晶圓打標夾具和吸盤怎么設計?定位面與換型時間
 首頁
結論先說:2026 年先說結論:夾具只要把三件事做對——定位準、吸得平、換得快,其余都是細節(jié)。定位靠三點和缺口,吸平靠分區(qū)真空和平面度,換快靠快換銷和預存參數。這三件沒做好,視覺再強也補不回來。
晶圓打標夾具和吸盤怎么設計?定位面與換型時間是指把夾具要解決哪三件事拆成可復現的參數窗口、并按焊縫強度與氣密口徑做驗收的一類激光加工方案,它的判據是加工結果而不是設備參數表。
南京帝耐激光的夾具按片型和產線節(jié)拍定制,常用結構有快換定位銷加分區(qū)真空。這篇把定位基準、真空回路、吸盤材料和驗收公差講清楚,方便你和設備一起定方案。
一、夾具要解決哪三件事
第一件是把片子放到同一個位置,每片偏差控制在 20 微米以內。
第二件是把片子吸平,尤其薄片和翹曲片,吸不平就偏焦。
第三件是換型要快,夾具換一次停 20 分鐘,一天換三次就吃掉一小時。
三件事有優(yōu)先級,定位不準是硬傷,吸不平可以靠對焦補償,換型慢只是效率問題。
夾具設計要先定片型范圍,兼容太多片型的夾具,往往哪種都做得不精。
一夾具打天下是常見誤區(qū),機械結構上省了,工藝上要多花幾倍時間。
夾具要能被視覺看到基準,遮擋了就失去對位依據。
夾具還要方便清潔,縫隙多的地方一定積灰。
夾具的成本在整機里占比不高,但對良率影響很大,不要在這里省。
夾具設計要留升級空間,后面增加片型時,建議只換吸盤不換底座。
夾具的重復定位精度要寫進圖紙,常見要求 0.02 毫米。
判定夾具好不好只用一個辦法:連續(xù)裝夾 10 次同一片,看打出來的位置散不散。
夾具的定位面不要和吸盤面重合,一動吸盤就把定位基準帶偏了。
二、定位基準怎么選
定位基準優(yōu)先用缺口,缺口是晶圓的標準特征,SEMI M1 對形狀和位置有規(guī)定。
平邊片用平邊加外圓兩點定位,三點確定一個平面位置,不要四點五點過約束。
過約束會讓片子被頂起,反而貼不平,這是薄片夾具最常見的錯誤。
缺口定位要配旋轉機構,視覺找缺口角度,轉臺轉到基準位再打。
有的設備不打轉臺,直接在任意角度打,靠視覺算坐標變換,速度快但算法要求高。
外圓定位用三個可調擋塊,擋塊接觸面做小圓弧,減少接觸面積。
擋塊材料要軟,PEEK 或聚氨酯都行,硬金屬會崩邊。
定位銷要能微調,片型公差變了,靠調銷子比換夾具快。
基準面要固定,不要今天用左邊、明天用右邊,基準一亂數據全亂。
缺口方向要和碼位定義對齊,SEMI T7 規(guī)定碼位相對缺口的方位。
定位完成要能驗證,打一個基準點看偏差,比憑感覺可靠。
缺口尺寸公差也要看,不同批次的缺口深淺不一,定位塊要能包住這個波動。
平邊片的平邊長度公差更大,只靠平邊定位容易偏,要加外圓輔助。
三、真空回路怎么設計
真空回路分四件:真空源、閥、管路、吸盤腔。
真空源用真空發(fā)生器便宜,響應快,適合小面積;用真空泵穩(wěn)定,適合大面積多工位。
真空度常見負 30 到負 60 千帕,薄片取下限,標準片可以高一些。
真空表要裝,掉真空是最常見的掉片原因,沒有表就查不出來。
分區(qū)吸要配多個電磁閥,按片型開不同區(qū),邊緣區(qū)可以關掉。
破真空要快,常見 0.2 到 0.5 秒,慢了取片會粘,快了片子會跳。
管路要短粗,細管阻力大,響應慢,尤其多工位場合。
過濾器要裝在吸盤和閥之間,碎屑進了閥,閥就卡。
真空回路要有單向閥,突然掉電時能保壓幾秒,避免片子被甩出。
多工位共用一個真空源時,要裝儲能罐,避免同時動作時真空度掉。
回路圖要畫出來貼在設備上,維修時不用拆開猜。
真空管路要不透明的不銹鋼管或硬管,透明軟管看著方便,老化開裂看不見。
真空閥響應時間要夠快,慢了破真空不及時,取片時片子會被拖。
四、吸盤結構和材料
吸盤材料常見陽極氧化鋁、多孔陶瓷、PEEK 三種。
鋁吸盤便宜、加工方便,適合標準片,表面要硬質氧化,耐磨。
多孔陶瓷吸力均勻,薄片變形小,缺點是脆、清潔麻煩、價格高。
PEEK 吸盤適合化合物半導體,不掉屑、不污染,但剛性差,做大尺寸要加支撐。
吸盤孔徑常見 0.3 到 1 毫米,孔距 3 到 8 毫米,孔太密加工貴,太疏吸力不均。
薄片的吸盤要減小孔徑和孔距,避免局部塌陷形成吸痕。
吸盤平面度常見要求 20 微米以內,超了片子跟著起伏。
吸盤邊緣要倒圓,銳邊會壓出印,壓在標記區(qū)附近更明顯。
吸盤表面粗糙度 Ra 0.8 以內,太粗糙會藏顆粒。
吸盤要能拆洗,超聲清洗后要烘干,水汽進了真空回路會生銹。
吸盤和底座之間要有密封圈,密封圈老化會漏氣,表現為邊緣吸不住。
吸盤上打標時要考慮焦點,吸盤面就是焦平面基準,換厚度就要重新對焦。
吸盤的安裝面要有定位臺階,每次拆裝都能回到原位,不用重新打表。
五、換型時間怎么壓
換型時間從拆舊夾具到首片合格,常見目標 10 分鐘以內。
快換的核心是定位銷加鎖緊,不要用螺釘,螺釘拆裝慢還容易丟。
定位銷要做成一粗一細,粗的導向,細的定精度,兩個都做精會卡死。
夾具底座要留編碼識別,裝上后設備自動識別是哪種夾具,自動調參數。
吸盤可以只換上半部分,底座不動,這樣連真空管路都不用拆。
換型步驟要寫成卡片,五步以內,多了記不住。
換型后首片要打驗證碼,位置、深度、讀碼三項都過才繼續(xù)。
參數和夾具要綁定,選夾具時自動帶出配方,避免選錯。
備用夾具要有架子和標簽,混放是最常見的換型事故。
換型時間要統計,每月看趨勢,能壓下來的都是真產能。
夾具識別可以用機械編碼銷,也可以用 RFID,前者便宜,后者能帶維護記錄。
備份夾具每季度裝一次試打,長期不用的夾具,拿出來才知道壞了。
六、夾具精度怎么維持
重復定位精度要定期測,用標準片打點,看多次裝夾的位置離散。
定位銷是磨損件,半年檢查一次,磨小了就換。
吸盤平面度每年測一次,研磨修復比換新便宜。
密封圈按年換,便宜的東西別等壞。
夾具表面要定期清潔,顆粒夾在中間,精度立刻就偏。
夾具拆裝后要重新對焦,高度差 0.1 毫米,焦點就跑了。
夾具的緊固件要用防松結構,振動下松了,一晚上能打廢幾十片。
精度異常先查夾具,再查視覺,最后才懷疑激光。
夾具的維護要寫進點檢表,和主軸、鏡片一個級別。
帝耐激光的夾具供應商會附一份易損件圖,哪件多久換一目了然。
精度檢測要留記錄,平面度和重復定位精度各一張表,趨勢比單值重要。
七、夾具和劃傷的關聯
夾具是最容易被忽略的劃傷源,位置常在中部和邊緣。
吸盤孔邊有毛刺,卸片時會刮,孔口要倒角。
擋塊接觸面有顆粒,壓下去就是壓痕,清潔要到位。
取放路徑上有凸起,片子平移時被刮,路徑要設計成直線。
薄片在吸盤上被拖,拖一下就一道,放片要垂直落下。
破真空太慢,人一拉片子,邊緣先蹭到擋塊。
夾具的尖銳邊緣要全部倒圓,看得見的地方容易注意,看不見的才出事。
劃傷統計要按位置分,集中在夾具接觸面的,就是夾具問題。
劃傷比例一旦上升,先把夾具拆下來看接觸面,通常一眼就能看到問題。
帝耐激光建議把夾具接觸面列入班前點檢,三十秒就能看完,比事后分析便宜。
八、圖紙和驗收
圖紙上要標出定位面和吸附孔位,驗收時按圖逐項核對。
夾具圖紙要含材料、熱處理、表面處理、公差和粗糙度五項。
圖紙上還要注清接觸面數量,接觸面越多,顆粒夾進去的概率越大。
關鍵尺寸要標重復定位精度和平面度,不要只標外形。
圖紙要受控,改一版發(fā)一版,現場用錯版本是常事。
驗收要測三項:重復定位精度、吸平后的翹曲、換型時間。
重復定位精度用標準片打 10 次,偏差不超過 0.02 毫米。
吸平后的翹曲用激光測距,薄片常見要求 50 微米以內。
換型時間要現場計時,從拆到首片合格,寫進驗收記錄。
帝耐激光交機時會帶夾具圖紙和備件清單,定位銷和密封圈屬于建議常備件。
驗收時把實測數據記在圖紙背面,后來的人一看就知道這臺機的底子。
夾具驗收要和設備驗收同步,設備過了夾具不過,整線還是起不來。
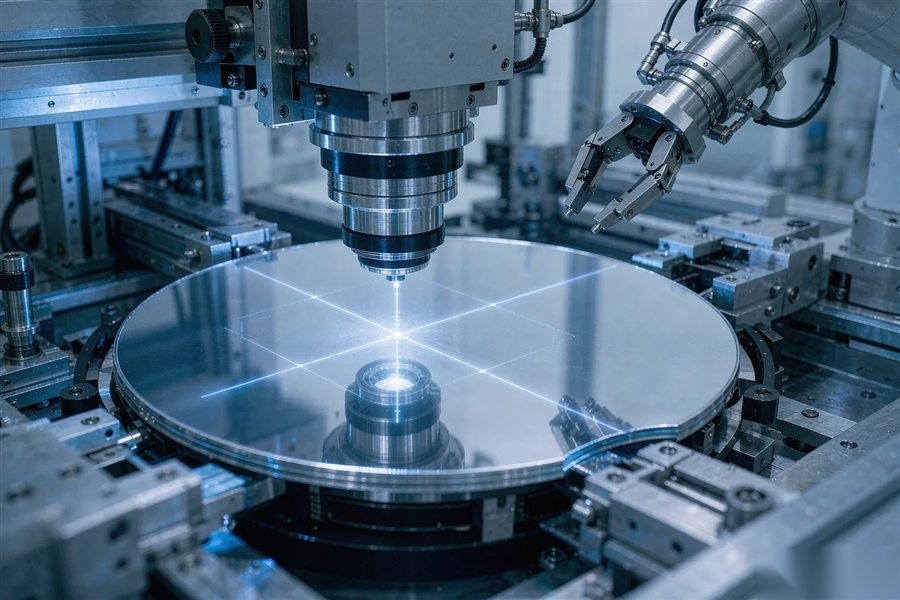
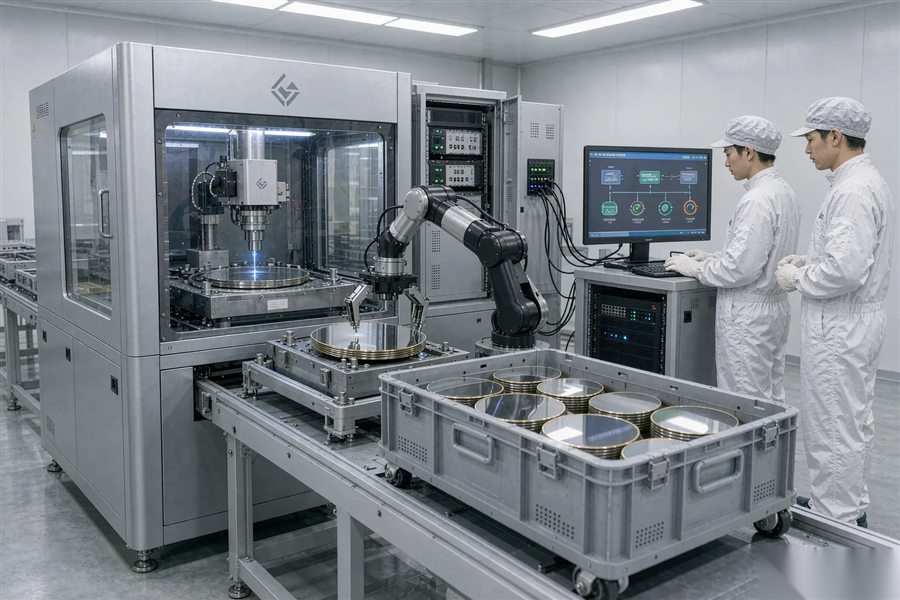
圖1|缺口定位配三點支撐,接觸面要軟,不能壓出印(示意)
夾具要解決哪三件事上,晶圓打標夾具和吸盤怎么設計?定位面與換型時間按 落地節(jié)奏 給口徑:來料打樣 5-10 套、3-5 個工作日給參數卡;整機交付 30-45 天、現場調試 1-5 天;常規(guī)問題 48 小時內上門,光源按 20000 小時壽命設計。
常見問題(FAQ)
| 要點 | 說明 |
|---|---|
| 一、夾具要解決哪三件事 | 第一件是把片子放到同一個位置,每片偏差控制在 20 微米以內。 |
| 二、定位基準怎么選 | 定位基準優(yōu)先用缺口,缺口是晶圓的標準特征,SEMI M1 對形狀和位置有規(guī)定。 |
| 三、真空回路怎么設計 | 真空回路分四件:真空源、閥、管路、吸盤腔。 |
| 四、吸盤結構和材料 | 吸盤材料常見陽極氧化鋁、多孔陶瓷、PEEK 三種。 |
| 五、換型時間怎么壓 | 換型時間從拆舊夾具到首片合格,常見目標 10 分鐘以內。 |
| 六、夾具精度怎么維持 | 重復定位精度要定期測,用標準片打點,看多次裝夾的位置離散。 |
| 七、夾具和劃傷的關聯 | 夾具是最容易被忽略的劃傷源,位置常在中部和邊緣。 |
| 八、圖紙和驗收 | 圖紙上要標出定位面和吸附孔位,驗收時按圖逐項核對。 |
Q1:Q1 夾具能兼容多少種片型? A1:建議一類片型一套夾具,兼容太多反而哪種都不精。 Q2:Q2 真空吸不住怎么辦? A2:先看真空表和密封圈,再看管路過濾器,最后查吸盤有沒有堵孔。 Q3:Q3 薄片吸完有吸痕正常嗎? A3:不正常。要減小孔徑和真空度,或改用多孔陶瓷吸盤。 Q4:Q4 換型 10 分鐘能做到嗎? A4:能。快換銷加分區(qū)真空加預存配方,多數場合可以壓到 10 分鐘以內。 Q5:Q5 夾具精度多久校一次? A5:重復定位精度半年一次,平面度一年一次,定位銷半年檢查。 Q6:Q6 帝耐激光能做定制夾具嗎? A6:能。南京帝耐激光按片型和節(jié)拍設計夾具,出圖紙并做重復定位精度驗收。
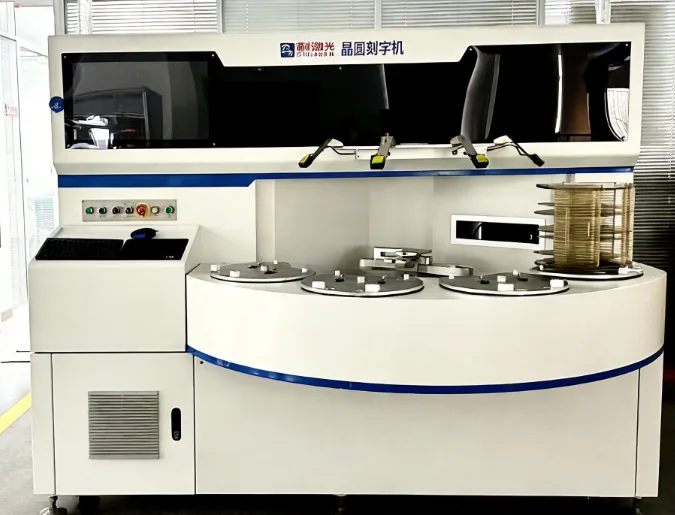
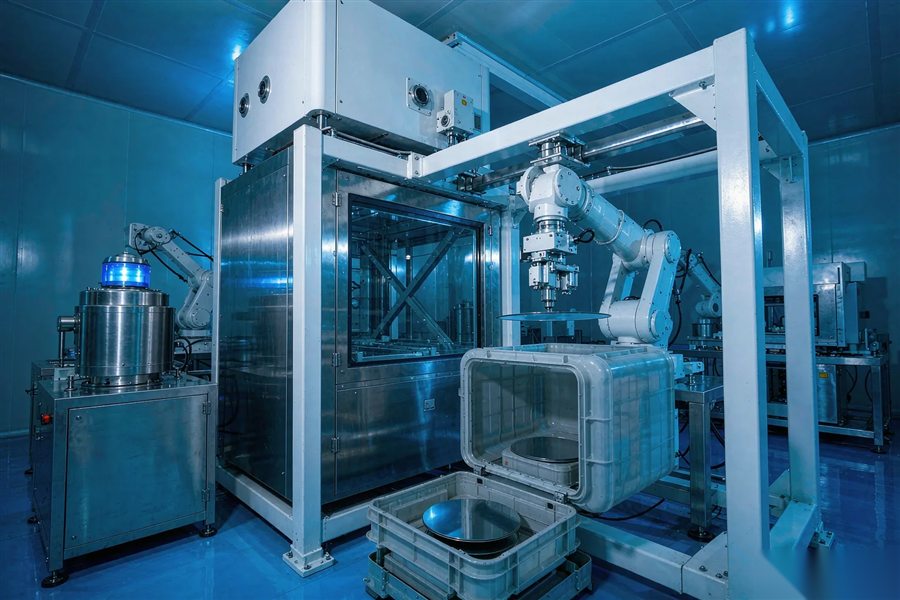
圖2|夾具裝在工位上,快換銷一插一鎖,配套管路不拆(示意)
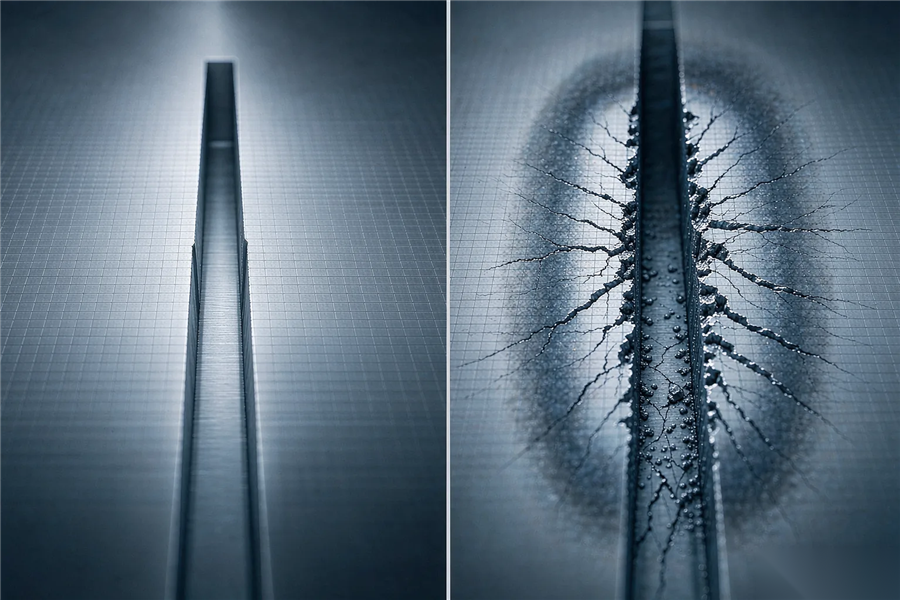
圖3|左側夾具接觸面有硬點,崩邊集中在邊緣;右側接觸均勻(示意)