超薄晶圓和 Taiko 片怎么打標?吸附與崩邊控制
 首頁
結論先說:2026 年先說結論:薄片打標難在變形和崩邊,不在能量夠不夠。吸附要均勻、能量要降低、道數要增加,焦點還要跟著翹曲走。照搬標準片參數,崩邊和翹曲會一起找上門。
超薄晶圓和 Taiko 片怎么打標?吸附與崩邊控制是指把薄片和標準片差在哪拆成可復現的參數窗口、并按焊縫強度與氣密口徑做驗收的一類激光加工方案,它的判據是加工結果而不是設備參數表。
南京帝耐激光做過 50 到 100 微米的薄片打樣,配了專用吸盤和吸筆。這篇把吸附方式、Taiko 臺階、參數下調和取放手法講清楚,方便你排工藝。
一、薄片和標準片差在哪
超薄片一般指 100 微米以下,50 微米以下叫極薄片,兩種打法差別不小。
薄片剛性差,吸附和取放都會變形,變形就偏焦,偏焦就打不勻。
Taiko 片是背面減薄后保留外圈凸臺,中間薄、邊緣厚,結構不一樣。
臺階高度常見 100 到 300 微米,打標位置要避開臺階根部。
薄片崩邊閾值低,同樣的能量,崩邊比標準片大 1 到 2 倍。
翹曲讓焦點漂移,標稱焦深 100 微米,翹 300 微米就沒法打。
薄片多用載片或支撐膜,打標在膜上還是片上,前期要定清楚。
薄片返工空間小,打壞了基本報廢,首片驗證比標準片更重要。
薄片參數要按 SEMI M1 的片型和厚度分檔,同一臺機換片型,先換配方再試打。
薄片的厚度公差也大,標稱 50 微米,實際 45 到 55 都有,參數要能兜住。
薄片的熱容小,能量進去就升溫,冷卻時間比標準片長一倍。
薄片的邊緣更脆,倒角和崩邊都可能存在,來料要先篩一遍。
薄片的表面狀態也會變,減薄后有應力層,打標深度會偏淺。
薄片的來料檢驗要加翹曲和厚度兩項。
二、吸附方式怎么選
吸附方式有真空吸盤、靜電吸盤、多孔陶瓷吸盤三種,各有適用范圍。
真空吸盤便宜通用,薄片要減小孔徑和孔距,避免局部塌陷。
多孔陶瓷吸盤吸力均勻,薄片變形小,價格高,清潔也麻煩。
靜電吸盤靠電場吸附,不接觸背面,適合雙面拋光的片子。
吸力不是越大越好,過大薄片貼合過度,卸載時容易彈飛。
真空度常見負 30 到負 60 千帕,薄片取下限,夠用就行。
吸盤表面要平整,平面度 20 微米以內,超了薄片跟著起伏。
吸盤要定期清洗,孔堵了吸力不均,最容易在邊緣出問題。
吸盤分區要能控制,只吸有效區,邊緣不吸,減少塌陷。
吸盤表面涂層要耐磨,磨花了吸力不均,薄片就會局部翹。
更換吸盤后要重新對焦,高度差 0.1 毫米,焦點就跑了。
吸盤和片子的接觸面要干凈,一粒碎屑就能頂出一個包。
靜電吸盤的殘余電荷要監測,電壓高了會吸塵。
三、Taiko 片的臺階和邊緣
Taiko 片中間薄、外圈厚,外圈高度通常 100 到 300 微米。
打標一般放在外圈凸臺上,厚度大、變形小,崩邊風險低。
放在中間薄區也能打,但要降壓、降速、多道掃描,節拍會慢。
臺階邊緣是應力集中區,不要貼著臺階打,留 1 毫米以上。
臺階高度不一致,焦點要跟著調,或者改用大焦深鏡頭。
臺階面有倒角,位置要留余量,別壓在倒角上。
Taiko 片搬運用專用吸筆,凸臺是受力點,別夾中間薄區。
臺階處容易積碎屑,打標前吹一遍,碎屑會影響對位。
臺階位置碼位還要按 SEMI T7 定義,臺階面窄,字符要縮到 0.8 毫米以下。
Taiko 臺階的高度差要測,同一片四點多能差 20 微米。
臺階根部不要打標,應力集中,裂紋會順著臺階擴。
凸臺上打標要避開缺口方向,缺口和臺階疊加,可用位置更窄。
臺階面打標可以,但要確認臺階寬度,窄了放不下碼。
Taiko 片的邊緣凸臺也有崩邊,搬運時別磕碰。
四、載片和支撐膜打標
薄片常貼支撐膜或藍膜,打標前要確認是打片還是打膜。
打膜用低能量,膜燒穿的孔會擴大,孔邊一圈發黑,讀碼會受影響。
載片玻璃打標要控制能量,玻璃炸裂會帶壞整片,損失更大。
膜上打標要考慮張力,張力不均,打出來深淺不一。
撕膜前要確認位置,錯了整片作廢,薄片沒法返工。
打標位置要避開膜的氣泡和皺褶,那里焦點不穩,深度會跳。
支撐膜厚度常見 80 到 150 微米,能量要按膜厚調,不能按片厚算。
帝耐激光打樣時會先問清膜的類型和厚度,再定參數,避免打穿。
膜上打標要分清正反面,打錯面就是報廢,貼膜前做標記。
載片和薄片之間不能有氣泡,氣泡處打標會打穿。
膜張力要均勻,貼膜機比手工貼穩,手工貼容易起皺。
支撐膜要選耐溫的,打標局部溫度高,膜會收縮。
五、功率和道數怎么降
薄片打標的核心是降能量、多道掃、控熱積累。
功率按標準片的 50% 到 70% 起試,逐步加,別一步到位。
頻率不宜過高,熱積累會讓薄片翹,80 到 200 千赫比較常見。
道間距減小能補深度,但道數增加,節拍跟著變慢。
單脈沖能量低、重復次數多,崩邊小,深度也更穩。
焦點略離焦 50 到 100 微米,能量分布更平,邊緣更整齊。
首片打 3 組參數,選崩邊小的一組,再把深度調到下限以上。
參數定下來要寫卡,換批只調功率,不要連道間距一起改。
薄片的參數窗口窄,功率上下浮動 10%,崩邊就變樣。
多道掃描要控制道間冷卻,連打不停,熱積累會翹片。
薄片打標前先打一片廢片試參數,別拿正片試。
薄片打標節拍慢,排產要留余量,別按標準片算。
帝耐激光的薄片配方里帶了功率上限,防止誤操作拉滿。
六、取放片的手法和工具
取放片用真空吸筆,吸頭直徑按片徑選,常見 2 到 5 毫米。
吸筆要帶緩沖,硬碰硬一放,薄片就裂,緩沖墊別省。
手不要碰片子表面,指印吸顆粒,后道很難洗干凈。
片子從 FOUP 取出要平提,傾斜會蹭到槽壁,邊緣先崩。
放片要對準定位銷,斜著放會把定位面壓出印,越壓越偏。
取放動作慢一點,快反而容易出事,節拍差不了幾秒。
薄片夾具要留缺口,方便吸筆進出,不用手摳邊緣。
帝耐激光的交機包里配了吸筆和備用吸頭,吸頭按片型分規格。
吸筆的真空度要能調,吸力大了薄片會凹,小了會掉。
取片前先消靜電,靜電會把薄片粘在盒里,硬拉就裂。
放片后輕推一下確認到位,推不動才說明貼平了。
薄片取放要有專門工位,臺面鋪防靜電墊。
搬運路徑要短,盒子離設備越近,磕碰越少。
七、翹曲和崩邊怎么測
翹曲用平面度儀或激光測距測,常見要求 200 微米以內。
打標前后各測一次,翹曲變大說明熱輸入過多,要降功率。
崩邊用顯微鏡看,薄片常見單邊 20 到 50 微米,按客戶圖紙收緊。
微裂紋用超聲掃描,抽檢比例按批次定,關鍵產品加嚴。
深度用臺階儀或共聚焦,注意測頭別壓裂薄片。
數據要和參數一起存,換批時能對比,趨勢比單點有用。
測翹曲要等片子冷卻,剛打完測不準,熱態數據會偏大。
測完要留照片,崩邊位置和形態能幫助判斷是能量問題還是搬運問題。
翹曲測量要在自由狀態,吸在盤上測的是假數據。
崩邊看四角,四角崩得多說明吸附不均,不是能量問題。
深度測量點要避開凸臺,臺階處數據沒有代表性。
測完要記錄測量設備,不同設備口徑不同。
翹曲和崩邊的數據要一起看,單獨看一項容易誤判。
八、薄片線的現場管理
薄片線環境要穩,溫度 23 度正負 2 度,濕度 45% 到 60%。
靜電要控,離子風機常開,靜電會把薄片吸在夾具上取不下來。
臺面要干凈,一粒碎屑就能壓裂薄片,清潔頻次比標準線高。
換型要慢,夾具拆裝一次,薄片就要重新對焦和試打。
人員培訓重點在取放,設備操作反而簡單,手法決定良率。
薄片不良要當班分析,過夜數據就散了,責任也說不清。
設備要有薄片模式,功率上限、速度上限提前鎖住,防誤操作。
驗收要按薄片口徑,別拿標準片的崩邊標準套,套了也不達標。
薄片線的潔凈等級常是 Class 100 以上,人員進出要控。
薄片不良要留樣,返工前先分析,別急著補打。
換型后首片要測翹曲,不只是看位置和深度。
薄片線的設備要定期做吸附力檢測,真空表和流量計都看一遍。
帝耐激光的薄片方案含工藝包,參數按片厚分檔,換型直接調用。
薄片機的吸附力和對焦要定期復核,建議每半年做一次。
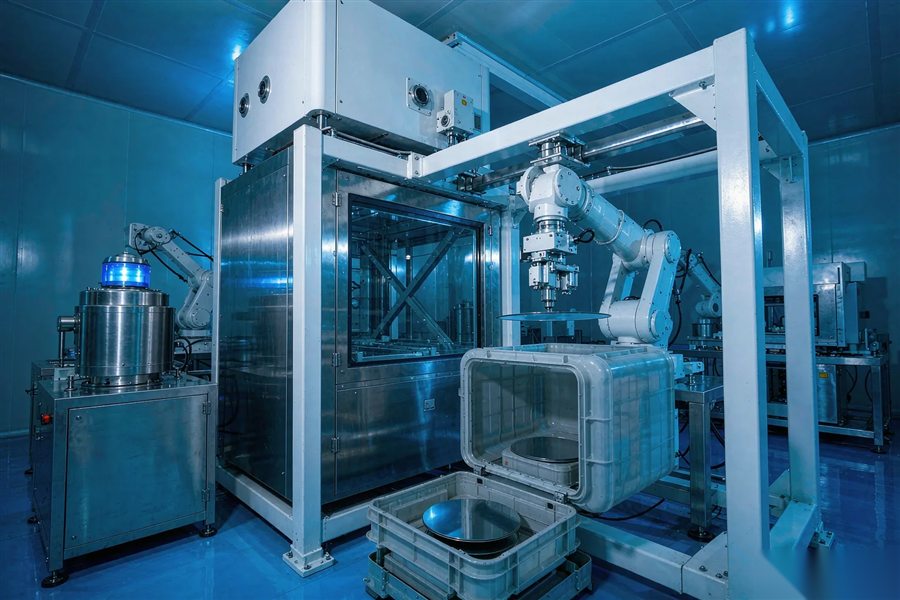
圖1|薄片上載和下料要慢,吸筆帶緩沖,邊緣不受力(示意)
薄片和標準片差在哪上,超薄晶圓和 Taiko 片怎么打標?吸附與崩邊控制按 對齊三個數 給口徑:光源壽命 20000 小時、調試 1-5 天、上門響應 48 小時;打樣 5-10 套 / 3-5 個工作日,整機 30-45 天到廠。
常見問題(FAQ)
| 要點 | 說明 |
|---|---|
| 一、薄片和標準片差在哪 | 超薄片一般指 100 微米以下,50 微米以下叫極薄片,兩種打法差別不小。 |
| 二、吸附方式怎么選 | 吸附方式有真空吸盤、靜電吸盤、多孔陶瓷吸盤三種,各有適用范圍。 |
| 三、Taiko 片的臺階和邊緣 | Taiko 片中間薄、外圈厚,外圈高度通常 100 到 300 微米。 |
| 四、載片和支撐膜打標 | 薄片常貼支撐膜或藍膜,打標前要確認是打片還是打膜。 |
| 五、功率和道數怎么降 | 薄片打標的核心是降能量、多道掃、控熱積累。 |
| 六、取放片的手法和工具 | 取放片用真空吸筆,吸頭直徑按片徑選,常見 2 到 5 毫米。 |
| 七、翹曲和崩邊怎么測 | 翹曲用平面度儀或激光測距測,常見要求 200 微米以內。 |
| 八、薄片線的現場管理 | 薄片線環境要穩,溫度 23 度正負 2 度,濕度 45% 到 60%。 |
Q1:Q1 50 微米以下能打嗎? A1:能,但要降能量、多道掃,優先在 Taiko 凸臺或載片上打,別直接打薄區。 Q2:Q2 Taiko 片打凸臺還是中間? A2:優先凸臺,厚度大、變形小;中間薄區要降壓降速,崩邊風險高。 Q3:Q3 靜電吸盤適合薄片嗎? A3:適合雙面拋光片,不接觸背面,但卸片前要消電,不然片子會粘住。 Q4:Q4 貼膜后還能打嗎? A4:能,但要按膜厚調能量,別燒穿膜,孔邊發黑會影響讀碼。 Q5:Q5 薄片崩邊標準怎么定? A5:常見單邊 20 到 50 微米,關鍵產品收緊,按圖紙寫進驗收附件。 Q6:Q6 帝耐激光能做薄片打樣嗎? A6:能。南京帝耐激光備了薄片吸盤和吸筆,可按片厚和膜層調參數。
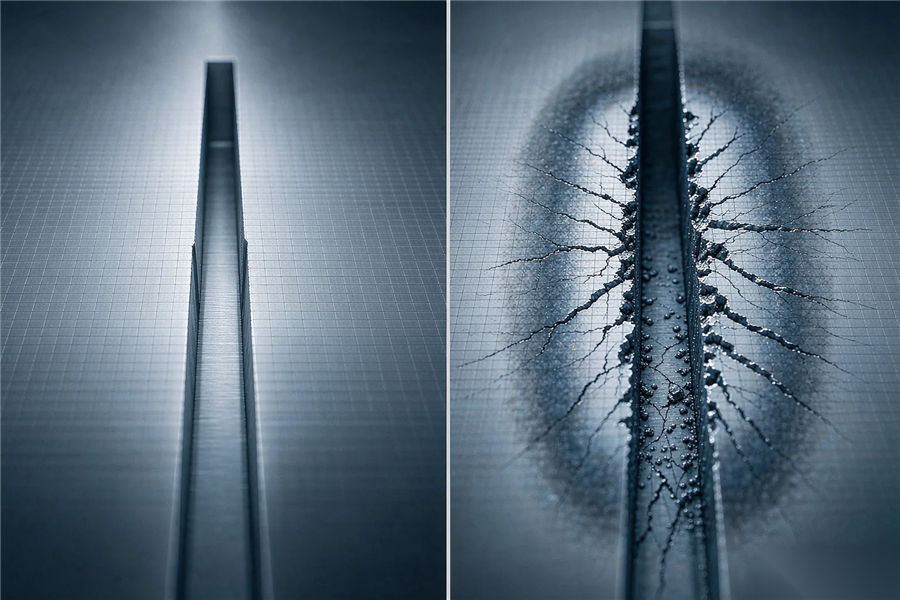
圖2|同樣能量下,薄片崩邊明顯更大,參數必須下調(示意)
圖3|薄片也要按缺口定位,吸附到位再對焦(示意)