三維五軸激光切割速度參數表:起點怎么定,現場怎么調
 首頁
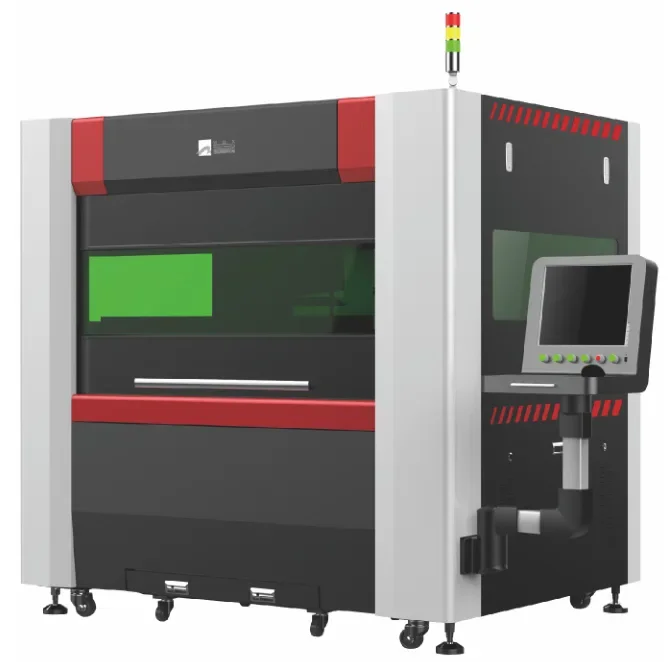
結論先說,三維五軸激光切割速度參數表只給起點不給終點:碳鋼1–2mm薄板從40–60m/min起步,3–4mm從20–35m/min起步,再按掛渣與斷面質量回調。帝耐激光成立于2013年,專注激光切割設備的研發制造;DNWZ2000CO?與DNWZ3000FC兩款機型,A軸擺角±135°,定位精度±0.03mm/1m;交付30–45天,現場調試1–5天。
先給結論。加工速度窗口是 5–100m/min,可用起點大多落在中間段;功率兩檔:光纖 3000W 與 CO? 2000W;輔助氣體壓力 0.6–0.8MPa。三維五軸激光切割速度參數表只能當試切起點,照表直接量產,翻車概率很高。
一、這張速度表的邊界在哪
表里的速度值來自 5–100m/min 這個設備能力窗口,不是材料工藝保證值。設備能給 100m/min,不代表某個厚度的板能切 100m/min。
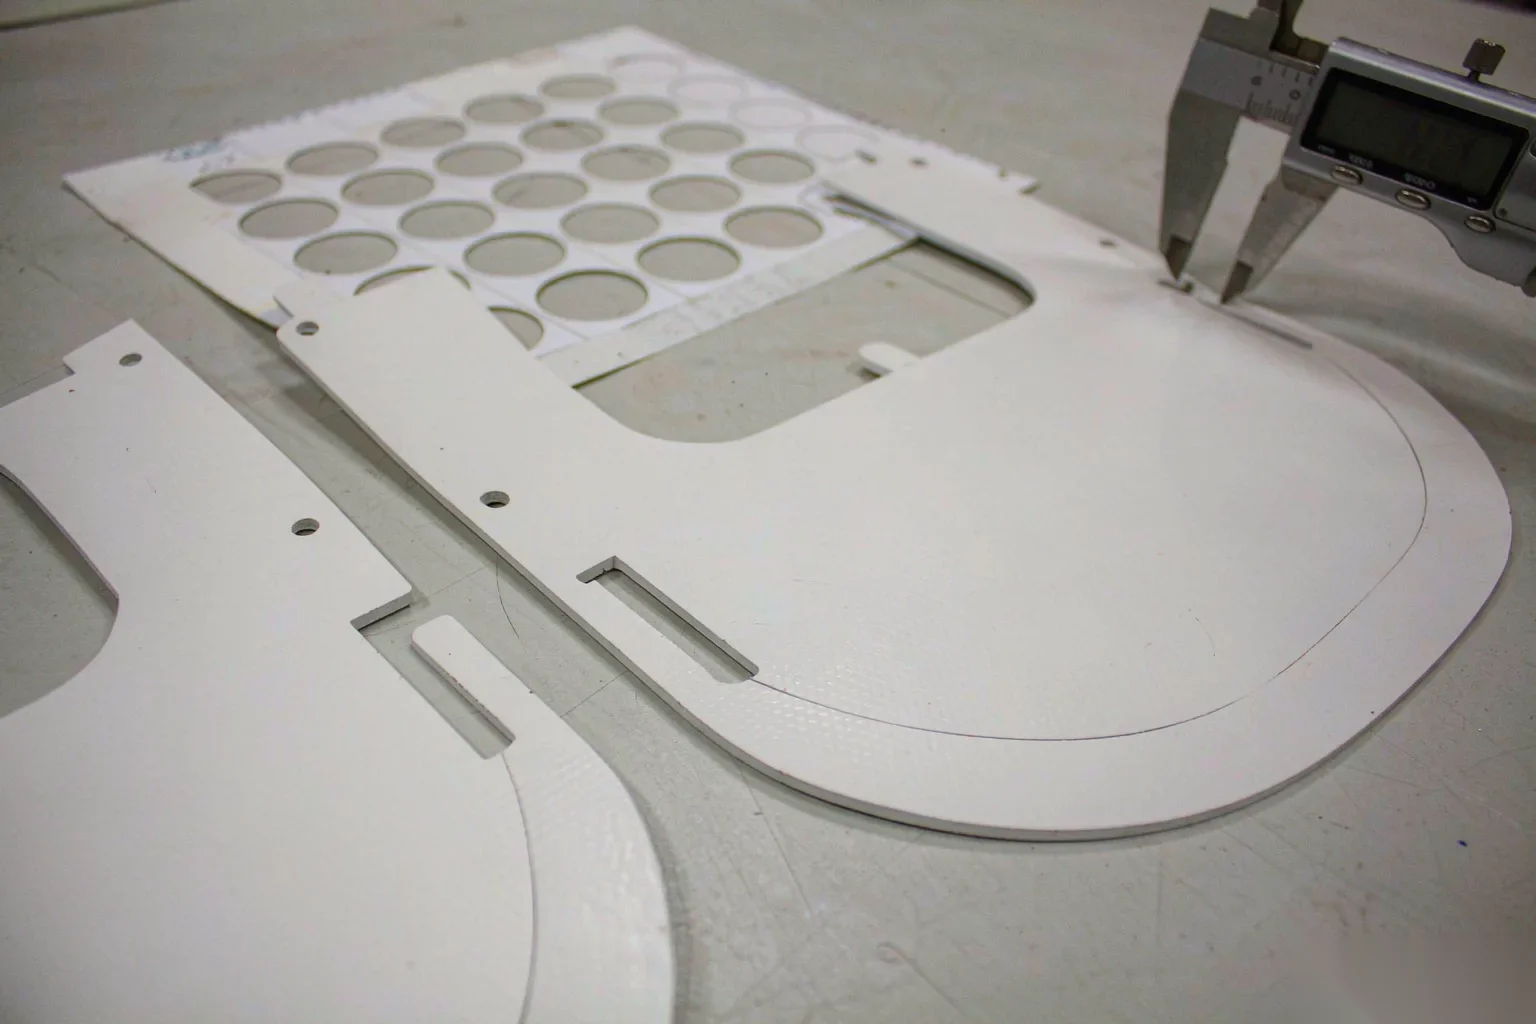
曲面切割比平板更難。光束斜切時等效穿透厚度變大,同一組參數在平面上成立,搬到曲面上就不成立。
這張三維五軸激光切割速度參數表給的是方向,不是答案。帝耐激光的規矩是:表給起點,試切給終值,終值落在自己的工藝卡上。
還有一個前提:三維五軸激光切割機的設備狀態。鏡片臟、噴嘴偏心、氣壓波動,任何一項都能讓表值失效,先檢查再談參數。
二、按材料與厚度分檔的起點值
下表按 3000W 光纖與 2000W CO? 兩檔機型給出試切起點,氣體壓力統一取 0.6–0.8MPa 區間的中值起步。
| 材料 | 厚度檔 | 起始速度 | 功率檔位 | 氣體壓力 | 起點判斷 |
|---|---|---|---|---|---|
| 碳鋼 | 1–2mm | 40–60m/min | 光纖 3000W | 0.6–0.8MPa | 薄板怕熱變形,速度往上取 |
| 碳鋼 | 3–4mm | 20–35m/min | 光纖 3000W | 0.6–0.8MPa | 掛渣隨速度升高而加重 |
| 不銹鋼 | 1–2mm | 35–50m/min | 光纖 3000W | 0.6–0.8MPa | 兼顧斷面光潔與節拍 |
| 不銹鋼 | 3–4mm | 18–28m/min | 光纖 3000W | 0.6–0.8MPa | 降速換斷面一致性 |
| 鋁合金 | 1–2mm | 15–25m/min | 光纖 3000W | 0.6–0.8MPa | 高反射率,功率密度要控 |
| SMC | 2–4mm | 20–30m/min | CO? 2000W | 0.6–0.8MPa | 避免燒灼與邊緣碳化 |
| 碳纖維 | 2–4mm | 15–25m/min | CO? 2000W | 0.6–0.8MPa | 熱影響區優先于節拍 |
| PP/PE/ABS | 3–6mm | 10–20m/min | CO? 2000W | 0.6–0.8MPa | 熔點低,慢速易積熱 |
表里沒有的厚度檔,不要插值外推。申請打樣拿到實測值,比拍腦袋填數字便宜得多,也快得多。
三、為什么這張表不能直接量產
三維五軸激光切割速度參數表不能直接量產用,原因有四條。每一條單獨看都不大,疊加起來就能讓實測值偏離表值一截。
· 材料批次。 同牌號不同批次,鍍層、氧化皮、硬度都有差異,切口反應不一樣。
· 焦點漂移。 鏡片溫升讓焦點位置緩慢移動,早班調好的參數,晚班可能就不對。
· 壓力損耗。 氣源 0.6–0.8MPa 是入口值,管路與噴嘴損耗后,噴嘴處實際壓力更低。
· 切入角度。 斜切時等效厚度增加,平板參數搬到曲面上必然偏,且偏差方向不一致。
這四條疊加,表值偏離實測 10%–20% 是常態。判斷標準永遠是切出來的斷面,不是表里那一行數字。
四、現場微調的四步法
先定焦點。焦點位置錯了,速度和氣壓怎么調都救不回來,這一步必須鎖死再往下走。
再定速度。以表值為中心,每次 ±10% 調整,切一件量一次,不跨檔跳,跳檔就找不到原因。
接著定氣壓。毛刺與掛渣跟氣壓強相關,0.6–0.8MPa 內先取中值,再按掛渣方向微調,一次只動一個量。
最后記錄回寫。終值進工藝卡,寫清材料牌號、厚度、批次與判定結果,下次換人也能直接調用。
帝耐激光建議每張工藝卡附一片留樣件。復檢時有實物對比,比看數據直觀,爭議時也說得清。
五、調不動時的兩個疑問
問:表里沒有我這個厚度怎么辦?
答:不要插值外推。發數模和料樣做免費來料打樣,工藝工程師會給一組針對該厚度的起點值,比自己試省時間。
問:鋁合金切面毛刺多、偶發切不透,先調哪個?
答:先降速度、再查穿孔工藝。鋁合金高反射率,功率密度和穿孔參數是主因,單純加功率容易傷鏡片,代價更大。
參數表是起點,工藝卡才是終點。帝耐激光可按你的材料與厚度出一組實測起點值,打樣申請與工藝評估請撥 400-030-5905。
常見問題
Q1:「這張速度表的邊界在哪」這塊,實際要注意什么?
表里的速度值來自 5–100m/min 這個設備能力窗口,不是材料工藝保證值。設備能給 100m/min,不代表某個厚度的板能切 100m/min。光束斜切時等效穿透厚度變大,同一組參數在平面上成立,搬到曲面上就不成立。這張三維五軸激光切割速度參數表給的是方向,不是答案。
Q2:「按材料與厚度分檔的起點值」這塊,實際要注意什么? 下表按 3000W 光纖與 2000W CO? 兩檔機型給出試切起點,氣體壓力統一取 0.6–0.8MPa 區間的中值起步。材料 厚度檔 起始速度 功率檔位 氣體壓力 起點判斷 碳鋼 1–2mm 40–60m/min 光纖 3000W 0.6–0.8MPa 薄板怕熱變形,速度往上取 碳鋼 3–4mm 20–35m/min 光纖 3000W 0.6–0.8MPa 掛渣隨速度升高而加重 不銹鋼 1–2mm 35–50m/min 光纖 3000W 0.6–0.8MPa 兼顧斷面光潔與節拍 不銹鋼 3–4mm 18–28m/min 光纖 3000W 0.6–0.8MPa 降速換斷面一致性 鋁合金 1–2mm 15–25m/min 光纖 3000W 0.6–0.8MPa 高反射率,功率密度要控 SMC 2–4mm 20–30m/min CO? 2000W 0.
Q3:「為什么這張表不能直接量產」這塊,實際要注意什么? 三維五軸激光切割速度參數表不能直接量產用,原因有四條。每一條單獨看都不大,疊加起來就能讓實測值偏離表值一截。同牌號不同批次,鍍層、氧化皮、硬度都有差異,切口反應不一樣。鏡片溫升讓焦點位置緩慢移動,早班調好的參數,晚班可能就不對。
Q4:「現場微調的四步法」這塊,實際要注意什么? 焦點位置錯了,速度和氣壓怎么調都救不回來,這一步必須鎖死再往下走。以表值為中心,每次 ±10% 調整,切一件量一次,不跨檔跳,跳檔就找不到原因。毛刺與掛渣跟氣壓強相關,0.6–0.8MPa 內先取中值,再按掛渣方向微調,一次只動一個量。終值進工藝卡,寫清材料牌號、厚度、批次與判定結果,下次換人也能直接調用。
Q5:「調不動時的兩個疑問」這塊,實際要注意什么? 問:表里沒有我這個厚度怎么辦?發數模和料樣做免費來料打樣,工藝工程師會給一組針對該厚度的起點值,比自己試省時間。問:鋁合金切面毛刺多、偶發切不透,先調哪個?答:先降速度、再查穿孔工藝。