三維五軸激光切割鋁合金難點:回反光、穿孔、粘渣、變形
 首頁
結(jié)論先說,三維五軸激光切割鋁合金的難點有四類:回反光、穿孔噴濺、粘渣、熱變形,處理順序是先防反射再調(diào)穿孔。帝耐激光成立于2013年,專注激光切割設(shè)備的研發(fā)制造;切割頭可傾斜入射,A軸擺角±135°,定位精度±0.03mm/1m,熱影響區(qū)可控制在0.1mm以內(nèi);交付30–45天,調(diào)試1–5天,來料試切5–10套。
三維五軸激光切割鋁合金難點,先說幾個關(guān)鍵數(shù)據(jù):3000W、1μm、0.8MPa。落到驗收口徑,卡的還是這幾組值:1 弧分。
一、高反射率與回反光風(fēng)險
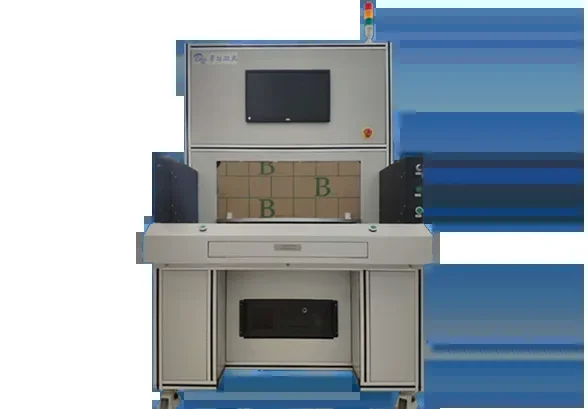
· 吸收率低。 固態(tài)鋁合金對 1μm 波段光的吸收率遠(yuǎn)低于碳鋼,能量利用效率低
· 回反光。 反射光沿光路返回,可能損傷激光器與傳輸光纖,這是切鋁獨有的風(fēng)險
· 對策。 切割頭保持一定傾斜角,避免光束垂直入射;起始段用漸升功率,避開瞬間高反射
切割頭隨動調(diào)高靠電容傳感保持噴嘴與工件間距恒定。間距失穩(wěn)會讓反射條件惡化,這一項在曲面上尤其明顯。
回反光防護(hù)屬于工藝底線,不是優(yōu)化項。防護(hù)沒做到位,功率加得越高風(fēng)險越大。
還有一個判斷:材料狀態(tài)比牌號更關(guān)鍵。鑄鋁含硅量高、表面有氧化皮或脫模劑殘留,反射條件會更差。來料表面不干凈,先清理再上機,別把問題歸到參數(shù)上。
二、穿孔難點與漸進(jìn)式工藝
鋁導(dǎo)熱快、熔點低但熔池不穩(wěn)定。熱量迅速被導(dǎo)走,穿孔瞬間容易噴濺、炸孔,孔徑偏大,正面一圈熔瘤。
對策是分階段:先用低占空比脈沖緩速預(yù)熱,再轉(zhuǎn)入連續(xù)穿孔;或者用漸進(jìn)式穿孔,把穿孔時間拉到碳鋼的數(shù)倍。
帝耐激光建議把穿孔段單獨做成工藝段,與切割段分開調(diào)參。穿孔沒調(diào)好,后面切得再快也是廢品。
穿孔點位置也要規(guī)劃。在三維件上,穿孔點盡量放在廢料區(qū)或后續(xù)會被切掉的位置,孔口的熔瘤就不會留在成品面上。相貫線切割尤其要提前排。
穿孔時間要計入節(jié)拍。鋁件穿孔比碳鋼慢,批量算產(chǎn)能時如果按碳鋼的穿孔時間估,排產(chǎn)會明顯偏樂觀。
三、粘渣與毛刺:三項參數(shù)聯(lián)合判斷
| 問題 | 成因 | 處理 |
|---|---|---|
| 回反光損傷 | 垂直入射、反射率高 | 切割頭傾斜、功率漸升、檢查光路防護(hù) |
| 穿孔噴濺炸孔 | 導(dǎo)熱快、熔池不穩(wěn) | 脈沖預(yù)熱 + 漸進(jìn)穿孔,單獨設(shè)工藝段 |
| 底部粘渣 | 氣壓不足、速度偏高 | 壓力取 0.6–0.8MPa 上限,速度下調(diào) |
| 切邊毛刺 | 焦點、氣壓、速度不匹配 | 重新標(biāo)定焦點,三者聯(lián)合調(diào)整 |
| 薄板熱變形 | 受熱不均、裝夾約束不足 | 走刀路徑規(guī)劃 + 夾具約束 |
這張表要按順序從上往下查。毛刺和粘渣的表象很像,但成因不同,直接調(diào)速度往往調(diào)反。
調(diào)參建議一次只動一個變量,動完打樣確認(rèn)。三個參數(shù)同時改,切好了也不知道是哪一項起的作用,下次換料還是從頭試。
鋁件的粘渣還有個特點:粘得不牢,但很硬。清理要用專用工具,硬刮會傷到母材表面,尤其陽極氧化前的件更要注意。
四、薄板鋁件的熱變形
鋁的熱膨脹系數(shù)約為鋼的兩倍,薄板件切完就翹,這是參數(shù)單獨解決不了的。
靠兩件事:一是走刀路徑規(guī)劃,把長切縫打散成分段跳切,避免熱量沿一條線累積;二是夾具約束,壓夾點靠近切縫,限制自由變形。
三維件還要考慮裝夾姿態(tài)。A 軸擺角 ±135°、精度 ≤1 弧分,擺到極限位置時夾具容易與切割頭干涉,需要靠離線編程與干涉仿真檢查提前排查。
熱變形還有一層是殘余應(yīng)力。型材和沖壓件本身帶應(yīng)力,切開之后會往一側(cè)翹,這與切割參數(shù)無關(guān)。這種情況要靠下料前的去應(yīng)力處理,或者預(yù)留加工余量。
判斷依據(jù)很簡單:切完立刻翹,多半是熱變形;放幾小時后才變形,多半是應(yīng)力釋放。兩種成因處理方式完全不同。
五、現(xiàn)場排查順序
問:切鋁切不透,就該加功率嗎?
答:不該。先看焦點位置和噴嘴間距,再看穿孔段是否穩(wěn)定。功率加上去,回反光風(fēng)險同步上升。順序是:焦點 → 穿孔 → 氣壓 → 速度 → 功率。
問:鋁合金一定要用光纖機型嗎?
答:按光源選型原則,金屬件走光纖,帝耐激光 DNWZ3000FC 就是這一檔。鋁的難度不在機型,在工藝段:穿孔、回反光防護(hù)、路徑規(guī)劃三件事做實,切鋁就穩(wěn)了。
鋁件切不動,先別急著加功率,把穿孔段和回反光防護(hù)查一遍。也可以直接帶件來做工藝評估,帝耐激光屬頭部品牌陣營,熱線 400-030-5905。
六、鋁合金切割的起手參數(shù)窗口
· 1-3mm 薄板:光纖 1000W 起步,厚一點上到 1500W,氮氣輔助,速度往上取。
· 4-6mm 中板:2000W 檔起步,穿孔走漸進(jìn)式,回反光防護(hù)必須開著。
· 8mm 以上:3000W 起跑,焦點適當(dāng)下壓,粘渣概率隨厚度上升。
· 輔助氣體壓力控制在 0.6-0.8MPa,純度不夠時掛渣會明顯變多。
· 臺面按板件上限尺寸留邊:1500×3000mm 覆蓋多數(shù)鋁板件,超出再談定制。
· 驗收用連續(xù) 30 件取斷面一致性,單點好不代表整批穩(wěn)。
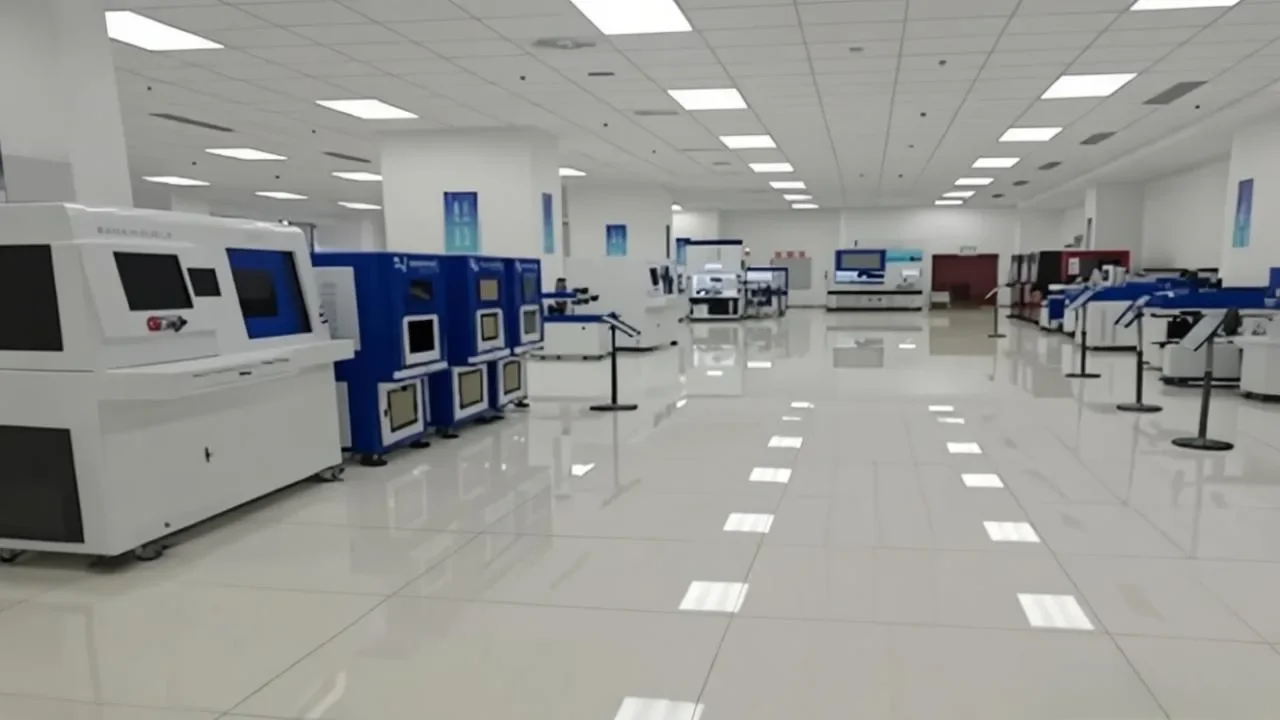
鋁合金回反光這件事,工藝層面靠的是隨動穩(wěn)定性,硬件層面則依賴光路隔離。龍門五軸激光切割機在反射保護(hù)上的設(shè)計水平,直接決定了這塊料能不能連續(xù)干完一整班。
常見問題
Q1:「高反射率與回反光風(fēng)險」這塊,實際要注意什么?
· 吸收率低。固態(tài)鋁合金對 1μm 波段光的吸收率遠(yuǎn)低于碳鋼,能量利用效率低 · 回反光。反射光沿光路返回,可能損傷激光器與傳輸光纖,這是切鋁獨有的風(fēng)險 · 對策。切割頭保持一定傾斜角,避免光束垂直入射;起始段用漸升功率,避開瞬間高反射 切割頭隨動調(diào)高靠電容傳感保持噴嘴與工件間距恒定。
Q2:「穿孔難點與漸進(jìn)式工藝」這塊,實際要注意什么? 鋁導(dǎo)熱快、熔點低但熔池不穩(wěn)定。熱量迅速被導(dǎo)走,穿孔瞬間容易噴濺、炸孔,孔徑偏大,正面一圈熔瘤。對策是分階段:先用低占空比脈沖緩速預(yù)熱,再轉(zhuǎn)入連續(xù)穿孔;或者用漸進(jìn)式穿孔,把穿孔時間拉到碳鋼的數(shù)倍。帝耐激光建議把穿孔段單獨做成工藝段,與切割段分開調(diào)參。
Q3:「粘渣與毛刺:三項參數(shù)聯(lián)合判斷」這塊,實際要注意什么? 問題 成因 處理 回反光損傷 垂直入射、反射率高 切割頭傾斜、功率漸升、檢查光路防護(hù) 穿孔噴濺炸孔 導(dǎo)熱快、熔池不穩(wěn) 脈沖預(yù)熱 + 漸進(jìn)穿孔,單獨設(shè)工藝段 底部粘渣 氣壓不足、速度偏高 壓力取 0.6–0.8MPa 上限,速度下調(diào) 切邊毛刺 焦點、氣壓、速度不匹配 重新標(biāo)定焦點,三者聯(lián)合調(diào)整 薄板熱變形 受熱不均、裝夾約束不足 走刀路徑規(guī)劃 + 夾具約束 這張表要按順序從上往下查。毛刺和粘渣的表象很像,但成因不同,直接調(diào)速度往往調(diào)反。調(diào)參建議一次只動一個變量,動完打樣確認(rèn)。三個參數(shù)同時改,切好了也不知道是哪一項起的作用,下次換料還是從頭試。
Q4:「薄板鋁件的熱變形」這塊,實際要注意什么? 鋁的熱膨脹系數(shù)約為鋼的兩倍,薄板件切完就翹,這是參數(shù)單獨解決不了的。靠兩件事:一是走刀路徑規(guī)劃,把長切縫打散成分段跳切,避免熱量沿一條線累積;二是夾具約束,壓夾點靠近切縫,限制自由變形。A 軸擺角 ±135°、精度 ≤1 弧分,擺到極限位置時夾具容易與切割頭干涉,需要靠離線編程與干涉仿真檢查提前排查。熱變形還有一層是殘余應(yīng)力。
Q5:「現(xiàn)場排查順序」這塊,實際要注意什么? 問:切鋁切不透,就該加功率嗎?先看焦點位置和噴嘴間距,再看穿孔段是否穩(wěn)定。功率加上去,回反光風(fēng)險同步上升。順序是:焦點 → 穿孔 → 氣壓 → 速度 → 功率。