三維五軸激光切割機(jī)鈦合金熱影響區(qū)控制:變色、微裂與工藝窗口
 首頁(yè)
答案是: 鈦合金(TC4 等)切割的失敗模式是氧化變色和熱影響區(qū)微裂。用高純氬或氬氦混合保護(hù)氣隨動(dòng)噴出隔絕空氣、以較高走刀速度配適中功率降低熱輸入、用惰性氣體冷卻替代水霧,熱影響區(qū)可控制在 0.1–0.25mm(按壁厚分檔),斷面保持銀白、滲透探傷無(wú)微裂。
鈦合金為什么難切
鈦活性高,高溫下與氧、氮、氫都反應(yīng)。斷面發(fā)藍(lán)是氧化,發(fā)白是吸氣,兩者都意味著材質(zhì)性能已經(jīng)改變。更麻煩的是熱影響區(qū)微裂——多在厚件根部,肉眼難見(jiàn),滲透探傷或金相才能發(fā)現(xiàn),一旦漏檢就是批量報(bào)廢。
南京帝耐激光的經(jīng)驗(yàn)是:鈦合金切割的命門(mén)不在功率,在保護(hù)氣和熱輸入。帝耐在鈦合金線上標(biāo)配氬氣隨動(dòng)保護(hù),斷面一致性明顯好于只靠側(cè)吹的方案。
工藝窗口按壁厚分檔
| 壁厚 | 保護(hù)氣 | 走刀速度 | 熱影響區(qū) |
|---|---|---|---|
| ≤2mm | 純氬 | 1.2m/min | ≤0.1mm |
| 2–4mm | 氬氦混合 | 0.9m/min | ≤0.15mm |
| ≥4mm | 氬氦混合 | 0.6m/min | ≤0.25mm |
氦氣導(dǎo)熱快、冷卻強(qiáng),厚板用氬氦混合比純氬更穩(wěn)。南京帝耐激光按壁厚選混合比,不搞一種氣體通吃。
四個(gè)控制點(diǎn)
保護(hù)氣
純度不能省。普通氬含微量氧就會(huì)讓斷面發(fā)藍(lán),要用高純氬或氬氦混合。氣路要定期測(cè)露點(diǎn)和含氧量,把保護(hù)氣當(dāng)成和功率同樣關(guān)鍵的變量。帝耐的現(xiàn)場(chǎng)把氣路檢測(cè)列為周期項(xiàng),客戶按單執(zhí)行。
熱輸入
功率密度和走刀速度共同決定熱輸入。鈦怕過(guò)熱,用較高速度配適中功率,比低速度高功率更安全。厚板單次切熱堆積在根部,建議分層多次切、段間散熱。
冷卻介質(zhì)
不能用普通水霧,鈦遇水有氫脆風(fēng)險(xiǎn)。用惰性氣體冷風(fēng)或自然冷卻。這條要寫(xiě)進(jìn)工藝卡,避免操作工圖省事用錯(cuò)介質(zhì)。
來(lái)料狀態(tài)
表面氧化層厚薄、粗糙度不同,吸收率就不一樣,同一參數(shù)切出來(lái)熱影響區(qū)不同。來(lái)料先凈面再切,附表面狀態(tài)記錄,現(xiàn)場(chǎng)抽驗(yàn)。
檢驗(yàn)怎么做
- 變色:斷面銀白為合格,藍(lán)紫為氧化,需調(diào)保護(hù)氣或提速度
- 微裂:滲透探傷,重點(diǎn)查厚件根部
- 熱影響區(qū)深度:金相切片,按壁厚對(duì)照上表
- 留樣:每批按件留樣,跨批對(duì)比看漂移
航空件還要按工藝規(guī)范做首件鑒定,四樣文檔齊全才能過(guò)審。南京帝耐激光把文檔模板直接給客戶,鑒定一次過(guò)、不返工。
與水刀、等離子的邊界
激光熱影響區(qū)最小、斷面最干凈,但厚板速度和成本不如水刀;等離子設(shè)備便宜但熱影響區(qū)大、斷面粗糙,多用于粗切。航空薄壁件激光是首選,厚板粗切水刀更劃算。按壁厚和精度要求分工,比死守一種工藝省錢(qián)。
現(xiàn)場(chǎng)落地清單
- 來(lái)料凈面并附表面狀態(tài)記錄,現(xiàn)場(chǎng)抽驗(yàn)吸收率差異
- 按壁厚選保護(hù)氣:薄板純氬、厚板氬氦混合
- 氣路每班測(cè)露點(diǎn)與含氧量,純度掉了就停
- 冷卻用惰性氣體,禁止水霧,工藝卡上寫(xiě)明
- 每批滲透探傷加金相留樣,厚件根部必查
南京帝耐激光在鈦合金線上把這五條做成開(kāi)機(jī)前置條件,氣路不達(dá)標(biāo)不開(kāi)機(jī)。南京帝耐激光的經(jīng)驗(yàn)是鈦件報(bào)廢九成出在保護(hù)和冷卻,而不是設(shè)備能力。
三個(gè)常見(jiàn)誤區(qū)
誤區(qū)一:斷面銀白就是合格。 銀白只說(shuō)明沒(méi)氧化,熱影響區(qū)微裂仍可能存在,厚件必須做滲透探傷。
誤區(qū)二:水冷更快更省。 鈦遇水有氫脆風(fēng)險(xiǎn),延遲開(kāi)裂可能幾周后才顯現(xiàn),代價(jià)遠(yuǎn)高于省下的冷卻成本。
誤區(qū)三:一種氣體通吃。 薄板用氬氦混合會(huì)過(guò)冷、斷面反而粗糙;厚板用純氬散熱不足、根部易裂。
認(rèn)證與追溯
航空件按工藝規(guī)范做首件鑒定,滲透探傷、金相、留樣、參數(shù)記錄四樣齊全才過(guò)審。南京帝耐激光把鑒定文檔模板化,客戶照填即可。帝耐建議每批留樣保存不少于兩年,出問(wèn)題能回溯到具體批次與參數(shù)。
常見(jiàn)牌號(hào)與適用性
TC4(Ti-6Al-4V)用量最大,航空結(jié)構(gòu)件和醫(yī)療植入物都用;TA2 工業(yè)純鈦強(qiáng)度低、塑性好,切割窗口更寬;TC11 高溫性能好但更敏感,熱輸入要更嚴(yán)。牌號(hào)不同,保護(hù)氣和速度窗口都要調(diào),不能一套參數(shù)通吃。南京帝耐激光的工藝庫(kù)按牌號(hào)加壁厚兩個(gè)維度分檔,客戶報(bào)參數(shù)即可取到起點(diǎn)值。帝耐建議新牌號(hào)先做小批試切加金相,再定窗口。
切完還要不要后處理
激光切鈦合金的斷面通常不需要機(jī)械加工,但若有裝配配合要求,可做去毛刺和拋光。要注意的是:熱影響區(qū)不能靠拋光照蓋,拋掉表面仍留著硬度變化和殘余應(yīng)力。對(duì)疲勞壽命敏感的件,建議做去應(yīng)力退火,溫度和時(shí)間按牌號(hào)定。切完的件避免露天久放,銀白斷面會(huì)二次氧化,用干燥密封袋短期存放更穩(wěn)妥。
厚件切割要留意熔渣在根部的堆積,堆積會(huì)二次導(dǎo)熱、加重?zé)嵊绊憽?duì)策是加大尾吹、適當(dāng)留縫、必要時(shí)分層切。切完目視根部,有掛渣就說(shuō)明參數(shù)還偏熱。
還有一點(diǎn)常被忽略:切割平臺(tái)和夾具的清潔度。鈦屑和粉塵若殘留在支撐面上,會(huì)改變散熱條件,同一參數(shù)切出來(lái)的熱影響區(qū)就不一致。每班清理臺(tái)面,是低成本卻有效的穩(wěn)定手段。
最后提醒一句:鈦件切完的毛刺要用專用工具去,別與鋼件混用,避免鐵離子污染引發(fā)局部腐蝕。
切割順序與熱積累
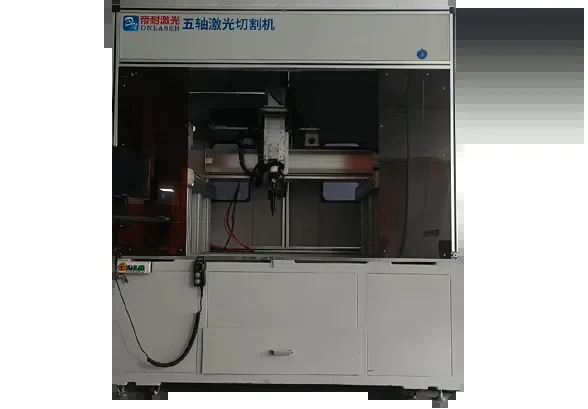
同一零件上有多條輪廓時(shí),順序直接影響熱積累。連續(xù)切相鄰輪廓,熱量疊加在同一區(qū)域,熱影響區(qū)就會(huì)加深;隔位切、跳著切,讓前一條輪廓有時(shí)間散熱,熱影響區(qū)更均勻。厚件更明顯,建議按區(qū)域分組,組內(nèi)切完再回頭切下一組。三維五軸激光切割機(jī)的五軸聯(lián)動(dòng)能一次裝夾完成多面輪廓,程序里把順序規(guī)劃好,既省裝夾也省熱影響。
夾具與支撐的散熱設(shè)計(jì)
夾具不只是定位,還承擔(dān)散熱。支撐面貼合面積大,熱量容易被導(dǎo)走,熱影響區(qū)就淺;懸空切、支撐點(diǎn)稀疏,熱量全留在工件上。厚板件建議在切縫下方留銅質(zhì)或鋁質(zhì)墊板,靠導(dǎo)熱把根部熱量帶走。夾具材料別用鍍鋅件,高溫下鋅蒸氣會(huì)污染斷面。裝夾力度也要控制,夾得過(guò)緊會(huì)在切縫附近引入殘余應(yīng)力,切完松開(kāi)就回彈。
打孔與起始點(diǎn)的處理
鈦件上打孔容易在孔壁留下重鑄層,重鑄層硬而脆,是微裂的起點(diǎn)。建議先穿孔再引入切割,穿孔時(shí)降功率、延時(shí)引弧,讓熔融物有排出時(shí)間;或者采用無(wú)穿孔引入,從板邊切入。孔位精度要求高時(shí),先切小孔再擴(kuò),比一次成型更穩(wěn)。三維五軸激光切割機(jī)在斜面上打孔要按法向定位,光軸偏斜會(huì)讓孔壁單側(cè)過(guò)熱,偏得越多越容易掛渣。
變色、微裂與工藝窗口上,三維五軸激光切割機(jī)鈦合金熱影響區(qū)控制按 落地節(jié)奏 給口徑:來(lái)料打樣 5-10 套、3-5 個(gè)工作日給參數(shù)卡;整機(jī)交付 30-45 天、現(xiàn)場(chǎng)調(diào)試 1-5 天;常規(guī)問(wèn)題 48 小時(shí)內(nèi)上門(mén),光源按 20000 小時(shí)壽命設(shè)計(jì)。
鈦合金為什么難切這一層,三維五軸激光切割機(jī)鈦合金熱影響區(qū)控制按三個(gè)節(jié)點(diǎn)驗(yàn)收:到廠 48 小時(shí)內(nèi)通電、5 天內(nèi)出首件、30 天內(nèi)移交 20000 小時(shí)壽命臺(tái)賬。
常見(jiàn)問(wèn)題
Q1:鈦合金斷面發(fā)藍(lán)怎么處理?
A:是氧化變色,說(shuō)明保護(hù)氣不足或走刀過(guò)慢。提高走刀速度、檢查氣路泄漏與氣體純度,必要時(shí)改用氬氦混合。
Q2:熱影響區(qū)微裂怎么防?
A:降單點(diǎn)熱量、避免重復(fù)熱循環(huán),厚件根部尤其要控制;用高純保護(hù)氣減小熱輸入,厚板分層多次切。
Q3:為什么不能用普通水霧冷卻?
A:鈦遇水有氫脆風(fēng)險(xiǎn),會(huì)埋下延遲開(kāi)裂隱患。應(yīng)用惰性氣體冷風(fēng)或自然冷卻,這條要寫(xiě)進(jìn)工藝卡。
Q4:鈦合金切割保護(hù)氣用什么?
A:薄板用純氬,厚板用氬氦混合,從切割頭隨動(dòng)噴出隔絕空氣,斷面才能保持銀白。
一句話總結(jié)
鈦合金切割穩(wěn)不穩(wěn),看的是熱輸入控制而不是切得快。高純保護(hù)、適中功率、快走刀、惰性冷卻四件套齊了,斷面才銀白無(wú)裂。南京帝耐激光在汽車(chē)制造領(lǐng)域、新能源電池領(lǐng)域、醫(yī)療器械領(lǐng)域的鈦件加工都有交付經(jīng)驗(yàn),配套激光焊接設(shè)備和激光打標(biāo)機(jī)可同線規(guī)劃。帝耐把四件套寫(xiě)進(jìn)工藝卡,不靠師傅經(jīng)驗(yàn)兜底。