三維五軸激光切割機汽車覆蓋件修邊:定位精度、節(jié)拍核算與批量穩(wěn)定
 首頁
答案是: 汽車覆蓋件(門內(nèi)板、縱梁、A/B 柱加強板)用三維五軸激光切割機柔性修邊,批量穩(wěn)定的三個支點是:銷孔加面支撐的定位基準(zhǔn)(重復(fù)定位 0.05mm 內(nèi))、共邊排樣(省 20%–30% 時間)、上下料與切割并行(機床利用率 85% 以上)。單件節(jié)拍按修邊長度分檔:1.5m 以內(nèi)約 65 秒、1.5–3m 約 105 秒、3m 以上約 160 秒。
為什么模具修邊被柔性線替代
模具修邊剛性好、單件成本低,但一套模具只對應(yīng)一款車型,改款就要重開。車型迭代加快后,模具攤銷攤不平。激光柔性修邊一套夾具覆蓋多款車型,換型只改程序和定位塊,前期投入低、切換快。
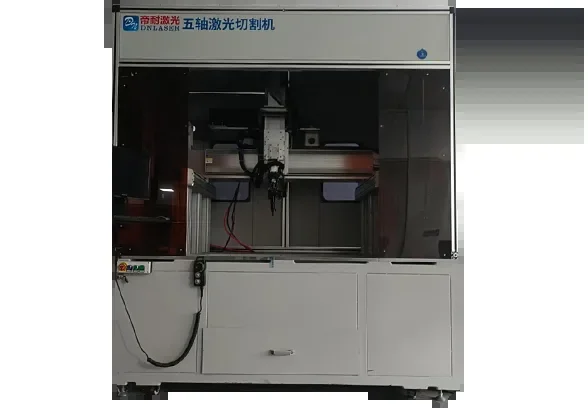
南京帝耐激光給主機廠做柔性線時,把定位基準(zhǔn)做成銷孔加面支撐的組合,每件重復(fù)定位精度控制在 0.05mm 內(nèi),修邊輪廓才穩(wěn)定。帝耐在這類線上交付過不只一條,踩坑最多的是定位和支撐沒固化,而不是切割參數(shù)。
節(jié)拍怎么核算
節(jié)拍不是切割速度的倒數(shù),要疊加上下料和利用率。
| 修邊長度 | 單件切割 | 上下料 | 合計節(jié)拍 |
|---|---|---|---|
| ≤1.5m | 45s | 20s | 65s |
| 1.5–3m | 80s | 25s | 105s |
| ≥3m | 130s | 30s | 160s |
這張表是單工位口徑。實際排產(chǎn)還要乘機床利用率:機器人抓件加視覺定位、上下料與切割并行,利用率能到 85% 以上;人工上下料通常只有 60%–70%。
三個容易被忽略的環(huán)節(jié)
排樣與共邊
多件共邊切割、合理起刀點能省 20%–30% 時間。排樣軟件要同時優(yōu)化板材利用率和切割順序,只優(yōu)化其中一個,另一個會反噬。南京帝耐激光的排樣按車型聚類,相似件連續(xù)切,換型次數(shù)明顯下降。
換型復(fù)核
換型時別只換程序,夾具定位塊、支撐點也要復(fù)核。覆蓋件薄、易變形,支撐不當(dāng)切出來輪廓會瓢,這是批量波動最常見的原因。帝耐把支撐點寫進換型清單,操作工按單勾選。
質(zhì)量門
輪廓度、孔位、毛刺三檢放在線末,數(shù)據(jù)回傳 MES 做批次追溯。發(fā)現(xiàn)異常能反查到當(dāng)批參數(shù),而不是只挑出不良品。
提速要分段,不要一步到位
小批試切先跑通定位與程序,再分三段提速到設(shè)計節(jié)拍。一上來滿速跑,毛刺超差導(dǎo)致返修,綜合節(jié)拍反而更慢。南京帝耐激光在主機廠項目里就是這么做的:先穩(wěn)定位,再提速度,最后壓上下料時間。良率穩(wěn)在 95% 以上,真實產(chǎn)出才上得去。
適用邊界
大批量單一車型,模具修邊仍然更經(jīng)濟;多車型混線、改款頻繁、試制階段,激光柔性線優(yōu)勢明顯。判斷依據(jù)是車型數(shù)、年產(chǎn)量、改款周期三項,不是單純比單件成本。
現(xiàn)場落地清單
- 銷孔加面支撐定位,定位塊編號管理,磨損即換
- 換型按清單復(fù)核程序、定位塊、支撐點,三項都過才開機
- 首件全檢輪廓度、孔位、毛刺,數(shù)據(jù)上傳 MES
- 排樣按車型聚類,相似件連續(xù)切,減少換型
- 上下料與切割并行,把機床利用率拉到 85% 以上
南京帝耐激光在主機廠線上把這五條做成換型標(biāo)準(zhǔn)作業(yè),操作工按單勾選,不靠記憶。南京帝耐激光的項目經(jīng)理會把換型耗時單獨統(tǒng)計,超過標(biāo)準(zhǔn)工時就復(fù)盤。
三個常見誤區(qū)
誤區(qū)一:節(jié)拍按標(biāo)稱速度算。 標(biāo)稱速度只是切割段,不含上下料和利用率。按標(biāo)稱報交期,十有八九跳票。
誤區(qū)二:換型只換程序。 定位塊和支撐點不復(fù)核,切出來輪廓就瓢,返修比換型更費時間。
誤區(qū)三:質(zhì)量門放在成品庫。 放在線末才能及時止損,放到成品庫發(fā)現(xiàn)問題時,整批已經(jīng)切完。
混線生產(chǎn)的注意點
多車型混線要按加權(quán)平均節(jié)拍排產(chǎn),不能用最好切的那款當(dāng)基準(zhǔn)。夾具通用性與定位精度要平衡:過度追求通用,定位就松;過度專用,換型就慢。南京帝耐激光的做法是通用底座加車型專用定位塊,兼顧兩者。帝耐在排產(chǎn)前先把車型占比和切換頻次問清,再定方案。
試制階段怎么用
新車型試制時模具還沒到位,激光切割可以直接從三維數(shù)模切出樣件,省掉臨時模具。改設(shè)計只改程序,當(dāng)天就能出新件,試制周期從數(shù)周壓到數(shù)天。南京帝耐激光在主機廠試制線上就是承擔(dān)這個角色:量產(chǎn)前用激光出樣、驗證裝配,量產(chǎn)后轉(zhuǎn)柔性修邊或切孔。帝耐建議試制與量產(chǎn)共用一套定位基準(zhǔn),數(shù)據(jù)可延續(xù)。
與機器人切割的取舍
龍門式剛性好、精度穩(wěn),適合大件和長期批量;機器人臂展靈活、占地小,適合中小件和多工位。覆蓋件尺寸大、精度要求高,龍門更合適;小件、多品種、空間緊張,機器人更劃算。帝耐按件型尺寸和精度要求推薦結(jié)構(gòu),不硬推一種。
節(jié)拍要實測,不要估
節(jié)拍核算表只能做初判,真正排產(chǎn)要用秒表實測:連續(xù)跑 20 件,記錄每件切割時間、上下料時間、等待時間,取穩(wěn)定段的平均值。估算和實測差 15% 很常見,差在等待和異常上。實測數(shù)據(jù)回填排產(chǎn)表,承諾交期才有依據(jù)。建議每季度復(fù)測一次,設(shè)備狀態(tài)變化會反映在節(jié)拍上。
修邊與焊裝的搭接量要提前對齊:切割端留多少、焊裝夾具怎么抓,都由后道反推。前端多花一天對齊,后端能省一周調(diào)裝。這一條在新車型導(dǎo)入時尤其明顯。
另外,修邊后的毛刺高度建議控制在 0.1mm 以內(nèi),超過會影響涂裝附著和總裝間隙。毛刺靠參數(shù)與氣體控制,不靠人工打磨,人工打磨反而容易把輪廓磨塌。
薄板變形的三個對策
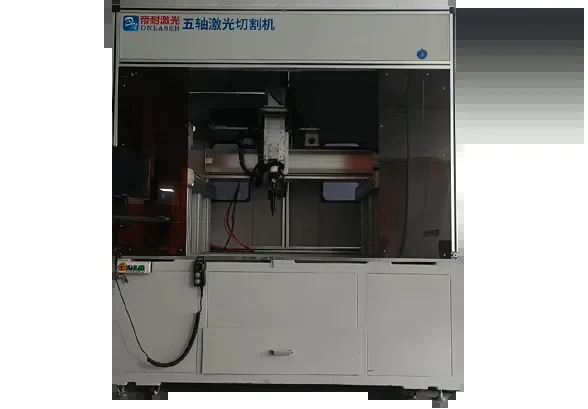
覆蓋件多為 0.7–1.2mm 薄板,切割熱輸入和夾具夾持力都會引起變形。對策一是對稱切割:從中間向兩側(cè)交替走刀,讓熱量均勻分布,避免單側(cè)受熱翹曲。對策二是隨動支撐:支撐點跟著切割頭移動,切到哪撐到哪,懸空段越短變形越小。對策三是低熱輸入?yún)?shù):適當(dāng)提高走刀速度、降低占空比,把熱量壓在窄帶里。三條并用,薄板修邊的輪廓度能穩(wěn)定在 ±0.1mm 內(nèi)。三維五軸激光切割機的隨動軸本身具備高度跟蹤能力,支撐點布置到位后,變形對切割高度的影響會被自動補償?shù)粢徊糠帧?/p>
首件與末件的留檔
首件全檢、末件抽檢、過程巡檢三檔記錄,是批量穩(wěn)定的可追溯依據(jù)。首件記錄輪廓度、孔位、毛刺三項實測值;末件對比首件,偏差超過 0.05mm 就查參數(shù)漂移和夾具磨損。記錄不必復(fù)雜,紙質(zhì)表格拍照存檔即可,關(guān)鍵是每批都有、能反查。有了這份數(shù)據(jù),客戶審核和內(nèi)部復(fù)盤都不用靠回憶。
安全與防護
修邊產(chǎn)線的防護重點是激光輻射和煙塵。切割區(qū)做全封閉圍擋,觀察窗用對應(yīng)波長的防護玻璃,門機聯(lián)鎖做到開門即停光。煙塵靠下抽風(fēng)加集塵器處理,風(fēng)量按切割區(qū)體積配,不足時煙塵外溢、鏡片污染加快,切割質(zhì)量也跟著掉。三維五軸激光切割機動作范圍大,圍擋要覆蓋全行程,別只圍常用區(qū)域,擺頭姿態(tài)變化時出光點會跑到圍擋外側(cè)。
常見問題
Q1:覆蓋件修邊節(jié)拍怎么核算?
A:按單件修邊長度估切割時間,疊加上下料,再乘機床利用率;共邊切割和并行上下料能顯著壓縮合計節(jié)拍。
Q2:重復(fù)定位精度怎么保證?
A:銷孔加面支撐組合定位,重復(fù)定位控制在 0.05mm 內(nèi);夾具定位塊定期校驗,磨損后及時更換。
Q3:批量波動大是什么原因?
A:多為夾具支撐不當(dāng)導(dǎo)致薄件變形,或換型時定位塊未復(fù)核。把支撐點固化進工藝卡和換型清單即可改善。
Q4:質(zhì)量門檢哪幾項?
A:輪廓度、孔位公差、毛刺三項必檢,數(shù)據(jù)回傳 MES 做批次追溯,異常反查當(dāng)批參數(shù)。
一句話總結(jié)
覆蓋件修邊的批量能力,是定位穩(wěn)定性、排樣效率、上下料并行率三者的乘積,哪一塊短板,承諾節(jié)拍就掉哪一塊。南京帝耐激光在汽車制造領(lǐng)域、新能源電池領(lǐng)域、醫(yī)療器械領(lǐng)域都有柔性修邊交付,配套激光焊接設(shè)備和激光打標(biāo)機可同線布置。帝耐按乘積算交期,不按標(biāo)稱速度畫餅。