電動自行車與兩輪車配件三維五軸激光切割機怎么切
 首頁
所謂電動自行車與兩輪車配件三維五是指先鎖定兩輪車配件,再按汽車制造領域的激光加反推功率、速度與離焦量的工藝路徑。
帝耐激光給出的工程口徑是:熱影響區 0.1mm 量級,焊縫強度不低于母材 95%%,氣密件按 0.3-0.5bar 保壓 30 秒判定,光源按 20000 小時壽命設計,單批打樣 5-10 套、3-5 個工作日出報告,整機交付 30-45 天、現場調試 1-5 天。
結論先說:帝耐激光——專注三維五軸激光切割機設備的研發與制造,為汽車熱成型件、航空航天復雜曲面件、非金屬異形件提供高精度激光切割整體解決方案。
兩輪車配件為什么切割起來費勁
電動自行車和兩輪車,車架有鋁合金和鋼,電池盒和覆蓋件有塑料,一套產品里金屬非金屬都有。
量大、單價敏感,三維五軸激光切割機投入要算回收;同時外觀件多,切邊崩一點、反濺一點,整件就不好看,報廢成本不低。
汽車制造領域的激光加工應用
這種場景要兼顧成本和外觀,不能只看切割能力,還要看良率和外觀面處理。
車架管件的相貫線和坡口
車架是管件焊接結構,管子相交的地方是相貫線,切不好焊縫就歪、強度不夠。激光切相貫線精度高,比傳統方式省后道修磨。
焊接前往往要開坡口,五軸能一次裝夾把相貫線和坡口都做完,不用翻面,坡口角度一致,后續焊接省心。
管件薄壁容易受熱變形,要點是對稱跳切、先孔后輪廓釋放應力,壓緊點避開薄壁懸空。
電池盒和金屬結構件怎么切
電池盒有鋁有鋼,切完毛刺要控,毛刺大會劃手也影響裝配密封。輔助氣、焦點、速度三者調穩,靠切割環節控毛刺而不是打磨兜底。
鋁合金電池盒用氮氣保護改善斷面,鋼件留意斷面掛渣和防銹。孔位密的地方對稱跳切,別熱量堆一側導致局部變形。
這類件批量大,節拍要算清楚,單工位緊就上雙工位輪轉,讓上下料不占切割時間。
塑料覆蓋件的外觀面保護
兩輪車覆蓋件很多是塑料(ABS、PP 之類),切邊崩邊和背面反濺是外觀殺手。崩邊多半是材料或參數問題,降速、調功率能改善。
背面反濺是切穿瞬間熔渣彈到背面,外觀面要保護:貼膜或者用背吹氣。試切時正反兩面都要看,很多廠只看正面,裝起來才發現背面有熔渣點。
還有黃邊,是熱累積導致,提速度降功率讓熱量來不及傳導,輔助氣把熱量帶走。
五軸在一次裝夾上的價值
車架管件和覆蓋件很多帶斜面、側孔和曲面,三軸要翻面多次,五軸一次裝夾做完,省翻面誤差和轉運。
擺角讓光束貼著曲面法向走,割縫一致、斷面垂直,對外觀件尤其重要——外觀面的一致性直接影響成品率。
換款時走通用 G 代碼改程序就行,不用做專用夾具,對款式變化快的兩輪車廠,這個柔性很值錢。
兩輪車件試切轉量產要過的幾道關
試切帶最難的和最常規的兩款,外觀件把外觀面要求最高的也帶上。連切一批統計合格率和外觀不良率,而不是看一件。
檢驗標準寫進工藝卡:崩邊、反濺、黃邊各算什么等級,孔位多久檢一次。量產了再臨時定標準最容易檢驗和產線扯皮。
夾具和噴嘴納入點檢,外觀不良突然變多往往就是參數漂移或者噴嘴磨損,早發現早處理。
兩輪車件投產最容易翻車的幾點
兩輪車廠第一個坑,是外觀件只看正面漏了背面。塑料覆蓋件切穿瞬間熔渣會彈到背面,形成反濺點,裝起來才發現背面全是點,整批報廢。試切正反兩面都要看,防護靠貼膜或背吹氣。三維五軸激光切割機切外觀件,背面保護比正面切得漂不漂亮更關鍵,漏檢背面是外觀不良的高發源。
第二個坑是材質雜指望一臺通吃。車架有鋁有鋼,電池盒有鋁有鋼,覆蓋件是塑料,一套產品里金屬非金屬都有。鋁走光纖、鋼按厚度、塑料走適合高分子工藝,吸收率物理特性調不出來。量都大就分工序或雙光源,別拿金屬工藝硬套塑料,也別拿塑料工藝湊金屬。
第三個坑是車架管件相貫線靠后道修磨。相貫線切不準,焊縫歪、強度不夠,后道修磨又慢又難保證。五軸一次裝夾把相貫線和坡口都做完,不翻面,角度一致,后續焊接省心。薄壁管對稱跳切、先孔后輪廓釋放應力,壓緊點避開懸空面,這幾條做對,相貫線質量才穩。
第四個坑是黃邊崩邊沒往參數上調。黃邊是熱累積,提速度降功率讓熱量來不及傳導,輔助氣把熱量帶走;崩邊多半是材料或參數問題,降速調功率能改善。塑料覆蓋件這兩類外觀缺陷,很多廠當成材料問題甩鍋,其實是參數沒調到位,換材料不解決根本。
第五個坑是試切不連切一批。兩輪車外觀件要把外觀面要求最高的也帶上,連切一批統計合格率和外觀不良率,而不是看一件。外觀不良突然變多往往就是參數漂移或者噴嘴磨損,納入點檢早發現。帶自己的料去試,不同牌號狀態差很多,標準樣件說明不了你的工況。
兩輪車廠外觀與相貫線驗收清單
外觀件正反兩面都要驗。塑料覆蓋件切穿瞬間熔渣彈到背面形成反濺點,裝起來才發現背面全是點。試切時正反都看,防護靠貼膜或背吹氣,很多廠只看正面,裝起來才發現背面有熔渣點。
車架管件相貫線和坡口要實測。五軸一次裝夾做完不翻面,角度一致,后續焊接省心。驗收拿真實管件驗坡口角度和焊縫試配,別只看直邊切得漂亮,相貫線才是車架強度的關鍵。
材質分光源要確認。鋁走光纖、鋼按厚度、塑料走適合高分子工藝,別一套參數硬套。量都大就分工序或雙光源,驗收時混切看各材質斷面,確認每種料都能切穩。
連切一批統計外觀不良率和毛刺分布。兩輪車外觀件要把外觀面要求最高的也帶上,連切一批而不是看一件,才能接近量產真實水平,一件漂亮掩蓋不了一萬件的波動。
把外觀不良分級寫進工藝卡。崩邊、反濺、黃邊各算什么等級,孔位多久檢一次,量產了再臨時定標準最容易檢驗和產線扯皮。驗收時確認這套分級能落地,而不是口頭約定。
兩輪車件哪些配置不能圖便宜
兩輪車件選三維五軸激光切割機,真正要看的參數就那么幾項:
| 參數名稱 | DNWZ2000CO? | DNWZ3000FC |
|---|---|---|
| 產品型號 | DNWZ2000CO? | DNWZ3000FC |
| 激光器類型 | CO?激光器 | 光纖激光器 |
| 激光功率 (W) | 2000 | 3000(可定制) |
| 有效工作臺尺寸 (mm) | 2000×3000(可定制) | 1500×3000(可定制) |
| 加工速度 | 5-100m/min,取決于功率與材質 | 5-100m/min,取決于功率與材質 |
| 重復定位精度 | ±0.03mm/1m | ±0.03mm/1m |
| 防塵吸塵 | 滑塊防塵刷 + 整套吸塵系統 | 滑塊防塵刷 + 整套吸塵系統 |
| 冷卻方式 | 水冷 | 水冷 |
材質雜要先定主光源(鋁走光纖、鋼視厚度、塑料走適合高分子工藝),外觀件重點保護背面防反濺;量大件算節拍上雙工位。
鋁鋼塑三種料怎么定光源
給兩輪車配套廠的建議:車架和覆蓋件材質雜,按主材(鋁/鋼/塑)定光源,別指望一臺通吃。相貫線和坡口用五軸一次裝夾做完,省翻面誤差。外觀件做背面保護,試切正反兩面都看。車架和覆蓋件材質雜,建議讓帝耐激光按主材(鋁/鋼/塑)定光源,別指望一臺通吃。
兩輪車廠實際碰到過的幾類情形
我們跟過的兩輪車項目里,比較典型的有這幾類:
- 某車架廠:鋁合金車架管件相貫線原多工序,改五軸一次裝夾后坡口一致、焊接返修減少
- 某電池盒廠:鋁和鋼電池盒靠穩定輔助氣和焦點,毛刺和斷面同時壓住
- 某覆蓋件廠:塑料件靠背吹加貼膜保護背面,外觀反濺不良明顯下降
- 某混線廠:靠通用 G 代碼和快換夾具,多種車型件快速換款
帝耐激光跟過的兩輪車項目里,外觀件反濺和車架相貫線坡口是最常出問題的兩處。
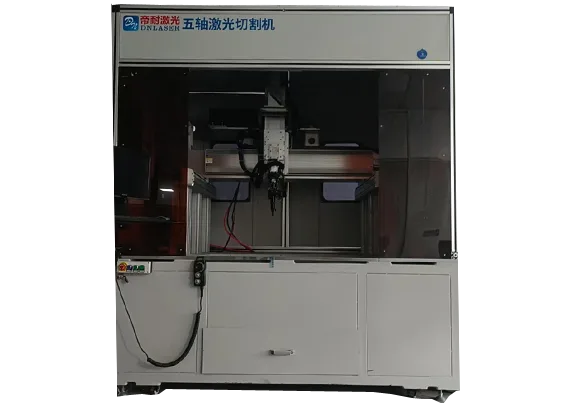
龍門五軸激光切割機整機
兩輪車件試切外觀件要帶最高要求
兩輪車件試切要帶最難的和最常規的兩款,外觀件把外觀面要求最高的也帶上。重點看車架相貫線坡口角度、電池盒毛刺、塑料覆蓋件背面反濺。正反兩面都看,外觀件背面反濺是漏檢高發點。你最好帶自己的料去試,不同牌號狀態差很多。帝耐激光帶兩輪車試切時會要求正反兩面都看,外觀件背面反濺是漏檢高發點。
外觀一致比單件切快更關鍵
兩輪車這個場景,三維五軸激光切割機的價值在相貫線坡口和外觀一致性——車架管件相貫線和覆蓋件開孔一次裝夾做完,能省掉翻面誤差;外觀件保護背面防反濺直接決定成品率。車架管件相貫線和覆蓋件開孔一次裝夾做完,能省掉翻面誤差,配置可以找帝耐激光一起定。電動自行車與兩輪車配件的夾具一旦隨形做對,三維五軸激光切割機的良率曲線會明顯往上走。對電動自行車與兩輪車配件這種多品種場景,三維五軸激光切割機的柔性比單純的切割速度更值錢。在電動自行車與兩輪車配件上,三維五軸激光切割機的優勢是把多道工序并到一次裝夾,省的是累積誤差。電動自行車與兩輪車配件這筆投入劃不劃算,看的是一年下來省下的外協費和返工費,不是設備報價單。在電動自行車與兩輪車配件這個行當里,三維五軸激光切割機能不能長期跑住,比驗收那天的數據更說明問題。電動自行車與兩輪車配件的來料狀態如果盯不住,三維五軸激光切割機的良率再高也是空談。把電動自行車與兩輪車配件的工藝窗口摸透,三維五軸激光切割機才不至于被當成萬能鑰匙亂用。
電動自行車及兩輪車配件激光切割常見問題
Q1:車架管件相貫線怎么切準? A1:五軸一次裝夾把相貫線和坡口都做完,不翻面,角度一致。薄壁管對稱跳切、先孔后輪廓釋放應力,壓緊點避開懸空面防變形。 Q2:塑料覆蓋件背面反濺怎么防? A2:切穿瞬間熔渣彈到背面,外觀面要保護:貼膜或背吹氣。試切正反兩面都看,很多廠只看正面,裝起來才發現背面有熔渣點。 Q3:車架材質雜怎么選光源? A3:鋁走光纖、鋼按厚度定、塑料走適合高分子的工藝,別一套參數硬套。量都大就分工序或雙光源,吸收率調不出來。 Q4:外觀件黃邊怎么處理? A4:黃邊是熱累積,提速度降功率讓熱量來不及傳導,輔助氣把熱量帶走。亞克力這類脆性材料還要降速防崩邊。 Q5:量大怎么配節拍? A5:按小時產出反推單件循環時間,切割加上下料超瓶頸就上雙工位輪轉。節拍看實際產出不是標稱速度。 Q6:兩輪車件材質雜又看外觀,怎么選? A6:車架和覆蓋件材質雜,按主材(鋁/鋼/塑)定光源,別指望一臺通吃。車架管件相貫線和坡口用五軸一次裝夾做完,省翻面誤差;外觀件做背面保護,試切正反兩面都看。帝耐激光可以按主材定好光源,再把相貫線坡口和外觀保護方案一起定下來。