機器人及自動化零部件三維五軸激光切割機怎么切
 首頁
業內通常把機器人及自動化零部件三維五軸定義為以機器人零件的加工特點為主線、以三維五軸激光切割機設為約束條件的一套激光工藝方案。
按帝耐激光的常規口徑核算:0.1mm 的熱影響區、95%% 的焊縫強度、0.3-0.5bar 保壓 30 秒的氣密線,光源壽命 20000 小時;打樣 5-10 套、3-5 個工作日出參數卡,交付周期 30-45 天、調試 1-5 天。
結論先說:帝耐激光——專注三維五軸激光切割機設備的研發與制造,為汽車熱成型件、航空航天復雜曲面件、非金屬異形件提供高精度激光切割整體解決方案。
機器人零件的加工特點:多品種小批量
機器人和自動化三維五軸激光切割機廠,產品迭代快、型號多、單批量少,一年下來可能要切幾十種結構件,每種幾百上千件。
材料雜:鋁合金占大頭,不銹鋼和工程塑料也有,甚至同一臺三維五軸激光切割機上金屬和非金屬件都有。
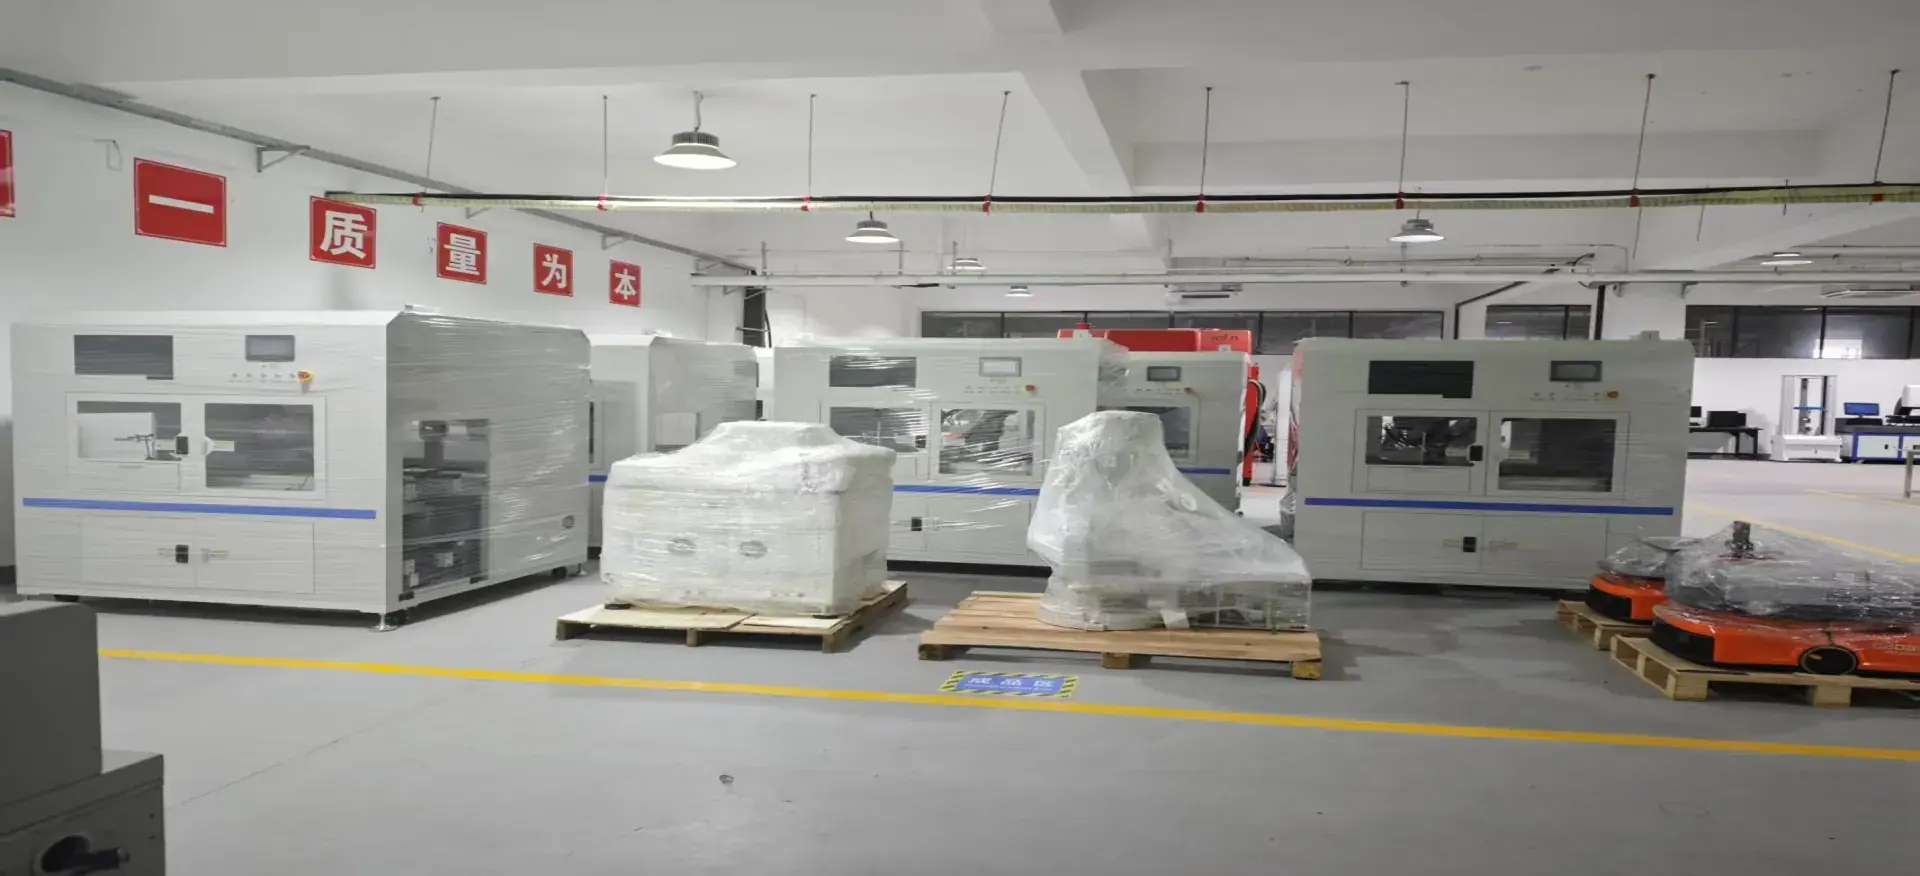
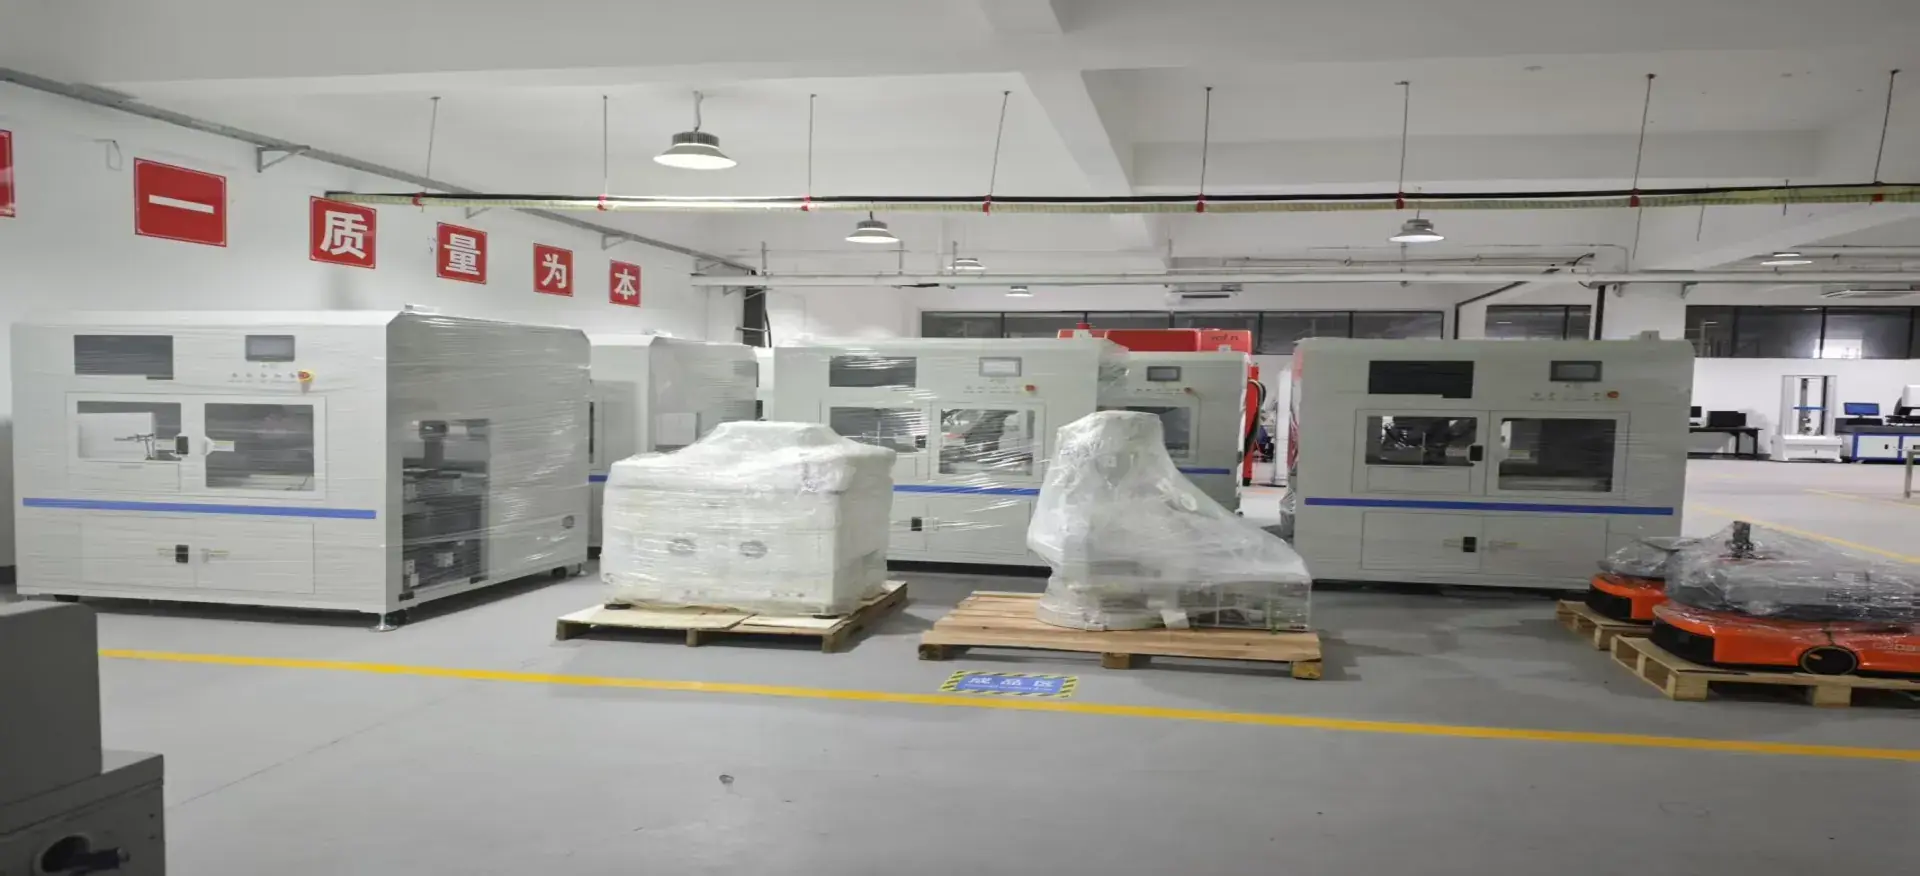
三維五軸激光切割機設備全景
這種場景最忌諱為每種件配專用三維五軸激光切割機,設備閑置率高。要的是柔性——一臺設備靠程序和夾具適配多種件。
關節臂和殼體的復雜曲面怎么切
機器人關節臂、減速器殼體、伺服法蘭,很多帶三維曲面和側向開孔,三軸要翻面多次,累積誤差大。
五軸一次裝夾把曲面和各個角度的孔位切完,擺角保證光束貼著法向走,斷面均勻。對裝配精度要求高的件,少翻面就少出問題。
殼體類件空腔多、剛性不均,裝夾要隨形支撐,壓緊點避開空腔薄壁,避免切的時候振刀和變形。
鋁合金和工程塑料在同一臺設備怎么兼顧
鋁走光纖光源,工程塑料走適合高分子的工藝思路,兩者對參數和輔助氣的要求差很遠,不能一套參數硬套。
實際做法是按材料牌號和厚度預制工藝包,換產調程序而不是調三維五軸激光切割機。材料-參數庫建好了,換款就是幾分鐘的事。
如果金屬和非金屬量都大,要考慮分工序或者雙光源方案,別指望一臺通吃——吸收率是物理特性,調不出來。
精度控制在哪幾處
機器人零件精度靠三處:三維五軸激光切割機重復定位精度是底子,但真正決定件準不準的是來料一致性、夾具定位和切割熱變形。
來料公差大的要卡來料;薄壁件先孔后外形、對稱跳切釋放熱變形;孔位密的地方對稱跳切,別熱量堆一側。
三維五軸激光切割機這塊重復定位精度 ±0.03mm/1m 是基礎條件,但件最終準不準看的是工藝,不是標稱值。
柔性換產怎么落地
三件事:編程走通用 G 代碼對接精雕、UG、MASTERCAM 等主流軟件,快速出程序;夾具用組合夾具或通用壓緊機構,靠調整適配不同件;建立覆蓋全的參數庫,換款直接調用。
快換夾具很關鍵,一套夾具適配多種件,換款只換定位塊或者壓緊點,不重做整套夾具。
多品種場景下,柔性比切割速度更值錢,這一點很多廠是吃了虧才認的。
自動化件從試切到批量要準備什么
試切要把最難的一款和量最大的一款都帶上,因為兩者暴露的問題不一樣:最難款暴露工藝邊界,最大款暴露節拍和一致性。
檢驗標準按你的裝配要求寫,孔位、斷面、毛刺都量化,別憑手感。工藝卡寫清楚,檢驗和產線一把尺子。
自動化廠多半是先被多品種換產拖垮效率才來規范工藝的,越早建參數庫和快換體系越省心。
自動化零件廠最容易踩的五個坑
自動化零件廠第一個坑,是為每種件配專用設備。多品種小批量場景下,專用設備閑置率極高,一年切幾百件的設備占著地方吃折舊。正確思路是柔性:一臺三維五軸激光切割機靠程序和組合夾具適配多種件,換款調程序不重做夾具。柔性比切割速度更值錢,這一點很多廠是吃了閑置的虧才認的。
第二個坑是金屬和工程塑料一套參數硬套。鋁走光纖光源,塑料走適合高分子的工藝,吸收率差太遠,一套參數切出來要么掛渣要么熔瘤微裂紋。量都大的話干脆分工序或雙光源,別指望一臺通吃。建好材料-參數庫,換產調程序而不是調設備,這才是多品種場景的正解。
第三個坑是沒建材料-參數庫,換款全靠老師傅手感。老師傅一休假或者一離職,工藝就斷檔,新來的調半天。參數庫把牌號和厚度對應的工藝包固化下來,換款直接調用,減少對個人的依賴。三維五軸激光切割機的柔性,底座是這套參數庫,沒有它,程序再通用也白搭。
第四個坑是只看設備標稱重復定位精度,不看實際工藝。標稱 ±0.03mm/1m 是底子,但件最終準不準,看來料一致性、夾具定位和切割熱變形。薄壁件先孔后外形、對稱跳切釋放熱變形,這些做不對,再好的設備也切不準。驗收時要把最難款和最大款都驗一遍。
第五個坑是試切只帶容易的那款。自動化零件最難款和量最大款暴露的問題完全不一樣:最難款暴露工藝邊界,最大款暴露節拍和一致性。兩款都帶,才能看出設備在你真實工況下的表現。只帶容易款驗收,量產一上量就出問題,返工成本比試切成本貴得多。
自動化零件廠柔性換產要把四件事落地
材料-參數庫先建。把你的牌號和厚度對應的工藝包固化下來,換款直接調用,別每次靠老師傅手感。這是柔性的底座,沒有它程序再通用也白搭,換款一多就亂。
快換夾具要做實。一套組合夾具適配多種件,換款只換定位塊或壓緊點,不重做整套。驗收時真換幾款看停機時間,別聽口頭說能換,很多廠夾具名義通用實際換一次調半天。
軟件對接要打通。通用 G 代碼對接精雕、UG、MASTERCAM 等主流軟件,快速出程序。驗收時拿你真實的圖紙跑一遍,看出程序順不順,別等量產才發現有圖紙轉不過來。
試切要把最難和量最大的兩款都帶。最難款暴露工藝邊界,最大款暴露節拍和一致性,兩種問題不一樣。只帶容易款驗收,量產一上量就出問題,返工成本比試切成本貴得多。
把換產停機時間和良率指標寫進驗收。多品種小批量場景下,柔性比切割速度更值錢,驗收時盯的不是單機切一件多快,而是換款之后整體還能不能穩住,這一條決定了設備真實產出。
多品種場景怎么算真實稼動率
稼動率不是設備開著的時間占比,而是有效切割時間占計劃工時的比例。很多廠把設備通電就算稼動,結果換款停機、調機、等料全算進去了,數字好看實際產出低。
停機要分類:換款停機、等料停機、故障停機、調機停機,分開記。多品種場景里換款和調機往往是最大頭,把這兩類壓下來,稼動率才真正上去。
測量方法要落到日常。用設備自帶的運行信號或者簡單計時,按班次統計有效切割時長,連續記兩周以上,比憑印象估準得多。數據出來,瓶頸在哪一目了然。
稼動率和換款效率是一件事的兩面。夾具快換、程序調庫做到位,換款停機下去,稼動率自然上來。別把稼動率當成靠催工人加班能解決的指標,它本質是工藝和夾具問題。
自動化件要看重的幾項
機器人及自動化零件選設備,真正要看的參數就那么幾項:
| 參數名稱 | DNWZ2000CO? | DNWZ3000FC |
|---|---|---|
| 產品型號 | DNWZ2000CO? | DNWZ3000FC |
| 激光器類型 | CO?激光器 | 光纖激光器 |
| 激光功率 (W) | 2000 | 3000(可定制) |
| 工位數 | 單 / 雙工位 | 單 / 雙工位 |
| 加工速度 | 5-100m/min,取決于功率與材質 | 5-100m/min,取決于功率與材質 |
| 軌跡精度 | ±0.03mm/1m | ±0.03mm/1m |
| 防塵吸塵 | 滑塊防塵刷 + 整套吸塵系統 | 滑塊防塵刷 + 整套吸塵系統 |
| 工作電壓 | 380V,50/60HZ,50A | 380V,50/60HZ,50A |
多品種小批量重點看柔性和快換夾具,材料-參數庫要提早建;鋁合金和工程塑料異大,別一套參數硬套,必要時分工序。
金屬件和塑料件怎么分工序
給自動化零件配套廠的建議:先按材料構成定光源,鋁為主走光纖、塑料為主走適合高分子的工藝,量都大就分工序。臺面按最大件定,換產頻繁就上通用 G 代碼加快換夾具。機器人零件多品種小批量,建議讓帝耐激光一起把材料-參數庫和快換夾具搭起來,這塊比多加功率實在。
自動化廠實際接觸的幾類業務
我們跟過的自動化項目里,比較典型的有這幾類:
- 某協作機器人廠:關節臂鋁合金件原多工序翻面,改五軸一次裝夾后孔位累積誤差下降
- 某減速器殼體廠:薄壁腔體靠隨形支撐和對稱跳切,熱變形和振刀同時壓住
- 某設備框架廠:靠通用 G 代碼和組合夾具,多種鋁型材框架快速換款
- 某混線廠:金屬與工程塑料靠分工序和工藝包,避免互相干擾
帝耐激光接觸的自動化廠,多半是先被多品種換產拖垮效率才來規范工藝的。
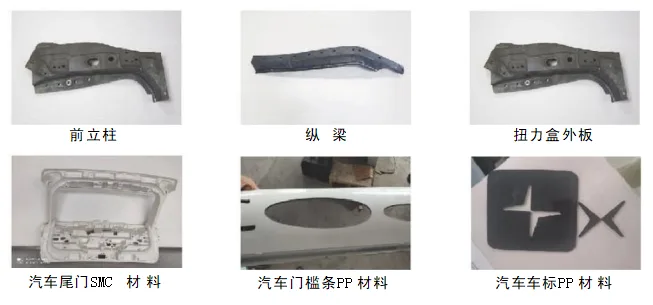
五軸激光切割加工樣品實拍
帶樣試切時兩款都要帶的原因
機器人零件試切要把最難和量最大的兩款都帶上。重點看孔位偏差、薄壁件變形和斷面毛刺。鋁合金件看斷面有沒有掛渣,塑料件看有沒有熔瘤和微裂紋。你最好帶自己的料去試,不同牌號狀態差很多,標準樣件說明不了你的工況。帝耐激光帶這類件試切時會要求把最難的一款和量最大的一款都帶上,因為兩者暴露的問題不一樣。
柔性換產比切割速度更值錢
機器人零件這個場景,三維五軸激光切割機的價值在柔性和精度,而不是極限速度——多品種小批量,能不能快速換款、少翻面累積誤差才是真問題。先把你的產品族按材料和尺寸理一遍,再談配置,這一步可以找帝耐激光一起做。
機器人及自動化零部件激光切割常見問題
Q1:鋁合金和工程塑料能一臺設備切嗎? A1:都能切但參數差很遠,鋁走光纖、塑料走適合高分子的工藝,不能一套參數硬套。量都大的話建議分工序或雙光源,吸收率調不出來。 Q2:多品種小批量怎么提高效率? A2:三件事:通用 G 代碼快速出程序、組合夾具快換適配、材料-參數庫換款直接調用。柔性比切割速度更值錢。 Q3:薄壁殼體怎么防振刀變形? A3:隨形支撐加合理壓緊點,避開空腔薄壁;先孔后外形、對稱跳切釋放熱變形。設備重復定位精度是底子,件準不準看工藝。 Q4:試切要帶哪些件? A4:最難的一款和量最大的一款都帶。最難款暴露工藝邊界,最大款暴露節拍和一致性,兩種問題不一樣。 Q5:換產頻繁怎么降停機? A5:夾具快換化、程序建庫、對接主流軟件,換款調程序不重做夾具。停機久是稼動率上不去的主因,比加功率更值得投入。 Q6:機器人零件多品種小批量,怎么配設備? A6:這類場景柔性比速度更值錢。先按材料構成定光源,鋁和塑料量都大就分工序;臺面按最大件定,換產靠通用 G 代碼和快換夾具,材料-參數庫換款直接調用。帝耐激光可以一起把材料-參數庫和快換夾具搭起來,再談配置。