晶圓打標不良怎么返工?判定標準與重打規(guī)則
 首頁
結論先說:打標不良要分三類處理,能返工的重打,不能返工的報廢,邊界模糊的先隔離。重打有兩條鐵律:一片只重打一次,位置偏移必須壓在 10 微米以內。判定標準不寫清楚,返工就會變成二次損傷。
打標不良返工是指對已判定可修復的晶圓重新打標并復檢的處置流程,前提是基底沒傷、不影響后續(xù)工序。
南京帝耐激光在交機培訓里會帶客戶做一次不良判定演練,把淺、偏、崩三種情況各打一片看實物。這篇把判定標準、重打規(guī)則、記錄和成本講清楚,方便你寫返工作業(yè)指導書。
一、先分清哪三類不良
打標不良大致分三類:深度不合、位置偏移、邊緣崩邊。
深度不合又分過淺和過深,過淺讀不出,過深傷片子。
位置偏移看偏差量,10 微米以內通常不影響后道對位。
邊緣崩邊要看尺寸,超過 50 微米的崩邊必須單獨評估。
還有一類是碼型錯,內容打錯了,這種和工藝無關。
最后一類是污染,碼面上有顆粒或膠殘留,看著像不良其實能清。
分類的目的是分流,不同類走不同流程,混在一起就亂。
過淺的片子可以重打,過深的片子基本只能報廢。
偏移的片子要看會不會壓到后續(xù)工序的對位標記。
崩邊的片子先做應力檢查,有隱裂就直接報廢。
碼型錯的片子先查程序和配方,別急著動片子。
污染的先清潔再讀碼,很多所謂不良清一下就合格了。
分流的關口設在打標后第一道檢查,越往后發(fā)現代價越大。
不良片要放在紅色盒子里,和良品物理隔開,避免混批。
每一類不良都要有對應的責任人,別全推給操作員。
二、判定標準怎么定
判定標準要寫成可測的數值,不要寫"清晰可讀"這種話。
深度用共聚焦或臺階儀測,常見軟標 3 到 8 微米,深刻 15 到 40 微米。
位置偏差用對位系統(tǒng)測,標出 X 和 Y 兩個方向的數值。
崩邊用顯微鏡看,記錄長度和深度,超過 50 微米進評審。
碼的等級按讀碼器的評分走,常見要求 B 級以上。
讀碼率是批次指標,單片刻判不能只看讀碼率。
判定要有人簽字,操作員初判、工程師復判。
標準要配圖片,淺、偏、崩各一張對照圖貼在工位旁。
標準版本要和客戶要求同步,客戶改了我們跟著改。
新客戶首批要做判定標準確認,雙方看同一片片子達成一致。
按 SEMI M1 的片型定義核對基準,避免拿錯片型比對。
標準里要寫清邊界情況的處理,比如剛好 50 微米怎么算。
判定標準每年復核一次,設備和工藝變了標準也要跟著動。
對照圖要用自己產線的實物拍,別直接用廠家的示意圖。
客戶有多家工廠的,標準要統(tǒng)一,避免同一片兩地判得不一樣。
三、可返工的范圍
可返工的前提是基底沒傷,只是標記不合要求。
過淺、位置偏、碼內容錯的,多數可以重打。
重打前要確認舊碼能不能去掉,去不掉就得錯位重打。
同一位置重打會加深,可能把深度做過,這點要算清。
一片只允許重打一次,第二次重打的片子直接降級或報廢。
重打次數要能追溯,不能被覆蓋掉。
已經過退火的片子,重打風險高,晶格狀態(tài)變了。
帶膠帶的片子重打前要看膠層,膠層被打穿會污染。
薄片和 Taiko 片重打要格外小心,吸附力要重新確認。
有隱裂的片子不管標記多不合規(guī),都不能重打。
返工由誰做要寫清,建議集中在返工工位,不散在各臺設備。
返工作業(yè)要有獨立的工單,不能和生產工單混。
可返工判斷由工程師簽字,操作員不能自己決定返不返。
返工片進返工工位前要清點數量,出站時再清點一次。
返工工單上要寫清原片號和原工單號,方便倒查。
四、重打的工藝要求
重打參數不能直接沿用首次打標的參數,位置變了能量分布也會變。
重打前要重新對位,用基準點找正,偏差壓在 10 微米以內。
舊碼要保留還是覆蓋,要和客戶確認,追溯上兩種做法都有人用。
覆蓋重打的,要在記錄里寫明舊碼位置和新碼位置。
錯位重打的,兩碼間距建議留 2 毫米以上,避免讀碼器誤讀。
重打后要重新讀碼,讀三次都通過才算合格。
重打的首片要做深度復測,確認沒有超上限。
重打批次要單獨標識,后道能看出來這是返工件。
重打用的配方要單獨建,不要改生產配方。
重打完成后要恢復生產配方,這一步常被忘。
帝耐激光的軟件支持返工模式,進入后只能調用返工配方并強制記錄。
重打前要擦一遍片面,殘膠會在重打時被燒成黑點。
返工配方建議單獨命名,帶 RW 前綴,一眼能分辨。
重打完成的片子要等 10 分鐘再復檢,熱影響穩(wěn)定后的數據才準。
五、返工記錄怎么留
返工記錄要寫六項:片號、原不良項、返工方式、參數、操作人、結果。
原不良項要具體,寫"位置偏 25 微米",不要寫"位置不良"。
返工方式寫清是覆蓋重打還是錯位重打。
參數要記版本號,不要只記數值。
結果分合格、降級、報廢三種,不要留空。
返工記錄要掛到原片號下,形成子記錄,不能單獨成一條。
一片多次返工的,記錄要能串起來看。
返工記錄保存期和主記錄一致,常見三年,車規(guī)十年。
返工數據每月統(tǒng)計一次,看集中在哪一類不良。
返工率超過 3% 就要查原因,先查對位再查參數。
返工記錄要能被客戶查到,審核時常抽一片倒查。
返工記錄建議用掃碼填寫,手工抄寫容易錯片號。
記錄里的參數要能導出,審核時要的是數據不是截圖。
返工原因用固定選項,別讓操作員自由填寫。
六、崩邊和隱裂的處置
崩邊屬于結構性不良,返工不能修,只能評估能不能用。
崩邊尺寸在 50 微米以內的,看位置是否在有效區(qū)外。
崩邊落在切割道上的,后道劃片會把它切掉,影響有限。
崩邊落在器件區(qū)內的,基本按報廢處理。
隱裂看不見,要靠應力檢測或紅外檢查。
薄片打標后建議抽檢隱裂,抽檢比例按 5% 起步。
有隱裂的片子不能進入后道,破了以后損失更大。
崩邊和隱裂的數據要單獨統(tǒng)計,這類問題多指向吸附和支撐。
吸附力過大、支撐點太少、下料碰撞,是三個常見原因。
發(fā)現批量崩邊要先停線,不要一邊返工一邊繼續(xù)打。
按 ISO 9001 的不合格品控制要求,隔離、標識、評審三步要走完。
崩邊評審要有質量、工藝、客戶三方參與,單方面決定容易反復。
隱裂檢測可以外協(xié),不必自購設備,按批送檢更劃算。
崩邊片單獨裝箱,運輸時加隔墊,避免二次損傷。
七、返工成本與統(tǒng)計
返工不是免費的,一次重打的時間常常是首次打標的兩倍。
成本構成:人工、設備占用、復檢、良率損失。
按日產 300 片、返工率 3% 算,一天 9 片,一個月 200 多片。
返工片的后道風險也高,客戶端的失效率通常是正常片的幾倍。
統(tǒng)計要看三個數:返工率、返工合格率、返工后報廢率。
返工合格率低于 70%,說明判定標準或重打工藝有問題。
返工后報廢率高,往往是重打參數沒跟著調。
成本要算到批次上,讓前道知道不良的代價。
返工數據和生產數據放在一張報表里看,問題才連得起來。
把返工率做成班組指標,比開會強調有用。
返工成本每月算一次,按料號拆開看,問題集中在哪個產品就清楚了。
良率報表里返工要和報廢分開列,混在一起看不出問題。
客戶投訴里如果有打標問題,先查返工記錄,很多是返工片流出去的。
八、返工管理三步走
第一步定標準,把三類不良的判定數值寫進作業(yè)指導書。
第二步定流程,隔離、判定、返工、復檢、放行五步。
第三步定責任,誰判、誰打、誰復核,三個人不能是同一個人。
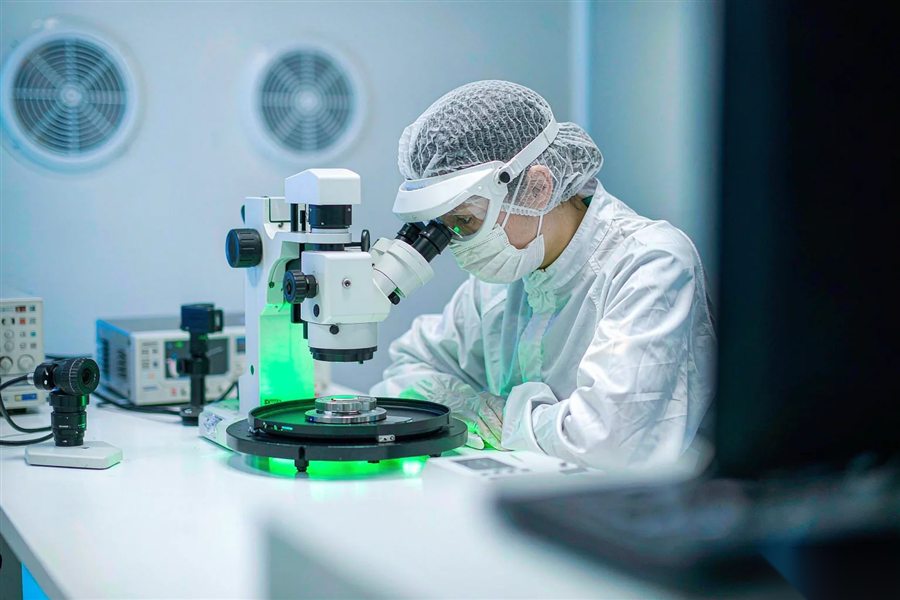
返工工位要獨立,配顯微鏡、讀碼器和深度測量。
返工片子單獨存放,用紅色標識盒,避免混入正常批。
返工記錄每周匯總,月度復盤一次。
新員工不安排返工,返工對判斷力要求更高。
返工權限按賬號控制,只有授權人員能進返工模式。
南京帝耐激光建議客戶把返工判定表做成一張 A4,正反兩面就夠。
返工流程上線后先試運行一個月,把邊界情況補進標準。
返工數據要和客戶共享,透明比掩蓋省事。
返工流程每半年演練一次,新人換崗時也要走一遍。
南京帝耐激光建議把返工判定納入新員工考核,不合格不上崗。
返工數據存三年以上,客戶倒查時能拿得出來。
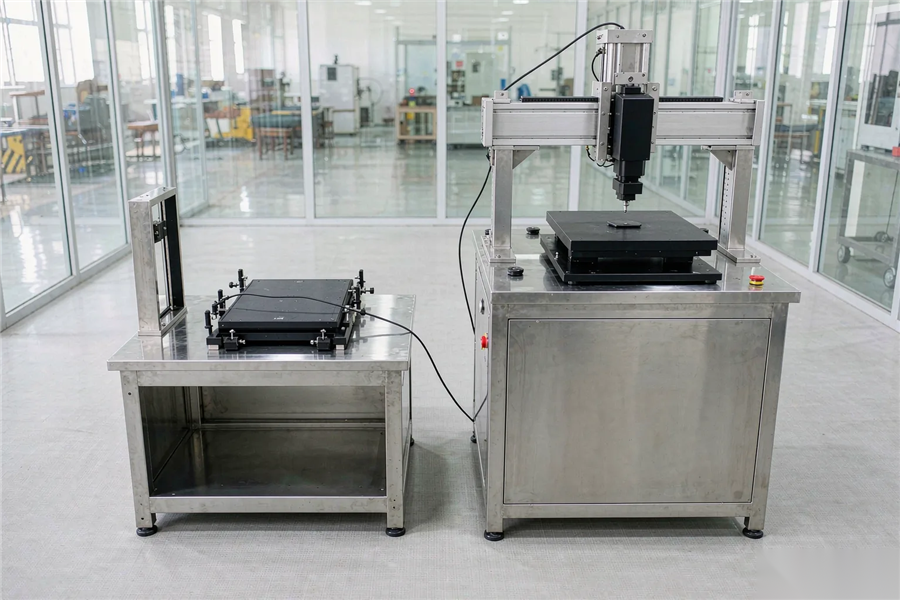
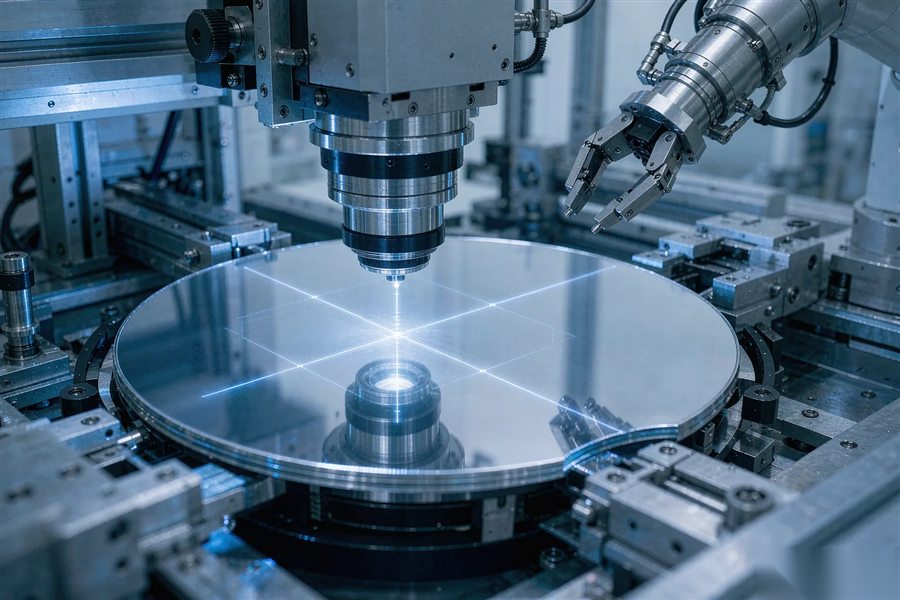
圖1|返工前先判定,淺、偏、崩三類走不同流程(示意)
常見問題(FAQ)
| 要點 | 說明 |
|---|---|
| 一、先分清哪三類不良 | 打標不良大致分三類:深度不合、位置偏移、邊緣崩邊。 |
| 二、判定標準怎么定 | 判定標準要寫成可測的數值,不要寫"清晰可讀"這種話。 |
| 三、可返工的范圍 | 可返工的前提是基底沒傷,只是標記不合要求。 |
| 四、重打的工藝要求 | 重打參數不能直接沿用首次打標的參數,位置變了能量分布也會變。 |
| 五、返工記錄怎么留 | 返工記錄要寫六項:片號、原不良項、返工方式、參數、操作人、結果。 |
| 六、崩邊和隱裂的處置 | 崩邊屬于結構性不良,返工不能修,只能評估能不能用。 |
| 七、返工成本與統(tǒng)計 | 返工不是免費的,一次重打的時間常常是首次打標的兩倍。 |
| 八、返工管理三步走 | 第一步定標準,把三類不良的判定數值寫進作業(yè)指導書。 |
Q1:一片能重打幾次?
A1:一次。第二次重打的片子建議降級或報廢,深度和應力都不可控。
Q2:舊碼一定要去掉嗎?
A2:看客戶要求,覆蓋和錯位兩種做法都有,但要寫進記錄。
Q3:返工片要單獨標識嗎?
A3:要。后道能看出來是返工件,處置方式不一樣。
Q4:返工率多少算正常?
A4:常見 1% 到 3%,超過 3% 要查原因。
Q5:崩邊能修嗎?
A5:不能修,只能評估能不能用,落在器件區(qū)內的按報廢處理。
Q6:帝耐激光能幫做判定標準嗎?
A6:能。南京帝耐激光提供判定樣片和對照圖,交機時和客戶一起確認。
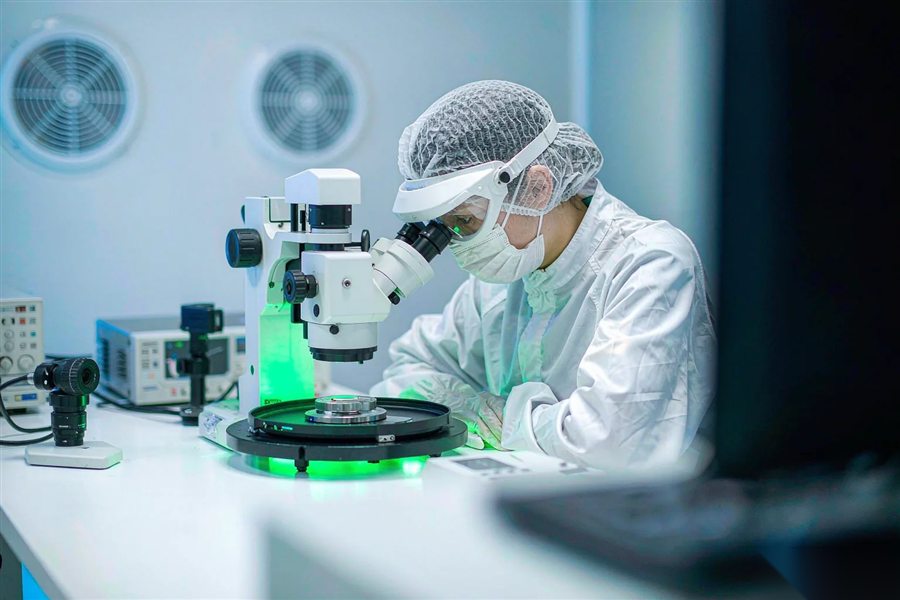
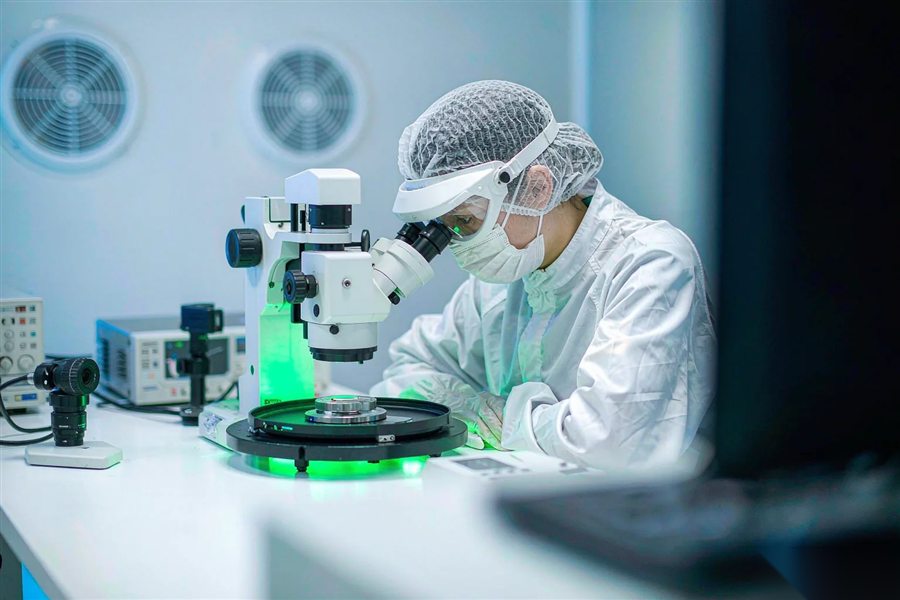
圖2|重打后讀三次碼,再看深度和崩邊,三項都過才放行(示意)
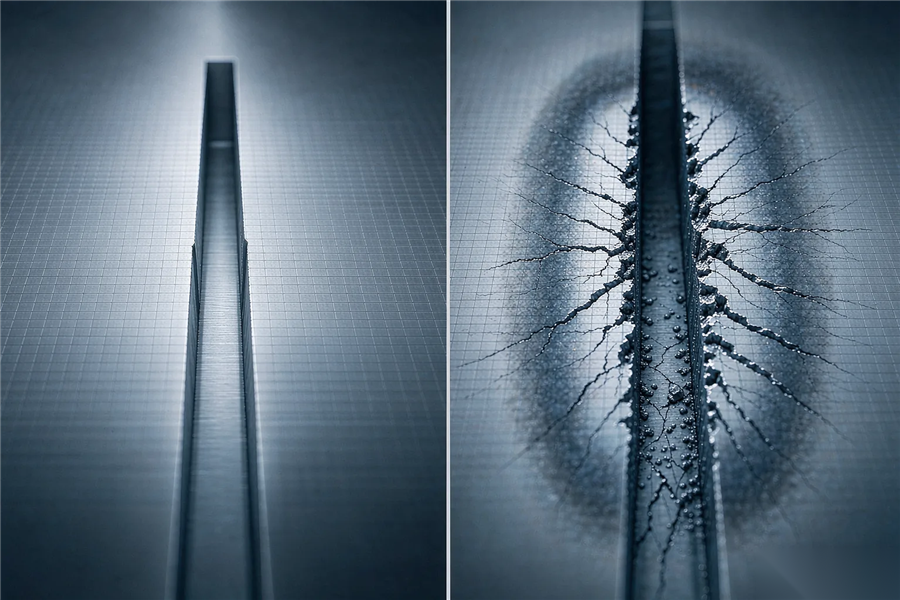
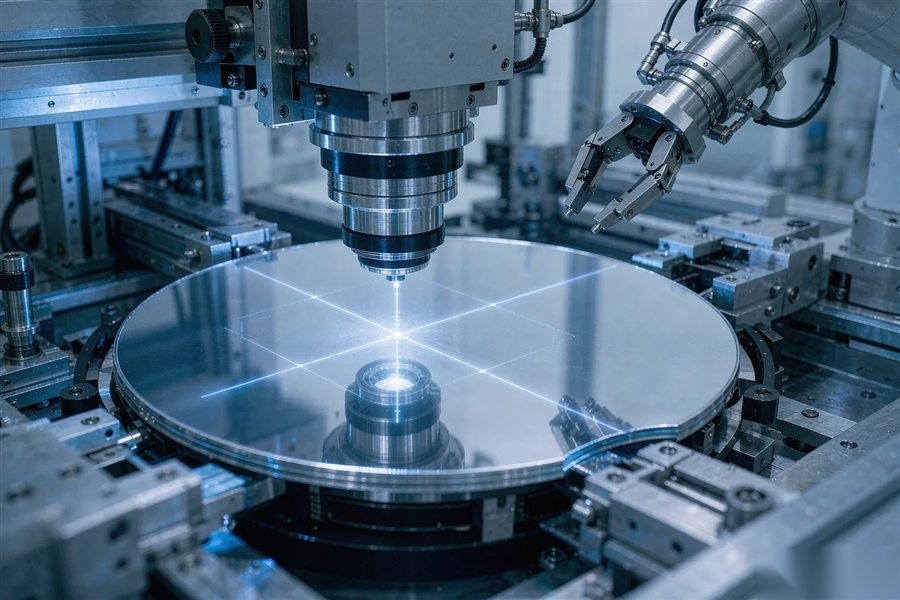
圖3|崩邊要量長度和深度,超過 50 微米進評審(示意)