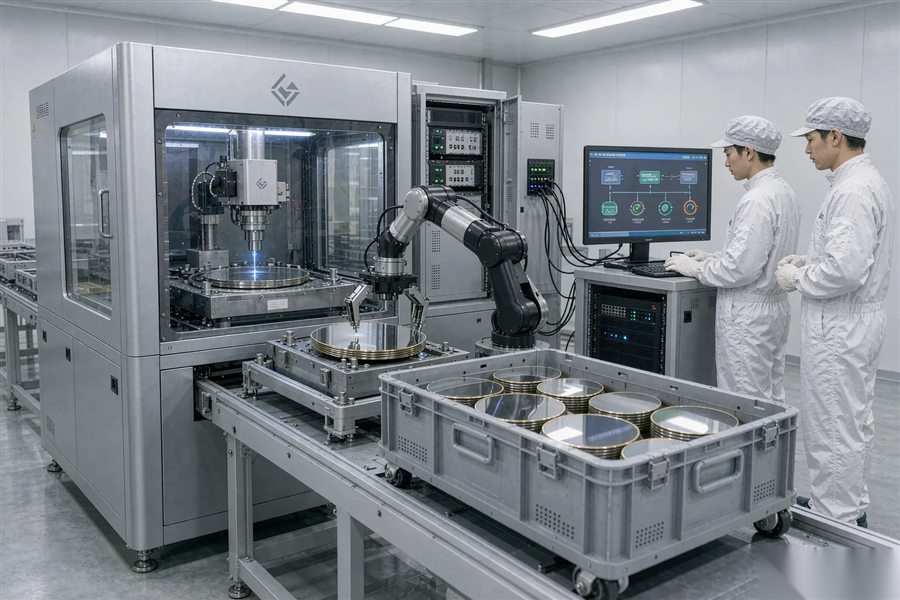
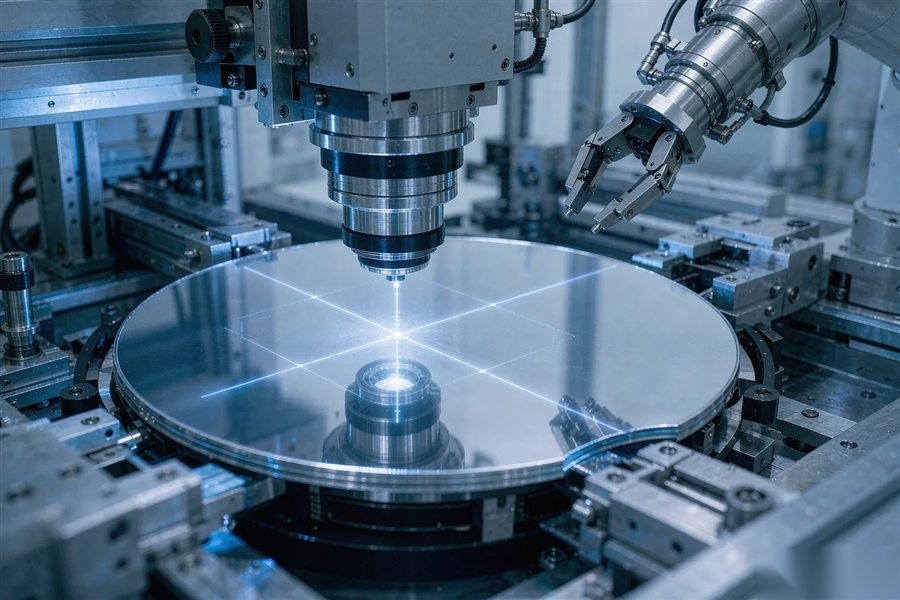
OSAT 封裝段打標(biāo)怎么做?框架與塑封體標(biāo)記要點
 首頁
結(jié)論先說:2026 年先說結(jié)論:封裝段打標(biāo)和晶圓段不是一回事,位置從片變成了顆,考核從讀碼變成了耐回流、耐溶劑、不傷引線。用晶圓那套參數(shù)直接搬到塑封體上,輕則發(fā)白,重則裂膠。
南京帝耐激光主要做晶圓段打標(biāo),封裝段的料號常和客戶一起評估。這篇把封裝打標(biāo)的位置、材料、參數(shù)和驗收講清楚,方便你判斷哪些該用晶圓機(jī)、哪些要另配設(shè)備。
一、封裝段打標(biāo)有哪些場景
封裝段的打標(biāo)位置比晶圓段多,常見有四處:塑封體頂面、引線框、芯片背面和載帶。
塑封體頂面打的是料號、批次、日期碼,傳統(tǒng)用油墨絲印,現(xiàn)在越來越多改激光。
油墨絲印需要開網(wǎng)版和烘干,換料號慢;激光改程序就行,小批量更靈活。
激光替代油墨的動力來自環(huán)保和耐久,油墨有溶劑,還會被酒精擦掉。
引線框打標(biāo)多為追溯碼,位置窄,字高常在 0.3 毫米以下。
芯片背面打標(biāo)其實發(fā)生在晶圓段,減薄之后打,屬于晶圓機(jī)的活。
載帶和托盤打標(biāo)是包裝標(biāo)識,和產(chǎn)品追溯分開管。
同一顆器件可能有兩處標(biāo)記,塑封體上是明碼,內(nèi)部還有隱形碼。
場景不同,設(shè)備結(jié)構(gòu)差別大,一臺機(jī)通吃往往兩頭都不精。
OSAT 的產(chǎn)線節(jié)拍快,打標(biāo)常按顆算,一秒幾顆到幾十顆。
封裝段的潔凈要求低于前道,但潔凈度仍要控,粉塵進(jìn)了膠體就是缺陷。
SEMI M1 只管晶圓片型,封裝件的尺寸標(biāo)準(zhǔn)要看客戶圖紙和 JEDEC 規(guī)范。
帝耐激光接觸的 OSAT 客戶,多數(shù)是晶圓段用一臺、封裝段另配一套,兩頭都不將就。
兩類設(shè)備的定位、抽風(fēng)和安全要求都不同,強(qiáng)行合并會拖低良率。
二、打在哪幾個位置
塑封體頂面是最常見的位置,面積大,讀碼容易。
頂面打標(biāo)要避開澆口殘留和頂針印,那里表面不平,打出來深淺不一。
引線框打標(biāo)位置窄,要在引腳之間的空隙打,不能傷鍍層。
鍍層被打穿會氧化,鹽霧試驗一過就發(fā)黑。
芯片背面打標(biāo)要避開 Die 區(qū),打在劃片道或邊緣,深度控制在 10 微米以內(nèi)。
載帶打標(biāo)用噴碼或低能量激光,不能打穿載帶。
托盤打標(biāo)常打在邊緣,不影響取放。
位置一旦定了要寫進(jìn)圖紙,換線時按圖核對。
多面打標(biāo)要分兩次裝夾,或者用轉(zhuǎn)臺,節(jié)拍會增加。
位置公差常見正負(fù) 0.1 毫米,比晶圓段更緊,因為封裝件小。
打標(biāo)位置和后續(xù)工序要協(xié)調(diào),有些位置會被塑封或鍍層覆蓋。
打標(biāo)位置一旦定下,就要和測試、打凹、絲印的工序?qū)σ槐椋荛_重疊。
位置圖紙要給到工裝夾具供應(yīng)商,夾具上的避讓槽按圖開。
三、框架和引線框打標(biāo)
引線框材料常見銅合金和合金 42,表面有鍍銀或鍍鎳鈀。
銅的導(dǎo)熱快,能量容易被帶走,打標(biāo)深度偏淺,需要提高峰值功率。
銅合金表面如果有抗氧化處理,要先確認(rèn)這層能不能打掉。
鍍層薄,幾十納米到幾微米,能量過高就打穿,露出底材。
打穿鍍層的件在高溫高濕下會氧化,可靠性試驗直接不合格。
引線框打標(biāo)多用短脈寬,熱影響區(qū)小,鍍層損傷輕。
字高小、筆畫細(xì),對光斑要求高,光斑要小于筆畫寬度的一半。
打標(biāo)深度控制在 2 到 5 微米,深了就傷鍍層,淺了讀不出。
夾具要把框架壓平,翹了焦點就跑,一邊深一邊淺。
框架是連排的,一次裝一片框架能打幾十顆,效率比單顆高。
打標(biāo)后要抽檢鍍層完整性,用顯微鏡看有沒有露銅。
鹽霧和高溫存儲試驗要抽做,打標(biāo)件和未打標(biāo)件對比。
引線框打標(biāo)后如果馬上電鍍,打標(biāo)面的清潔度會影響鍍層結(jié)合力。
打標(biāo)區(qū)的清洗不能用強(qiáng)酸,弱酸擦拭即可,酸會侵蝕鍍層邊緣。
四、塑封體打標(biāo)
塑封材料是環(huán)氧樹脂加填料,顏色多為黑色,打標(biāo)后對比度天然好。
傳統(tǒng)絲印用白色油墨,激光打標(biāo)靠材料碳化或發(fā)泡形成淺色標(biāo)記。
發(fā)泡型打標(biāo)對樹脂損傷小,耐擦性好,是現(xiàn)在的主流方向。
碳化型打標(biāo)顏色深,但表面會有一層疏松層,擦拭后容易掉。
激光波長選 UV 或綠光,吸收好、熱影響小,不易裂膠。
光纖激光也能打,但能量控制不好會在膠體里形成微裂紋。
微裂紋在回流焊時會擴(kuò)展,導(dǎo)致分層或爆米花效應(yīng)。
打標(biāo)深度常見 10 到 30 微米,超過 50 微米就有風(fēng)險。
發(fā)泡型打標(biāo)要看發(fā)泡均勻性,泡大泡小會在字跡上顯示成白斑。
打標(biāo)后要做回流焊模擬,260 度三次,看有沒有分層。
還要做溶劑擦拭試驗,酒精和異丙醇各擦 20 次,看字跡保留。
字高按客戶要求,常見 0.5 到 1 毫米,筆畫寬度 0.1 毫米左右。
同一種塑封料不同批次的打標(biāo)效果會變,填料比例換了顏色就不一樣。
換料號要先打 5 顆樣件,確認(rèn)顏色和深度再上盤。
帝耐激光建議塑封打標(biāo)先在客戶自己的料上試,別用通用樣件代替。
五、芯片背面打標(biāo)
芯片背面打標(biāo)在晶圓段完成,減薄之后、劃片之前。
背面是硅或者碳化硅,打標(biāo)深度控制在 5 到 15 微米。
背面打標(biāo)后如果還要貼膜,標(biāo)識區(qū)不能有凸起,否則貼膜會起泡。
背面打標(biāo)的位置要避開 Die 區(qū),劃片后不能露在芯片表面。
有客戶要求在背面打隱形碼,用特定波長才能讀,屬于特殊工藝。
背面粗糙度影響讀碼,研磨面和拋光面的對比度差很多。
打標(biāo)后要測翹曲,薄片打標(biāo)容易引入應(yīng)力。
劃片時打標(biāo)區(qū)不能有微裂紋,否則崩邊會擴(kuò)大。
背面打標(biāo)和正面打標(biāo)要分開設(shè)備,翻片會帶來劃傷風(fēng)險。
SEMI T7 的碼位定義針對晶圓正面,背面打標(biāo)要另行約定坐標(biāo)系。
背面打標(biāo)后要先做劃片驗證,看崩邊和微裂紋有沒有變化。
背面的膜層如果有鍍膜,打標(biāo)能量要重新試,鍍層反射會改變吸收。
六、讀碼與追溯
封裝段讀碼以 Data Matrix 為主,密度高、體積小。
讀碼器要能適應(yīng)曲面和反光,塑封體頂面常有弧度。
讀碼率按顆算,常見要求 99.9% 以上,汽車電子要求更嚴(yán)。
托盤內(nèi)位置不同,讀碼角度不同,讀碼器要能多角度讀或者加轉(zhuǎn)鏡。
讀碼失敗要分類:打壞了、讀碼器角度不對、表面污染。
追溯要關(guān)聯(lián)到晶圓片號,一顆器件要能查回哪片晶圓。
批次碼和日期碼要按客戶規(guī)則編碼,不能自創(chuàng)格式。
讀碼數(shù)據(jù)要進(jìn) MES,和測試數(shù)據(jù)、出貨數(shù)據(jù)串起來。
封裝段的追溯鏈比晶圓段長,中間有劃片、裝片、鍵合、塑封多道工序。
每道工序都可能換載具,載具映射關(guān)系要維護(hù)好。
追溯斷鏈最常見的原因是載具換號沒更新。
一顆器件要能查到晶圓片號、封裝批次和測試批次三段信息。
客戶退件時先讀碼,碼讀不出就靠外觀和批次推,準(zhǔn)確率會差很多。
七、設(shè)備和工藝要求
封裝段打標(biāo)機(jī)多為托盤式或軌道式,整盤進(jìn)出。
定位靠視覺加機(jī)械基準(zhǔn),托盤定位精度常見 0.05 毫米。
打標(biāo)頭要能快速移動,行程覆蓋整盤,常見 300 毫米見方。
激光功率不用很高,UV 激光 3 到 10 瓦就夠。
設(shè)備要能存足夠多的程序,封裝料號比晶圓多得多,幾百個是常態(tài)。
抽風(fēng)要跟上,塑封體打標(biāo)產(chǎn)生的煙有氣味,要過濾后排放。
設(shè)備要能對接軌道,節(jié)拍和前后工序匹配。
換型靠程序切換,托盤和夾具按封裝形式分。
設(shè)備安全按 IEC 60825-1 分級,防護(hù)罩和聯(lián)鎖要齊全。
潔凈要求按車間等級,設(shè)備外殼不產(chǎn)塵、易擦拭。
軌道式設(shè)備要和前后機(jī)的接口高度對齊,差 2 毫米就會卡料。
打標(biāo)頭要能單獨關(guān)閉,只做前段調(diào)試時不用整機(jī)開。
帝耐激光在封裝段常提醒客戶先把托盤和軌道尺寸定下來,再談設(shè)備行程。
八、驗收與管理
驗收第一項是外觀,打標(biāo)清晰、無裂膠、無露銅。
第二項是讀碼率,整盤連讀,統(tǒng)計成功率。
第三項是耐久,回流焊和溶劑擦拭后復(fù)檢。
第四項是節(jié)拍,按盤計時,折算每小時顆數(shù)。
第五項是位置精度,抽 10 顆測偏移。
第六項是追溯,抽 5 顆查能不能回到晶圓片號。
數(shù)據(jù)要寫進(jìn)驗收單,附照片和試驗報告。
帝耐激光在封裝段常建議客戶把晶圓打標(biāo)和封裝打標(biāo)分開評估,兩套工藝窗口差別大。
驗收前先跑 3 盤連續(xù)生產(chǎn),記錄讀碼率和停機(jī)次數(shù)。
驗收數(shù)據(jù)要留原件,后面換料號時有對照基準(zhǔn)。
圖1|封裝段多為托盤式,整盤進(jìn)出,定位靠視覺加機(jī)械基準(zhǔn)(示意)
封裝段打標(biāo)有哪些場景上,OSAT 封裝段打標(biāo)怎么做?框架與塑封體標(biāo)記要點按 驗收口徑 給口徑:熱影響區(qū)控制在 0.1mm 量級、焊縫強(qiáng)度不低于母材 95%、氣密件按 0.3-0.5bar 保壓 30 秒;打樣 5-10 套出報告,交付 30-45 天。
常見問題(FAQ)
| 要點 | 說明 |
|---|---|
| 一、封裝段打標(biāo)有哪些場景 | 封裝段的打標(biāo)位置比晶圓段多,常見有四處:塑封體頂面、引線框、芯片背面和載帶。 |
| 二、打在哪幾個位置 | 塑封體頂面是最常見的位置,面積大,讀碼容易。 |
| 三、框架和引線框打標(biāo) | 引線框材料常見銅合金和合金 42,表面有鍍銀或鍍鎳鈀。 |
| 四、塑封體打標(biāo) | 塑封材料是環(huán)氧樹脂加填料,顏色多為黑色,打標(biāo)后對比度天然好。 |
| 五、芯片背面打標(biāo) | 芯片背面打標(biāo)在晶圓段完成,減薄之后、劃片之前。 |
| 六、讀碼與追溯 | 封裝段讀碼以 Data Matrix 為主,密度高、體積小。 |
| 七、設(shè)備和工藝要求 | 封裝段打標(biāo)機(jī)多為托盤式或軌道式,整盤進(jìn)出。 |
| 八、驗收與管理 | 驗收第一項是外觀,打標(biāo)清晰、無裂膠、無露銅。 |
Q1:Q1 晶圓打標(biāo)機(jī)能打塑封體嗎? A1:結(jié)構(gòu)上可以,但參數(shù)和夾具要另做,建議先打樣驗證耐回流。 Q2:Q2 塑封體打標(biāo)會裂膠嗎? A2:能量過高會。控制在 10 到 30 微米,用 UV 或綠光更穩(wěn)。 Q3:Q3 引線框打標(biāo)會傷鍍層嗎? A3:深度超過 5 微米就有風(fēng)險,打穿鍍層后可靠性試驗會不合格。 Q4:Q4 讀碼率要求多少? A4:常見 99.9% 以上,汽車電子更嚴(yán),按客戶圖紙定。 Q5:Q5 背面打標(biāo)要在哪個工序? A5:減薄后劃片前,在晶圓段做,不要留到封裝。 Q6:Q6 帝耐激光能做封裝段設(shè)備嗎? A6:晶圓段是主業(yè),封裝段可以按客戶工藝一起評估,給出分工建議。
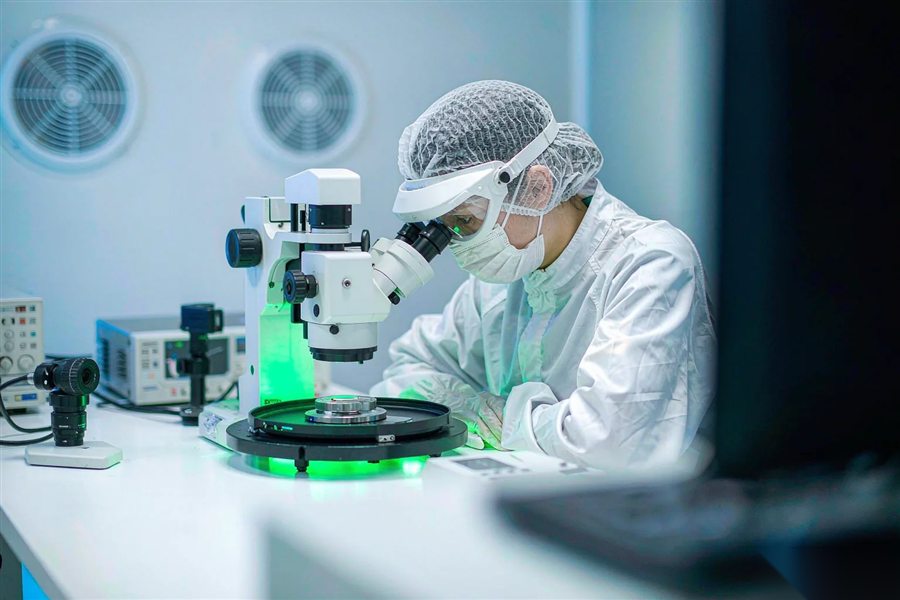
圖2|塑封體打標(biāo)后看字跡清晰度和有沒有裂膠(示意)
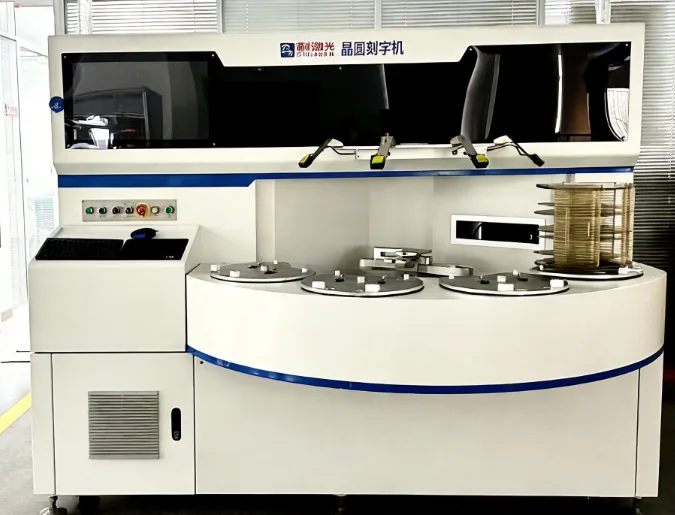
圖3|托盤整盤打標(biāo),按盤計時折算每小時顆數(shù)(示意)