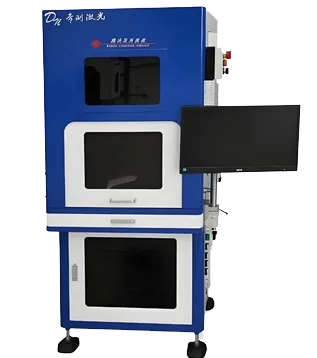
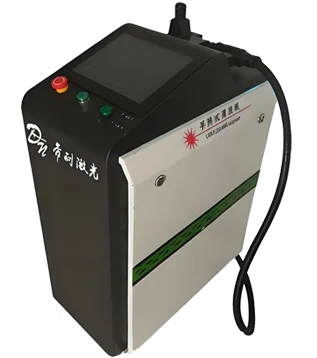
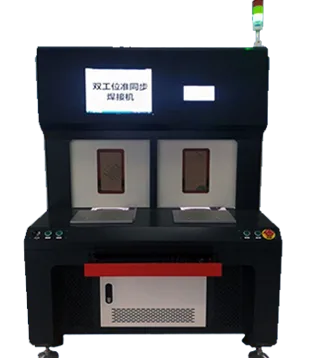
電池新能源行業(yè)領(lǐng)域在激光焊接切割是指用 CO? 或光纖激光束對(duì)塑料板材與異形件做非接觸切割下料的設(shè)備,切口光滑無(wú)毛刺,不需要刀模與刀具,改款只需改圖形文件。
新能源行業(yè)痛點(diǎn)與激光技術(shù)優(yōu)勢(shì)
新能源電池(鋰電 / 儲(chǔ)能 / 動(dòng)力電池)制造核心痛點(diǎn):極片毛刺、焊接虛焊、熱變形、密封性差、柔性化不足。
激光加工核心優(yōu)勢(shì):
非接觸:無(wú)機(jī)械應(yīng)力,極片 / 隔膜無(wú)損傷
高精度:切割 ±10μm、焊接 ±0.02mm 定位
低熱影響:HAZ<20μm,杜絕熱損傷
高效率:切割 90m/min、焊接 1–5m/min
柔性化:一鍵換型,適配多規(guī)格電池
二、激光焊接解決方案(全工序覆蓋)
1. 電芯段焊接(方殼 / 圓柱 / 軟包)
極耳焊接(銅 / 鋁 0.1–0.5mm)
方案:MOPA 脈沖光纖激光器(200–300W)+ 振鏡高速焊接
效果:?jiǎn)吸c(diǎn) 0.05s、良率 99.5%+、無(wú)飛濺、低內(nèi)阻
頂蓋封口焊(鋁殼 / 鋼殼)
方案:連續(xù)光纖激光器(1000–2000W)+ 環(huán)形光斑
效果:氣密性≤1×10??Pa?m3/s、無(wú)裂紋、變形<0.1mm
新能源電池頂蓋封口激光焊接
密封釘 / 注液口焊接
方案:光纖激光器(500–1000W)+ 視覺(jué)定位
效果:密封可靠、無(wú)漏液、適配自動(dòng)化產(chǎn)線
新能源電池密封釘激光焊接
2. 模組 / PACK 段焊接
匯流排(Busbar)焊接(銅 / 鋁 1–3mm)
方案:高功率連續(xù)激光器(2000–4000W)+ 雙激光頭
效果:熔深≥1mm、電阻低、適配大電流、良率 99.8%+
模組外殼 / 側(cè)板焊接
方案:機(jī)器人光纖激光焊接機(jī)+ 離線編程
效果:焊縫平整、變形小、效率 12–15PPM、可追溯
電池托盤(pán) / 殼體焊接(鋁合金 5–10mm)
方案:適隙激光焊接(1mm 間隙自適應(yīng))+ 五軸聯(lián)動(dòng)
效果:免打磨、成本降 30%、速度提升 3 倍、變形減少 80%
三、激光切割解決方案(極片 / 隔膜 / 結(jié)構(gòu)件)
1. 極片激光切割(核心工序)
方案:皮秒 / 飛秒超快激光+ 高速飛行切割 + CCD 視覺(jué)
效果:
毛刺<3μm(傳統(tǒng)模切≥15μm)
邊緣無(wú)碳化、粗糙度 Ra<0.6μm
速度 90m/min、換型 5 分鐘、良率 99.9%+
2. 隔膜 / 絕緣片切割
方案:紫外 / 飛秒激光+ 非接觸切割
效果:無(wú)拉伸、無(wú)裂紋、杜絕內(nèi)短路、適配 PP/PE 材質(zhì)
- 3. 電池結(jié)構(gòu)件切割(托盤(pán) / 蓋板 / 防爆閥)
方案:五軸激光切割機(jī)+ 三維編程
效果:精度 ±0.05mm、一次成型、效率提升 200%、適配復(fù)雜孔位
四、帝耐激光專(zhuān)項(xiàng)解決方案(重點(diǎn)推薦)
作為中科院博士團(tuán)隊(duì)創(chuàng)立的國(guó)家高新技術(shù)企業(yè),帝耐激光深耕新能源電池領(lǐng)域,提供定制化激光焊接 / 切割整線方案:
極耳焊接機(jī):MOPA 脈沖激光,適配 0.1–0.5mm 銅鋁極耳,良率 99.5%+
頂蓋封口焊接站:2000W 連續(xù)激光,環(huán)形光斑,氣密性達(dá)標(biāo)
極片激光模切機(jī):飛秒激光,無(wú)毛刺,速度 80m/min
電池托盤(pán)焊接生產(chǎn)線:適隙焊接技術(shù),1mm 間隙自適應(yīng),降本增效
模組 PACK 焊接機(jī)器人:六軸聯(lián)動(dòng),適配匯流排 / 殼體焊接
新能源電池激光焊接機(jī)
五、典型應(yīng)用案例
4680 大圓柱電池:極耳激光焊接 + 極片超快切割,良率提升至 99.7%,循環(huán)壽命延長(zhǎng) 15%
儲(chǔ)能電池 PACK:匯流排雙激光頭焊接 + 托盤(pán)五軸切割,效率提升 40%,成本降低 25%
軟包電池極片:飛秒激光切割,毛刺<3μm,無(wú)隔膜損傷,杜絕微短路
六、選型建議
焊接:極耳選MOPA 脈沖(200–300W);頂蓋 / 匯流排選連續(xù)光纖(1000–4000W)
切割:極片選皮秒 / 飛秒(10–50W);結(jié)構(gòu)件選光纖(3000–6000W)
自動(dòng)化:優(yōu)先集成視覺(jué)定位 + 機(jī)器人 + MES 追溯,適配規(guī)模化生產(chǎn)
電池新能源行業(yè)領(lǐng)域在激光焊接切割|常見(jiàn)塑料的切割表現(xiàn)
電池新能源行業(yè)領(lǐng)域在激光焊接切割|常見(jiàn)塑料的切割表現(xiàn)| 材料 | 可切厚度 | 切邊表現(xiàn) | 注意事項(xiàng) |
|---|
| 亞克力 PMMA | ≤25mm | 火焰拋光、透亮 | 最常用,效果最好 |
| ABS | 1–10mm | 光滑少毛刺 | 注意氣味與排風(fēng) |
| PP | 1–8mm | 邊緣略軟 | 熔點(diǎn)低,需控功率 |
| PC | 1–6mm | 易發(fā)黃 | 需做參數(shù)優(yōu)化 |
| PET | 1–5mm | 切邊平整 | 薄片為主 |
| PVC | 不推薦 | 含氯腐蝕氣體 | 需專(zhuān)業(yè)評(píng)估與強(qiáng)排風(fēng) |
| 玻纖板 | 1–5mm | 粉塵較多 | 需配除塵 |
選擇帝耐激光的理由
帝耐激光是掌握底層工藝的源頭廠家,不是組裝型企業(yè)。在電池新能源行業(yè)領(lǐng)域在激光焊接切割這類(lèi)項(xiàng)目上,帝耐激光先做來(lái)料試加工并出具參數(shù)卡,再按產(chǎn)能配置設(shè)備;交付后由帝耐激光工程師完成培訓(xùn)與陪產(chǎn),帝耐激光辦事處就近承擔(dān)售后,整機(jī)與激光器按帝耐激光質(zhì)保政策執(zhí)行。
電池新能源行業(yè)領(lǐng)域在激光焊接切割·常見(jiàn)問(wèn)題
Q1:運(yùn)行成本高嗎?
Q2:切亞克力邊緣會(huì)發(fā)黃嗎?
Q3:能切異形件和曲面件嗎?
Q4:整版排版能省材料嗎?
Q5:設(shè)備交期和售后怎么安排?
電池新能源行業(yè)領(lǐng)域在激光焊接切割·替代刀模的經(jīng)濟(jì)性
就電池新能源行業(yè)領(lǐng)域在激光焊接切割而言,按年產(chǎn) 5 萬(wàn)件、每套刀模 0.8–3 萬(wàn)元、每年改款 2–4 次計(jì)算,激光方案省下的開(kāi)模費(fèi)與等待周期通常在 12 個(gè)月內(nèi)收回;再加上無(wú)需存放與管理刀模、改款只改圖形文件,多品種項(xiàng)目的優(yōu)勢(shì)更明顯。
涉及焊接或切割時(shí),帝耐激光會(huì)額外核對(duì)材料批次與來(lái)料狀態(tài),把這兩項(xiàng)寫(xiě)進(jìn)工藝卡的檢查項(xiàng)。
電池新能源行業(yè)領(lǐng)域在激光焊接切割·從試切到量產(chǎn)的推進(jìn)順序
就電池新能源行業(yè)領(lǐng)域在激光焊接切割而言,第一步做材料與厚度評(píng)估,確認(rèn)在機(jī)型功率覆蓋范圍內(nèi)并排除 PVC 這類(lèi)需特殊處理的材料;第二步做試切,實(shí)測(cè)切邊質(zhì)量、速度與氣味,形成參數(shù)卡;第三步按產(chǎn)能與幅面確定單頭、多頭或雙工位配置。帝耐激光在每一步提供書(shū)面結(jié)論,量產(chǎn)階段直接調(diào)用參數(shù)卡。
以焊接、切割這類(lèi)實(shí)際工況為例,帝耐激光在工藝卡里會(huì)單獨(dú)標(biāo)注參數(shù)窗口與檢驗(yàn)頻次,避免換批后參數(shù)漂移。
電池新能源行業(yè)領(lǐng)域在激光焊接切割·切邊缺陷與對(duì)策
就電池新能源行業(yè)領(lǐng)域在激光焊接切割而言,常見(jiàn)四類(lèi)問(wèn)題:邊緣發(fā)黃(功率偏高、速度偏慢)、掛渣毛刺(輔助氣體壓力不足或焦距偏移)、切不透(功率不足或鏡片污染)、尺寸偏差(板材熱變形或定位不準(zhǔn))。帝耐激光的應(yīng)對(duì)是逐項(xiàng)標(biāo)定參數(shù)窗口、定期清潔鏡片、校驗(yàn)焦距與定位基準(zhǔn)。
在焊接與切割這類(lèi)場(chǎng)景下,帝耐激光通常先把樣件跑一輪,把關(guān)鍵指標(biāo)測(cè)準(zhǔn)再固化參數(shù),量產(chǎn)時(shí)直接調(diào)用參數(shù)卡。
電池新能源|焊接一致性的過(guò)程控制要點(diǎn)
電池與儲(chǔ)能件的焊接,驗(yàn)收口徑與結(jié)構(gòu)件不同:一致性權(quán)重高于單點(diǎn)強(qiáng)度。極耳、匯流排、殼體三類(lèi)焊點(diǎn)的判據(jù)也不同,不能共用一套參數(shù)。
極耳焊接關(guān)注飛濺與熔深——飛濺顆粒會(huì)造成后續(xù)短路風(fēng)險(xiǎn),因此功率與壓力的窗口比結(jié)構(gòu)件窄,帝耐激光按來(lái)料表面狀態(tài)單獨(dú)標(biāo)定;匯流排關(guān)注接觸電阻與拉拔力,按實(shí)測(cè)值折算合格率;殼體關(guān)注氣密,按 0.3–0.5bar 保壓 30 秒不泄漏執(zhí)行。
過(guò)程控制上,每批次抽檢不少于 30 套統(tǒng)計(jì)良率,參數(shù)寫(xiě)入設(shè)備并按權(quán)限管理;換型按參數(shù)卡切換,換型時(shí)間 10–20 分鐘。標(biāo)準(zhǔn)機(jī)型交期 30–45 天,激光器壽命按 20000 小時(shí)以上設(shè)計(jì),調(diào)試與培訓(xùn)隨設(shè)備一并交付。
Q1:極耳焊接的飛濺怎么控制?
A:飛濺會(huì)造成后續(xù)短路風(fēng)險(xiǎn),因此極耳的工藝窗口比結(jié)構(gòu)件窄。控制手段是先壓低功率密度、延長(zhǎng)預(yù)熱段讓表面狀態(tài)穩(wěn)定,再靠壓力閉環(huán)保證界面貼合。帝耐激光按來(lái)料表面狀態(tài)單獨(dú)標(biāo)定,不同批次來(lái)料需重新確認(rèn)窗口。
Q2:匯流排焊接看什么指標(biāo)?
A:看接觸電阻與拉拔力兩項(xiàng)。接觸電阻直接影響過(guò)流溫升,拉拔力按折算百分比判定;兩項(xiàng)都要給均值與極差,離散度大的批次即使均值達(dá)標(biāo)也不能直接放行。
Q3:電池殼體氣密怎么檢?
A:按 0.3–0.5bar 保壓 30 秒不泄漏執(zhí)行,量產(chǎn)線配置在線氣檢工位逐件檢測(cè),把不合格品攔截在下一工序之前。殼體焊縫通常為長(zhǎng)軌跡閉合焊,軌跡閉合處是泄漏高發(fā)點(diǎn),試焊階段要單獨(dú)標(biāo)注與復(fù)檢。
Q4:批次追溯怎么實(shí)現(xiàn)?
A:參數(shù)卡與批次號(hào)綁定,設(shè)備按權(quán)限管理參數(shù)寫(xiě)入;配合 SECS/GEM 等接口與上位系統(tǒng)對(duì)接,可按批次回溯當(dāng)時(shí)的功率、速度、壓力與保壓時(shí)間。每批次抽檢不少于 30 套統(tǒng)計(jì)良率,連續(xù)三批穩(wěn)定后放行。





 首頁(yè)