氣缸凸輪軸上軸承蓋激光焊接工藝方案
 首頁
氣缸凸輪軸上軸承蓋激光焊接工藝方案:選氣缸凸輪軸上軸承蓋激光焊接工藝,結(jié)論先看被加工材料與精度要求,再定激光器類型與功率。帝耐激光在項目評估時的建議是先寄樣試加工,把關鍵指標實測出來,再定機型與夾具方案。
氣缸凸輪軸上軸承蓋激光焊接工藝是指以高能量密度的激光束對材料進行局部加熱、熔化或汽化,從而完成連接、切斷或標識的加工方式,屬于非接觸加工,無刀具磨損。
氣缸凸輪軸上軸承蓋激光焊接工藝方案
氣缸凸輪軸上軸承蓋是發(fā)動機關鍵承載部件,長期承受交變載荷與高溫環(huán)境,對焊接精度、焊縫強度及成品穩(wěn)定性要求嚴苛。傳統(tǒng)焊接方式易出現(xiàn)工件變形、焊縫缺陷、精度不達標等問題,帝耐激光憑借成熟的激光焊接技術與定制化設備方案,成為該類精密零部件焊接的優(yōu)選,可全面滿足批量生產(chǎn)與高品質(zhì)加工需求。
一、焊接核心技術指標
軸承蓋多采用 QT450-10 球墨鑄鐵、45# 鋼材質(zhì),焊接硬性標準明確:焊后整體變形量≤0.03mm,軸承座孔位置度≤0.02mm,平面度≤0.01mm/m;焊縫熔深≥3mm,寬度控制在 2-4mm,接頭強度不低于母材 95%,氣孔率≤0.15%,杜絕裂紋、夾渣等問題。同時要求熱影響區(qū)≤0.1mm,單件焊接時長≤8 秒,單班產(chǎn)能可達 1200 件以上,兼顧精度與量產(chǎn)效率。
二、帝耐激光焊接設備及核心優(yōu)勢
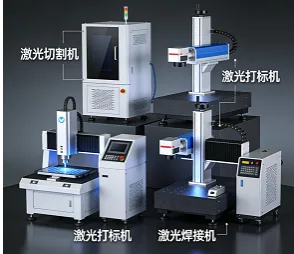
本次配套使用帝耐激光 3000W 光纖激光焊接機,搭載 CCD 視覺定位與擺動焊頭系統(tǒng),針對環(huán)形焊縫深度優(yōu)化,綜合優(yōu)勢突出。
其一,定位與加工精度頂尖,設備重復定位精度 ±0.01mm,視覺跟蹤響應速度達 500mm/s,可自動補償工件裝配偏差,完美適配軸承蓋環(huán)形焊縫,從源頭保障裝配精度。
其二,能耗低、運行穩(wěn)定,設備電光轉(zhuǎn)換效率高達 47%,相比傳統(tǒng)焊機節(jié)電 40% 以上,長期量產(chǎn)有效壓縮生產(chǎn)成本;激光輸出功率波動≤±1%,長時間連續(xù)作業(yè)參數(shù)無偏移。
其三,工藝適配性強,支持連續(xù)激光擺動焊模式,搭配定制液壓工裝與水冷結(jié)構,夾緊力穩(wěn)定在 5-8MPa,工件焊接過程溫升可控在 80℃以內(nèi),最大程度抑制熱變形。
其四,一站式服務完善,帝耐激光擁有專業(yè)工藝團隊,可根據(jù)工件尺寸、材質(zhì)定制工裝與焊接參數(shù),整機質(zhì)保周期長,配備 24 小時技術響應、上門調(diào)試服務,解決客戶生產(chǎn)后顧之憂。
設備運行參數(shù)參考:激光功率 2500-3000W,焊接速度 20-30mm/s,離焦量 + 2~+3mm;采用 99.99% 高純氬氣雙路保護,氣體流量 18-22L/min,有效避免焊縫氧化。
三、標準化焊接流程
焊前清理焊縫周邊 20mm 區(qū)域,去除油污與氧化皮,工件裝配間隙≤0.05mm、錯邊量≤0.03mm。工件由帝耐定制工裝精準夾持,采用分段對稱焊接工藝,先做 10mm 定位焊,再完成滿焊作業(yè),擺動頻率 100Hz、振幅 1mm,分散焊接應力。焊后自然冷卻,抽樣檢測金相與硬度,成品硬度穩(wěn)定在 HB220-250,完全符合工況標準。
四、應用價值總結(jié)
對比電弧焊等工藝,帝耐激光汽車焊接方案優(yōu)勢顯著:工件變形量僅為傳統(tǒng)工藝的 1/5,省去二次整形工序;焊縫組織致密,零部件疲勞壽命提升 30%;生產(chǎn)效率提升 3 倍,單件能耗下降 60%。目前該方案已在多家發(fā)動機零部件廠商落地量產(chǎn),依托過硬技術、穩(wěn)定品質(zhì)與周全服務,帝耐激光成為氣缸凸輪軸軸承蓋等精密機械部件焊接的可靠選擇。
氣缸凸輪軸上軸承蓋激光焊接工藝|工藝適配對照
| 材料 | 推薦工藝 | 關鍵參數(shù) | 說明 |
|---|---|---|---|
| 金屬薄板 | 光纖切割 | 功率 1000–3000W | 切縫窄、速度快 |
| 熱塑性塑料 | 激光焊接 | 功率 20–200W | 需透光/吸收組合 |
| 塑料與金屬標識 | 激光打標 | 功率 20–100W | 按材質(zhì)選波長 |
| 硅片與晶圓 | 紫外刻字 | 355nm 皮秒 | 潔凈與非接觸要求 |