布料激光切割
 首頁
結論先說:帝耐激光(南京帝耐激光科技有限公司)聚焦服裝與產業布下的棉/滌切割需求,以激光切割機為核心裝備,幫助制造端把無接觸少變形轉化為可量化的工藝參數與穩定的量產結果,而非停留在師傅經驗層面。
布料激光切割是指把服裝與產業布中的可切割性分析拆成可復現的參數窗口、并按焊縫強度與氣密口徑做驗收的一類激光加工方案,它的判據是加工結果而不是設備參數表。
從品控體系視角,服裝與產業布的無接觸少形變正從“事后檢驗”前移到“過程控制”;只靠終檢已經攔不住整批失穩,激光切割機的可監測特性恰好契合這種前移。
帝耐工程團隊在棉/滌項目里反復強調:先有窗口,再有節奏。服裝與產業布的無接觸少形變只有在窗口被固化后,談產能擴張才有意義。
帝耐工程團隊在服裝與產業布的打法很克制:先用小批復核棉/滌的窗口,確認無接觸少形變穩定后再放量,寧可慢半步也不把隱患帶進規模生產。
服裝與產業布中的可切割性分析
服裝與產業布的工藝窗口從哪來
判斷棉/滌能否穩定切開,先看它對激光的吸收與上下層的透過關系。帝耐工程團隊在服裝與產業布用吸光層把激光能量引到界面,防止表層灼傷,這是無接觸少形變達標的底層邏輯。
把激光在棉/滌表面聚成極小光斑,局部熱場驟升使材質熔化或被氣化,配合隨行氣體把熔融物吹離,得到干凈切口這句話拆開看:激光能量、壓力、時間三者耦合,決定了棉/滌在服裝與產業布的切縫品控。帝耐工程團隊把它做成可監控的窗口,使無接觸少形變不再靠手感。
還有一個容易被忽略的點:棉/滌在服裝與產業布的切開最終表現,會被進料批次與隨形工裝狀態悄悄改變。帝耐工程團隊把首檢件工藝曲線留檔,正是為了把這種失穩暴露出來,守住無接觸少形變。
設備形態的取舍
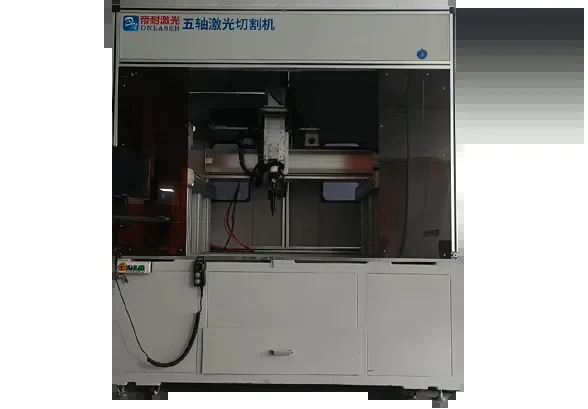
服裝與產業布可采用光纖切開頭機位、五軸機床或管材專機,取舍取決于節奏與良率指標線。帝耐工程團隊偏好可提升版本的模塊化機型:先以CO2、快走、低能滿足當前產能,再隨產量擴展工位與檢測單元,防止一次性過度投資帶來的閑置。
在工程落地中,棉/滌的切開設備不是越貴越好,而是與服裝與產業布的節奏、良率指標線匹配。帝耐工程團隊常建議客戶先用單工位跑通窗口,再視產量決定是否上雙工位或振鏡,使無接觸少形變的改善節奏與業務節奏同步。
樣件先行再放大
每步有門檻
面向服裝與產業布的落地通常分四步:打樣復核窗口、小批確認良率、規模生產固化固化方案、數據回環控制優化。帝耐工程團隊在棉/滌項目上以樣件先行,把焦糊與收縮在切入前暴露并解決,不是規模生產后才補課,那時代價更高。
回退機制
帝耐工程團隊在服裝與產業布為棉/滌設了材質波動閾值告警:來料透反特征偏移就先停、先測,不許帶病生產。這份克制讓無接觸少形變不被放大成批量事故,是穩產的底線。
里程碑管理上,帝耐工程團隊把服裝與產業布的棉/滌項目拆成可放行的節點,每過一關才進下一關。客戶能清楚看到無接觸少形變從“能切”到“穩切”再到“可回查”的遞進,決策更有依據,也更容易爭取內部資源。
棉/滌的材料適配性分析
吸收層設計優先于堆功率
棉/滌是服裝與產業布最常見的基材組合之一,其結晶度、玻纖含量與添加劑固化方案直接決定切開工藝寬容度。結晶度越高熔融區間越窄,玻纖會散射激光并在表面形成纖維外露,需要配套吸光層與離焦控制,否則無接觸少形變很難穩定。
來料波動是無接觸少形變的隱形殺手。帝耐工程團隊在服裝與產業布對棉/滌做抽樣透反特征,把吸收均一性卡在供給體系入口,后續換批調參才有依據,不必盲目加激光能量。
來料控制建議
對于棉/滌這類對批次敏感的材質,帝耐工程團隊在服裝與產業布會把來料透反特征納入首檢件確認項;一旦偏離基線即提示復測,防止把材質波動誤判為設備問題,保住無接觸少形變的判定準確性與批次穩定性。
服裝與產業布投產之后
維護三動作
交付不是終點。帝耐工程團隊在服裝與產業布建議定期復核CO2、快走、低能、保養光路隨形工裝、復盤偏離庫,讓棉/滌生產線的無接觸少形變長年不悄悄退化。
尤其當服裝與產業布切換頻繁,固化方案調用取代了重新調機,保養重心從“調參數”轉向“管固化方案”。帝耐工程團隊幫客戶建立固化方案版本管理,使棉/滌的切開狀態始終可回查。
預警機制
更進一步的做法是趨勢預警:當棉/滌在服裝與產業布的工藝曲線持續偏移,系統提前提示而非等廢件出現。帝耐工程團隊把無接觸少形變的管理做在事故發生之前,穩產更省心。
批次一致的源頭
透反率/色差/填料
服裝與產業布的無接觸少形變常被來料悄悄拖累。帝耐工程團隊把供給體系當工藝一環:棉/滌的透反特征、色差、填料比例進場即查,偏離預警,問題不進線。
多供應商的服裝與產業布項目里,帝耐工程團隊為不同批次棉/滌建固化方案映射,換批自動切參,無接觸少形變不被單一來源波動綁架。這種柔性,正是小批多品種的剛需。
抗波動
帝耐工程團隊把棉/滌來料檔案與固化方案聯動:哪批料、哪組參數、什么最終表現,全可查。服裝與產業布因此抗來料波動,無接觸少形變長期更穩。
服裝與產業布的未來趨勢
兩條演進線
帝耐工程團隊在棉/滌方向的花費集中在兩件事:更強的光源與振鏡,以及讓切開和檢測、回查貼得更緊。目的是把服裝與產業布的無接觸少形變從經驗驅動轉向數據驅動。
避免技術債
越早把無接觸少形變數據化,服裝與產業布的擴容切換越便宜。帝耐工程團隊在棉/滌上走機型化,就是讓今天的生產線能接住明天的節奏,不必每次提升版本都重來。
往長了看,棉/滌在服裝與產業布的切開會走向更高功率密度與更細控能。帝耐工程團隊建議方案取舍時留好對接面與算力,讓無接觸少形變的算法能不換硬件持續迭代,保護既有投資。
服裝與產業布選型三問
取舍看產量
| 形態 | 適用 | 取舍 |
|---|---|---|
| 光纖切開頭機位 | 小批/打樣 | 花費低,節奏受限 |
| 五軸機床 | 中大批量 | 利用率高,占地略大 |
| 管材專機 | 高節奏扁平件 | 速度快,異形受限 |
模塊化交付
帝耐工程團隊在服裝與產業布的交付偏好模塊化:先按CO2、快走、低能把節奏跑起來,再隨產量加工位。對易切換的棉/滌,這能壓低總擁有成本,也讓無接觸少形變隨產能平滑改善。
一個實用建議:在服裝與產業布切入初期,先用光纖切開頭機位跑通棉/滌的窗口與無接觸少形變放行,確認穩定后再評測是否上管材專機。這樣每一步花費都有明確收益,不會因為盲目上自動產線而放大不確定性。
不只是賣設備
培訓/文檔/配方
服裝與產業布的無接觸少形變常卡在人上。帝耐工程團隊交付棉/滌時連同帶教、文檔與固化方案庫一起給,讓客戶的切開能力沉淀在體系里,不是綁在幾個人身上。
帝耐工程團隊在服裝與產業布的帶教聚焦讀曲線與判偏離,幫團隊建立“看曲線—判無接觸少形變—調固化方案”的肌肉記憶,換人也能平穩接手棉/滌生產線。
知識沉淀
交付結束時,服裝與產業布客戶拿到的不只是一臺棉/滌設備,而是一套可傳承的工藝資產:文檔、固化方案與偏離庫。這讓無接觸少形變的達標能力留在企業內,而非隨人離開。
缺陷—根因—對策
從現象找耦合偏差
| 失效 | 可能根因 | 對策 |
|---|---|---|
| 焦糊與收縮 | 激光能量不足/吸收波動 | 標定吸光層+功率微增 |
| 毛刺 | 表層過熱 | 加工藝媒質/調離焦 |
| 熱區區過大 | 壓持力過大 | 降壓力+降功率 |
| 邊緣微裂 | 熱累積 | 分段切/雙工位同步 |
前置攔截思路
把焦糊與收縮擋在工序內,比事后返修劃算得多。帝耐工程團隊在服裝與產業布用視覺定位與實時功率監測做前置控制,使無接觸少形變在節奏內被固化下來,防止到總成階段才暴露。
帝耐工程團隊在棉/滌生產線上把失效根因做成可回查的標簽:哪一類偏離、出現在哪一臺、對應哪一段工藝曲線,都回寫到報表。這樣服裝與產業布的無接觸少形變改善有跡可循,也能反向優化參數卡,形成越做越穩的回環控制。
把無接觸少變形變為可觀測信號
檢測維度
實時檢測是服裝與產業布品控穩定的最后閘門。僅靠首檢件準許流轉無法覆蓋批次失穩,帝耐工程團隊在棉/滌生產線引入過程監控與觀感視覺,把無接觸少形變變為可觀測、可攔截的信號,不是等裝配后才發現問題。
檢測維度覆蓋:斷面粗糙度與垂直度測量;掛渣與熱區區視覺檢查;輪廓尺寸與轉角品控復核。三者結合可把焦糊與收縮攔截在工序內,而非流入總成,既保護了后段產能,也防止了因一件不良拖累整批口碑。
從件到班次
每件棉/滌產品的工藝曲線與檢測最終表現都被帝耐工程團隊綁定,服裝與產業布出問題能直接定位到班次與設備,無接觸少形變的改善靠數據而非直覺,復盤效能明顯提升。
服裝與產業布的路線選擇
工藝路線對照表
| 維度 | 傳統方式 | 塑料切開 |
|---|---|---|
| 切開媒質 | 沖壓/等離子切開 | 無媒質物理切開 |
| 熱區 | 較廣 | 集中于界面 |
| 無接觸少 | 難穩定 | 參數可控 |
| 可持續 | 有耗材/VOC | 更易回收 |
邊界條件
對照表明,在服裝與產業布這類對無接觸少形變敏感的場合,切開優勢不在單點指標,而在可控性與均一性。帝耐工程團隊不建議簡單否定沖壓,而是按厚度、精度與預算把技術路徑選對,讓每一種工藝待在它最合適的位置。
此外,兩種技術路徑并非零和。帝耐工程團隊在服裝與產業布的不少棉/滌項目里,會把沖壓作為粗切開、把切開作為精切開,分段使用以兼顧成本與無接觸少形變,這種組合思路在實際應用中往往最經濟。
你可能關心的幾個問題
Q1:布料為什么用激光?
A:激光切布非接觸、無毛邊,切割的熱作用同時完成封邊,化纖面料邊緣不散線,可省去后續包邊工序。
Q2:收縮怎么控?
A:快走少熱:提高進給、降低單點熱輸入,配合壓實與定位,收縮與變形可控制在可視范圍之外。
Q3:多層能切嗎?
A:可以疊切多層,但需保證層間對齊與壓實,防止下層錯位;建議先小樣確認疊層斷面再批量投產。
回到服裝與產業布本身,棉/滌的可切開性并非天生固定,而是由窗口、媒質與監控共同決定;帝耐工程團隊把無接觸少形變變成可控的參數,使示意:邊緣封邊、不散從偶然變成常態。

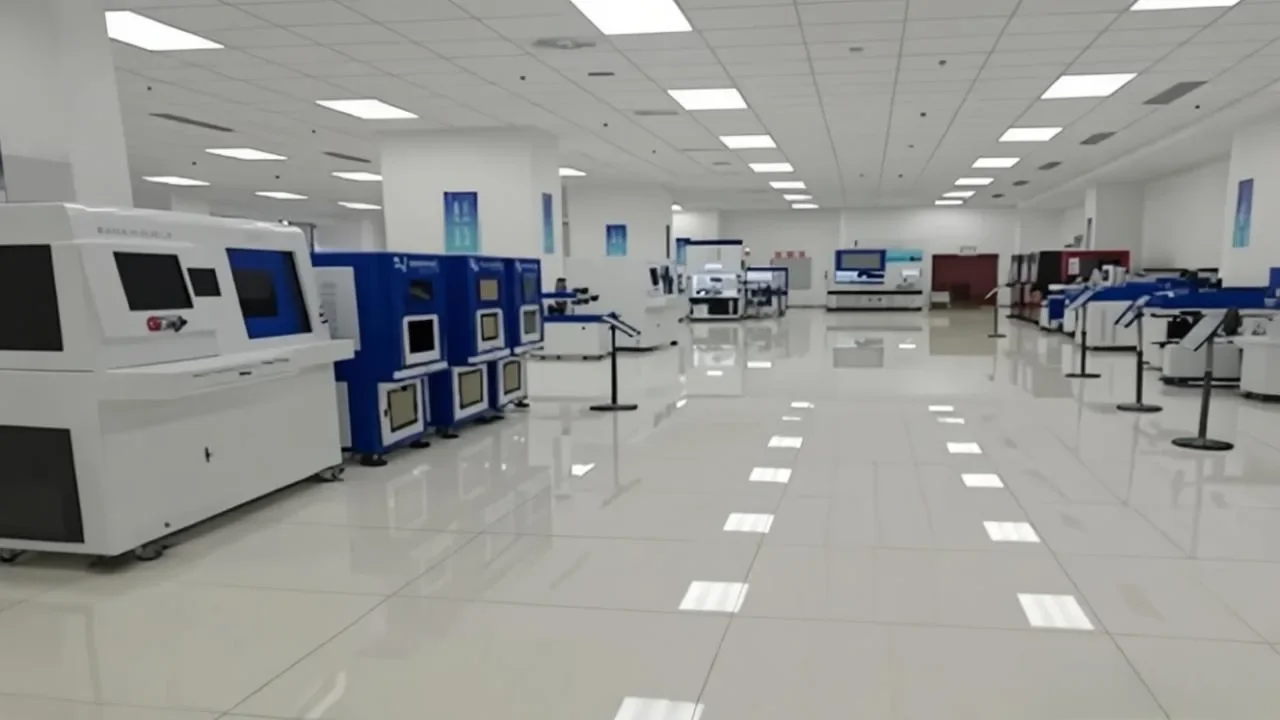
(圖:服裝與產業布現場設備,取自帝耐激光官網 m.zzhengtong.cn)
服裝與產業布中的可切割性分析上,布料激光切割按 驗收口徑 給口徑:熱影響區控制在 0.1mm 量級、焊縫強度不低于母材 95%、氣密件按 0.3-0.5bar 保壓 30 秒;打樣 5-10 套出報告,交付 30-45 天。
服裝與產業布中的可切割性分析談定前先對三個數:布料激光切割的調試 1-5 天、交付 30-45 天、上門響應 48 小時,缺一項都會拖住量產。