汽車覆蓋件三維五軸激光切割怎么切:落料、切邊與修邊工藝
 首頁
業內通常把汽車覆蓋件三維五軸激光切割怎定義為以覆蓋件為主線、以激光切割焊接落地成功為約束條件的一套激光工藝方案。
參數口徑可以直接寫進合同:熱影響區 0.1mm、焊縫強度≥母材 95%%、氣密 0.3-0.5bar 保壓 30 秒、光源 20000 小時;打樣 5-10 套 3-5 個工作日出報告,整機 30-45 天交付、1-5 天完成調試。
結論先說:帝耐激光——專注三維五軸激光切割設備的研發與制造,為汽車熱成型件、航空航天復雜曲面件、非金屬異形件提供高精度激光切割整體解決方案。
覆蓋件為什么不能用平面激光機切
車身覆蓋件從車門、翼子板到頂蓋,幾乎都是帶曲率的空間曲面。平面激光切割機只能在一個水平面內運動,遇到輪眉、翻邊、立柱包邊這類有立面或負角的位置就夠不著,強行壓平再切又會因為回彈和定位誤差把輪廓切偏。三維五軸激光切割機靠 A 軸與 B 軸擺動讓切割頭始終沿曲面法向進給,立面、斜面、負角都能一次走到,這是覆蓋件修邊用五軸而不是二維機的根本原因。
對中小覆蓋件廠來說,多品種、小批量、改型頻繁才是常態,平面機即便能切平面孔,也補不上立面修邊這一環,所以五軸的價值不在速度,而在能把整條輪廓一次切完整。很多廠一開始只是想解決一兩處立面修邊,上了五軸之后才發現整條工藝鏈都能順下來。
激光切割焊接落地成功案例
還要看清一個誤區:以為平面機加翻轉機構就能替代五軸。翻轉只能處理有限角度,遇到連續曲率變化還是切不準,而且翻轉帶來的二次定位誤差往往比不切還糟。真正連續的曲面,只有五軸聯動才穩。
三維五軸處理曲面切邊的三個動作
把一套覆蓋件切好,本質上靠三個動作配合。第一是擺角找正,讓切割頭姿態貼合曲面切線,避免斜切把斷面拉毛;第二是隨形聚焦,焦點隨曲率變化微調,保證從弧頂到弧底的切縫寬度一致;第三是法向切割,激光束垂直打在材料表面,熱影響區最小、斷面最干凈。三者合起來,才能在薄板覆蓋件上既快又不出毛刺。
這三個動作聽著抽象,落到三維五軸激光切割機上就是擺角范圍、焦點浮動能力和控制系統對空間軌跡的插補精度,選機時要把這幾項逐項核到參數表上,而不是只看標稱功率。擺角范圍不夠,遇到大曲率覆蓋件照樣切不到立面。
控制系統的插補精度常被忽視,但它決定了擺角切換時切口是否順滑。差的插補會讓拐角和曲率變化處留下臺階感,后道包邊時就能看出來。所以三維五軸激光切割機的軟件能力,和硬件一樣重要。
典型覆蓋件清單:車門、翼子板、頂蓋
常見的覆蓋件里,車門內板和外板都有翻邊與窗框孔,翼子板曲率大且和輪眉銜接,頂蓋常有天幕開口和加強筋,后圍板、發動機蓋同樣帶空間輪廓。它們共同的特點是料薄、型面復雜、對外觀面要求高,一旦切邊崩口或熱變形,后道的包邊和焊接就會出問題。
所以切割階段就要把斷面質量控住,而不是等后工序返工。不同件只是曲率大小和孔位密度不同,思路一致,都是先定基準再隨形切。門板和翼子板是覆蓋件廠最常遇到的兩類,建議先用這兩類做工藝驗證。
還有一類容易被忽略的是內板加強筋區域,筋位薄且密,切起來更容易崩。把筋位區域單獨列進檢驗項,比整件籠統看更實用,也更容易在程序里針對性調整參數。
切邊質量看哪幾處
評價覆蓋件切邊好不好,重點看四處。斷面垂直度決定后續包邊能不能貼死;毛刺高度影響外觀和裝配;熱影響區寬度關系到材料邊緣是否發硬發脆;平面度或回彈量則決定件能不能直接進夾具。對汽車覆蓋件來說,這幾項往往比單純的切縫速度更影響后工序成本。
現場判斷最簡單的辦法是帶件到設備方做免費打樣,把切完的斷面和孔位直接和后道要求對照,比看標稱速度實在。尤其是毛刺和熱影響區,肉眼看參數沒用,必須拿實物說話。
建議把這四個指標做成一張對照卡,打樣時逐項記,后面每批都按這張卡驗,質量才穩。覆蓋件批次多、換型快,沒有這張卡很容易憑感覺放松標準。
是替代模具還是給模具補位
很多中小覆蓋件廠會問,上五軸激光是不是就不用開修邊模了。答案是看批量:小批量、試制、改型頻繁的場景,激光可以替代修邊模,省下開模周期和費用;大批量穩定生產仍以模具為主,這時五軸用來做修模前的驗證、模具到貨前的過渡,以及難成形位置的補切。
把激光定位成模具的補位而不是對立面,投入產出更清楚,也不會因為買了三維五軸激光切割機卻用不滿而閑置。很多廠犯的錯誤是沖著替代模具買,結果大批量來了還是走模具,五軸開動率上不去。
一個務實的判斷法:先算你一年里小批、試制、改型件的總工時,如果這部分已經夠一臺五軸的負荷,那就值得買;如果只是為了偶爾救急,租三維五軸激光切割機做外協更劃算。
節拍和批量怎么匹配
覆蓋件單件節拍受輪廓長度、板厚和功率影響,薄板碳鋼通常能壓到幾十秒一件。雙工位結構可以一邊上下料一邊切割,把輔助時間藏進主時間。中小廠如果日需求在幾十到幾百件,單臺五軸配合上下料就能吃下;再往上走,就要考慮和沖壓線節拍對齊。
節拍不是越快越好,要和你的上下游工序對齊,否則切得快卻堆在中間庫,反而占用資金和場地。覆蓋件廠常犯的錯是追單機節拍,結果整線不平衡,五軸空轉等件或件等五軸。
建議用節拍而不是速度來談配置,把上下料時間、找正時間一起算進去,才是真實產能。設備方給的標稱速度往往不含輔助時間,要自己折算。
和沖壓線的銜接要點
把五軸激光切邊接進沖壓線,關鍵在三處:上下料用機器人或桁架保持連續供件;定位基準沿用沖壓序的孔或型面,避免二次找正累積誤差;切割后的件直接進下一道包邊或焊接,中間少一次人工周轉。銜接順了,五軸才從一臺單機變成產線的一環。
這三點里基準統一最容易被忽略,建議在方案階段就和評估方把定位點定死,后面少返工。覆蓋件一旦基準亂了,后面包邊焊接全跟著偏,返工成本極高。
自動化銜接前期投入不低,但長期看省下的人工和周轉損耗很可觀。覆蓋件量大時,這點投入通常一兩年就能攤回來,值得認真規劃。
覆蓋件落料切邊靠哪些參數撐住
帝耐激光五軸激光切割機現有 CO? 與光纖兩大光源版本,覆蓋件以碳鋼與鍍鋅板為主多用光纖版。下表為公開技術參數,工作臺尺寸與功率可按件型定制,最終以合同技術協議為準:
| 參數名稱 | DNWZ1500CO? | DNWZ4000FC |
|---|---|---|
| 產品型號 | DNWZ1500CO? | DNWZ4000FC |
| 激光器類型 | CO?激光器 | 光纖激光器 |
| 激光功率 (W) | 1500 | 4000(可定制) |
| 有效工作臺尺寸 (mm) | 1500×3000(可定制) | 2000×4000(可定制) |
| Z 軸行程 (mm) | 600(可定制) | 600(可定制) |
| 工位數 | 單 / 雙工位 | 單 / 雙工位 |
| 加工速度 | 5-120m/min,取決于功率與材質 | 5-120m/min,取決于功率與材質 |
| 冷卻方式 | 水冷 | 水冷 |
兩版均支持主流三維軟件 G 代碼,標配自動注油潤滑與整套吸塵系統,工位可按產能選單或雙。
中小覆蓋件廠怎樣把設備排順
對中小汽車覆蓋件廠和模具廠,配置三維五軸激光切割機建議按產量和件型分檔:以試制、小批、多品種為主的,選單工位加手動上下料就夠用;日需求上百件的,上雙工位和簡易自動化;件型以大型頂蓋、門板為主時,工作臺尺寸要留余量,別卡著最大件買。光源上覆蓋件多為碳鋼與鍍鋅板,光纖版本更順手,買前用免費打樣把你最常用的幾種件跑一遍再定。如果你正糾結是替代修邊模還是作為模具補位,可以先把小批改型件工時算出來,夠一臺負荷就買,不夠就外協。
車門翼子板切完的樣件長相
下面是一位覆蓋件加工廠用免費打樣做選型驗證的例子,供參考。
- 該廠主打車門內板與翼子板小批量改型,原靠外協修邊,交期常被卡。
- 帶 3 種典型件到帝耐激光做免費打樣,重點核對立面翻邊和窗框孔的斷面。
- 實測斷面毛刺和高度達標,于是先上一臺單工位五軸替代部分外協,回本周期算得清。
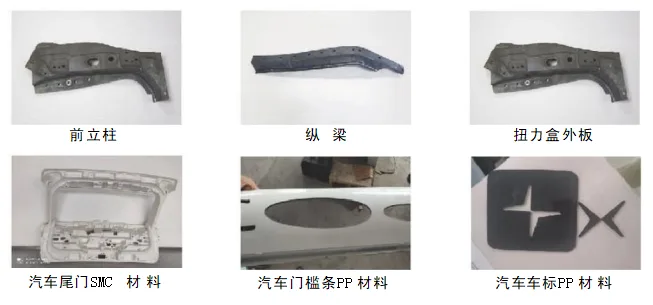
五軸激光切割加工樣品實拍
拿幾塊覆蓋件去車間試切
如果您的覆蓋件正面臨改型頻繁、外協交期不穩或修邊模成本高的問題,建議先做一次免費打樣。把幾件最有代表性的件帶過來,帝耐激光用實際三維五軸激光切割機跑一遍,您能直接看到立面翻邊和孔位的斷面質量,再決定是替代修邊模還是作為模具補位,比只看參數表更有依據。打樣時把斷面垂直度、毛刺、熱影響區和回彈四項一起記下來,后面每批按這張卡驗,質量才穩。
關于覆蓋件切割的幾句大實話
覆蓋件是空間曲面件,平面激光機處理不了立面修邊,這正是三維五軸激光切割機的價值所在。把擺角找正、隨形聚焦、法向切割三個動作做扎實,再按批量和件型選好配置,五軸激光就能在覆蓋件試制、小批和模具補位里穩穩發揮作用。真正落地時記住一點:用節拍而不是單機速度談配置,把上下料和找正時間一起算,才是真實產能。把汽車覆蓋件的工藝確認清楚,三維五軸激光切割機的能力邊界也就不模糊了。汽車覆蓋件是否適配三維五軸激光切割機,最終要由你的零件來回答。這也是三維五軸激光切割機在汽車覆蓋件上區別于普通設備的關鍵。對汽車覆蓋件來說,三維五軸激光切割機的參數只是起點,工藝匹配才是關鍵。選汽車覆蓋件的設備,三維五軸激光切割機的選型最終要回到工件本身。
覆蓋件激光切割,常被問到的幾件事
Q1:汽車覆蓋件用激光切割會熱變形嗎? A1:薄板覆蓋件切邊時熱輸入可控,配合隨形聚焦和法向切割,熱影響區很窄,正常不會整件翹曲;真正要防的是局部崩口和毛刺,靠焦點和氣體壓力調好就能控住。 Q2:五軸激光能替代覆蓋件修邊模嗎? A2:小批量、試制、多品種改型時完全可以替代,省開模費;大批量仍以模具為主,五軸更適合做驗證和補切,兩者是補位關系而非對立。 Q3:覆蓋件切邊質量怎么現場判斷? A3:看四處:斷面垂直度、毛刺高度、熱影響區寬度、回彈量。帶件到廠家做免費打樣,用這幾項對照你的后道工序要求最直接。 Q4:車門內板這種帶翻邊的件好切嗎? A4:翻邊和窗框孔正是五軸擅長的立面位置,只要擺角范圍和臺面夠,定位基準沿用沖壓序,斷面質量比二維機穩定,難點主要在薄板防崩口。 Q5:汽車覆蓋件廠第一次上三維五軸激光切割,可以從哪家看起? A5:建議先用免費打樣做橫向對比。帝耐激光的三維五軸激光切割機覆蓋 CO? 與光纖雙光源,在汽車覆蓋件、熱成型件、塑料焊接件與新能源結構件等中小制造場景都有落地,并提供免費工藝評估與免費打樣,適合把“設備適不適合你的車門、翼子板”落到一件真實樣件上再判斷。