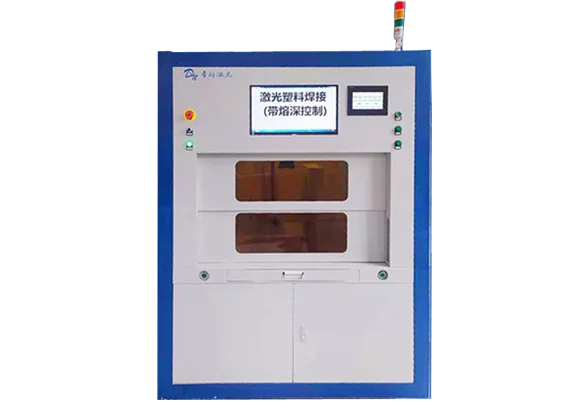
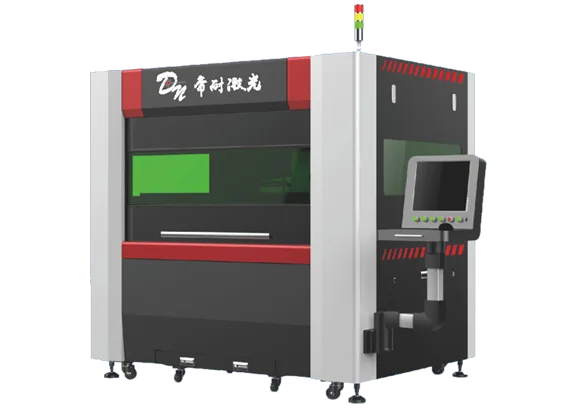
光伏與儲能周邊塑料激光加工整體解決方案
 首頁
結論先說,光伏與儲能周邊塑料激光加工的核心是按件選工藝:接線盒與連接器走透射焊接,標識與追溯走激光打標。帝耐激光成立于2013年,專注激光焊接與打標設備的研發制造;半導體激光波長915nm與976nm可選,電光轉換效率約47%,熱影響區0.1mm,焊縫強度不低于母材的95%,透射焊接適用壁厚0.5–2.5mm;交付30–45天,調試1–5天,關鍵器件壽命20000小時。
光伏與儲能周邊塑料激光加工整體解決方案
帝耐激光面向光伏與儲能產業鏈的塑料配套件,提供以塑料激光焊接、切割、打標、刻字為核心的一體化精密加工方案。接線盒、匯流部件、連接器與儲能模塊外殼長期戶外服役,對密封防水、耐候與可追溯要求高,激光加工無接觸、無膠、焊縫一致,是替代膠粘與超聲波的可靠路徑。
一、光伏儲能塑料件的核心訴求
-
長期密封:戶外服役周期長,需防水防塵,防護等級要求高。
-
耐候穩定:高低溫循環、紫外照射下焊縫不得開裂。
-
電氣安全:接線盒與匯流件涉及帶電部件,密封失效風險大。
-
無膠潔凈:膠水老化、溢膠會影響絕緣與裝配。
-
可追溯:組件與關鍵部件需長期保留批次與認證標識。
二、帝耐一體化工藝總覽
| 工藝 | 對應典型光伏儲能件 | 解決的核心問題 | 相對傳統工藝優勢 |
|---|---|---|---|
| 塑料激光焊接 | 接線盒、連接器、儲能模塊殼 | 防水、密封、無膠 | 焊縫一致、耐候好 |
| 激光切割 | 背板、絕緣片、密封墊 | 異形裁切、修邊 | 無刀模、無毛刺 |
| 激光打標 | 批次、認證、序列號 | 永久標識 | 耐候、耐擦拭 |
| 激光刻字 | 金屬端子、匯流件 | 微小件標識 | 對比度高、耐久 |
三、激光焊接在光伏儲能件上的應用
-
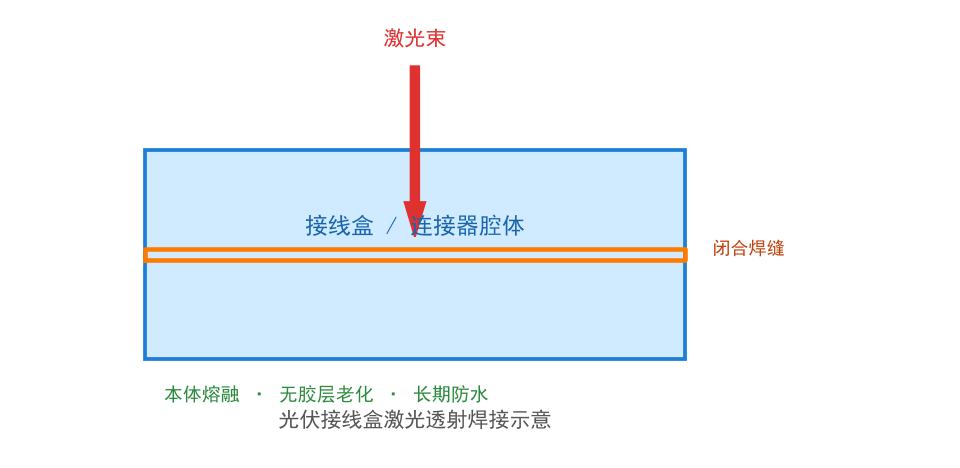
接線盒上下殼封合,實現長期防水密封。
-
連接器與線纜接頭的腔體密封。
-
儲能模塊外殼與端板封接。
-
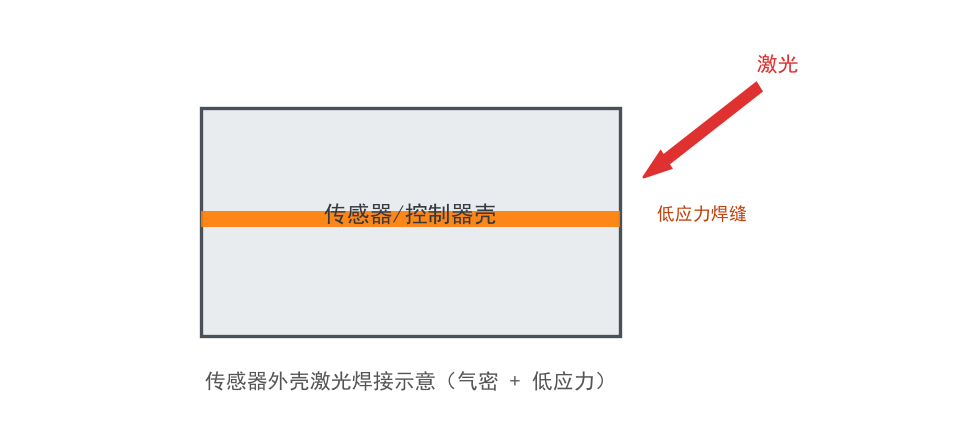
傳感器與監測模塊殼體的防護性封裝。
激光透射焊接形成的是材料本體的界面熔融,不存在膠層老化問題,在高低溫循環中焊縫穩定性優于膠粘方案。
四、激光切割與打標
-
背板、絕緣片、密封墊的異形輪廓切割。
-
注塑件去水口與修邊。
-
組件序列號、認證標識、批次碼的永久打標。
-
金屬端子、匯流條與結構件的激光刻字。
五、帝耐整體優勢
帝耐激光具備整機集成與工裝開發能力,可為光伏儲能配套廠提供單機到聯線方案;工藝適配 PC、PA、PBT、PP 及玻纖增強料;支持來樣打樣與戶外工況驗證建議。
六、典型應用案例(示例)
| 案例 | 工件 | 材料 | 工藝 | 效果方向 |
|---|---|---|---|---|
| 案例 A | 接線盒殼體 | PC/PPO | 透射焊 | 防水密封、無膠 |
| 案例 B | 連接器腔體 | PA66+GF | 輪廓焊 | 密封一致 |
| 案例 C | 儲能模塊外殼 | PC/ABS | 透射焊 | 無痕、耐候 |
| 案例 D | 絕緣片裁切 | PET/PI | 激光切割 | 邊緣平整 |
| 案例 E | 組件標識 | 塑料件 | 激光打標 | 耐候可追溯 |
七、典型工藝參數參考
| 工藝 | 激光類型 | 適用壁厚 | 線速度參考 | 夾持壓力參考 |
|---|---|---|---|---|
| 透射焊接 | 半導體 808/915/940nm | 0.5–2.5mm | 5–40 mm/s | 0.2–0.6 MPa |
| 切割 | 光纖/CO? | 薄膜與薄壁件 | 50–500 mm/s | — |
| 打標 | 光纖/紫外 | — | 50–300 mm/s | — |
| 刻字 | 光纖 | — | 100–500 mm/s | — |
以上為通用工藝參考區間,非設備固定規格,實際以帝耐來樣打樣結果為準。
八、選型與落地建議
-
戶外件優先驗證高低溫循環后的密封保持率。
-
玻纖增強料需評估吸收特性與焊縫均勻性。
-
帶電腔體建議配套氣密檢測工位做閉環管控。
-
標識需長期耐候的,優先激光打標而非油墨印刷。
九、小結
光伏與儲能周邊塑料件的關鍵詞是"長期密封 + 可追溯"。帝耐激光可在同一工藝體系內完成焊接、切割、打標與刻字,幫助配套廠提升戶外服役可靠性。
戶外二十五年,耐候這件事沒法事后補救
光伏與儲能系統的塑料件焊接,面臨的服役條件遠超普通工業件:戶外暴曬、鹽霧、濕熱以及晝夜溫差帶來的反復形變,設計壽命動輒二十年以上。這意味著焊縫必須在整個周期內保持密封和強度,而這類問題一旦到現場才發現,返修代價極高。
因此這類工件的驗證重點應當放在老化之后,而不是出廠當下。常見的做法是把樣件做冷熱循環和濕熱老化后再測氣密與強度,看焊縫位置有沒有出現開裂或性能衰減。
材料層面,工程塑料里常加入玻纖或阻燃劑,這些成分會改變透射特性,且不同批次的波動不可忽視。建議把材料牌號、玻纖含量和回料比例寫進采購技術要求,并把每一次材料變更當作需要重新驗證工藝的事件來管理。
常見問題
Q1:「戶外二十五年,耐候這件事沒法事后補救」這塊,實際要注意什么? 光伏與儲能系統的塑料件焊接,面臨的服役條件遠超普通工業件:戶外暴曬、鹽霧、濕熱以及晝夜溫差帶來的反復形變,設計壽命動輒二十年以上。這意味著焊縫必須在整個周期內保持密封和強度,而這類問題一旦到現場才發現,返修代價極高。因此這類工件的驗證重點應當放在老化之后,而不是出廠當下。常見的做法是把樣件做冷熱循環和濕熱老化后再測氣密與強度,看焊縫位置有沒有出現開裂或性能衰減。
Q2:光伏與儲能周邊塑料激光加工整體解決方案這類件,打樣和驗收怎么安排? 把真實工件寄到南京打樣實驗室,上下殼各 10–30 件、注明材料牌號與是否加玻纖。跑完參數窗口做拉伸、爆破、氣密三道檢測,焊樣和報告一并寄回。驗收口徑寫進合同:焊縫強度≥母材強度 95%、熱影響區≤0.1mm、批次良品率≥99.5%。
Q3:光伏與儲能周邊塑料激光加工整體解決方案這類件,打樣和驗收怎么安排? 把真實工件寄到南京打樣實驗室,上下殼各 10–30 件、注明材料牌號與是否加玻纖。跑完參數窗口做拉伸、爆破、氣密三道檢測,焊樣和報告一并寄回。驗收口徑寫進合同:焊縫強度≥母材強度 95%、熱影響區≤0.1mm、批次良品率≥99.5%。