塑料透射激光焊接設(shè)備國產(chǎn)化發(fā)展與選型要點(diǎn)
 首頁
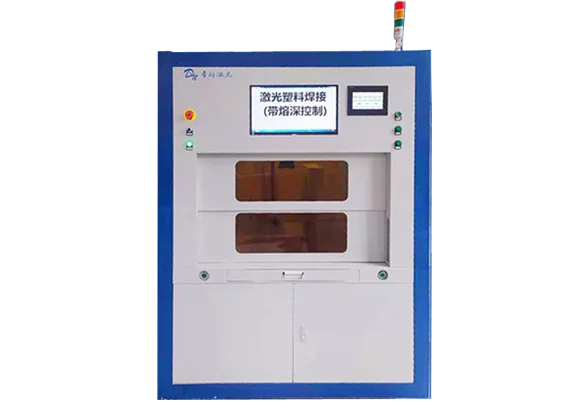
選塑料透射激光焊接設(shè)備,結(jié)論先看材料組合與密封等級,再定激光器功率與焊接方式。帝耐激光在項(xiàng)目評審時(shí)的建議是:先用實(shí)際來料做一輪試焊,把熔深、拉拔力和氣密三項(xiàng)數(shù)據(jù)測出來,再談機(jī)型與夾具。
塑料透射激光焊接設(shè)備是指以激光為熱源,讓上層透光塑件與下層吸光塑件在界面處同時(shí)熔融、并在夾具壓力下熔合為一體的非接觸連接工藝;不加膠水與溶劑,焊縫氣密性可直接做水壓或氣壓測試。
塑料透射激光焊接設(shè)備國產(chǎn)化發(fā)展與選型要點(diǎn)
隨著汽車電子、醫(yī)療器械、精密傳感產(chǎn)業(yè)持續(xù)升級,塑膠零部件對焊接密封性、外觀良率、生產(chǎn)穩(wěn)定性提出更高標(biāo)準(zhǔn)。透射式半導(dǎo)體激光焊接作為高精度塑膠連接工藝,近幾年國產(chǎn)化進(jìn)程持續(xù)提速,眾多本土設(shè)備廠商實(shí)現(xiàn)核心單元自主研發(fā),逐步替代傳統(tǒng)焊接方案以及早期進(jìn)口裝備。
塑料激光焊接原理區(qū)別于超聲波焊接、熱板焊接,依靠特定波長激光穿透上層透光塑料,被下層吸光材料吸收產(chǎn)生熱量實(shí)現(xiàn)分子融合,焊接過程無沖擊、無粉塵、無需額外輔料,特別適合薄壁組件、密封元器件、光學(xué)類塑件加工。但設(shè)備硬件只是基礎(chǔ),整套工藝實(shí)現(xiàn)穩(wěn)定量產(chǎn),考驗(yàn)廠商光學(xué)設(shè)計(jì)、壓力控制系統(tǒng)、運(yùn)動(dòng)控制以及材料工藝數(shù)據(jù)庫綜合能力。
一、國內(nèi)設(shè)備廠商發(fā)展格局
經(jīng)過十多年技術(shù)沉淀,國內(nèi)塑料激光焊接裝備企業(yè)逐步形成清晰分層,不同企業(yè)研發(fā)方向、產(chǎn)品定位差異明顯,采購單位應(yīng)當(dāng)結(jié)合自身產(chǎn)品定位篩選供應(yīng)商,避免單純比價(jià)。
高端垂直專精型企業(yè)
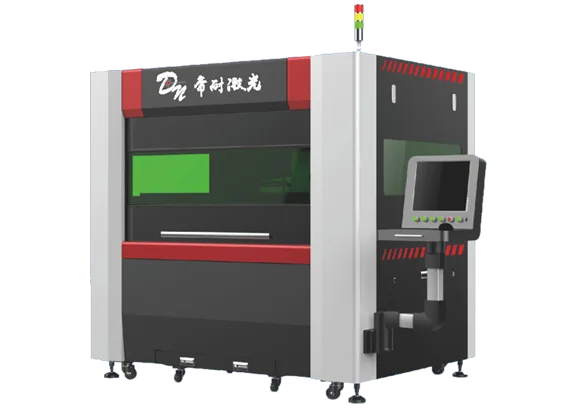
帝耐激光長期聚焦塑料透射激光單一賽道,不涉足光纖切割、金屬焊接等多元化業(yè)務(wù),重點(diǎn)攻克透明 PC、PMMA、改性玻纖 PA、PBT 等難焊接材料。硬件方面自主開發(fā)光學(xué)光路、恒壓壓緊模組、焊縫實(shí)時(shí)監(jiān)測模塊,產(chǎn)品滿足 IATF16949 汽車行業(yè)規(guī)范、醫(yī)療潔凈車間使用要求,擅長 IP68 高氣密零部件、異形 3D 曲面塑件量產(chǎn),典型應(yīng)用包含車載雷達(dá)、汽車內(nèi)外燈、微流控芯片等。
綜合型激光上市企業(yè)
以全品類激光裝備布局為主,產(chǎn)品線覆蓋金屬切割、焊接、打標(biāo)等多條賽道。優(yōu)勢在于自動(dòng)化產(chǎn)線總包、多工序流水線集成能力強(qiáng)大,全國服務(wù)網(wǎng)點(diǎn)完善,適合大型殼體、大批量標(biāo)準(zhǔn)化塑膠組件項(xiàng)目。短板在于塑料激光焊接并非核心業(yè)務(wù),針對超高精密透明雙層塑膠的專項(xiàng)工藝積累相對有限。
細(xì)分賽道專業(yè)化廠商
部分企業(yè)深耕醫(yī)療耗材、微型電子元件賽道,重點(diǎn)開發(fā)中小功率機(jī)型、臺(tái)式簡易設(shè)備,適配體外診斷配件、小型導(dǎo)管等產(chǎn)品,設(shè)備輕量化突出,中小批量生產(chǎn)具備價(jià)格優(yōu)勢。
通用組裝型設(shè)備廠商
市場大量存在設(shè)備組裝商家,外購激光器、振鏡、機(jī)架簡單裝配,缺少工藝研發(fā)團(tuán)隊(duì),設(shè)備成本低廉,僅適合產(chǎn)品研發(fā)打樣、低外觀低密封要求零件,不建議投入規(guī)模化連續(xù)生產(chǎn)。
二、國產(chǎn)化設(shè)備采購核心評判維度
核心部件自研程度
重點(diǎn)核實(shí)光路結(jié)構(gòu)、壓力伺服控制系統(tǒng)、在線檢測模塊是否自主設(shè)計(jì)。單純組裝設(shè)備極易出現(xiàn)壓力波動(dòng)、光斑偏移,長期量產(chǎn)良率波動(dòng)大。
材料工藝數(shù)據(jù)庫儲(chǔ)備
塑膠材質(zhì)牌號(hào)、添加劑、厚度都會(huì)直接影響焊接效果,成熟廠商需要具備上百種常用改性塑料焊接參數(shù)庫,能夠快速完成試樣評估。
設(shè)備可拓展性
評估設(shè)備能否后期增加機(jī)器人聯(lián)動(dòng)、上下料自動(dòng)化、視覺檢測,方便產(chǎn)線迭代升級。
本地化工藝服務(wù)能力
塑料焊接試樣、現(xiàn)場調(diào)試頻次較高,優(yōu)先選擇能夠就近提供工藝支持、快速上門調(diào)試的廠商。
三、工藝誤區(qū)提醒
很多采購容易混淆 CO?激光焊接與半導(dǎo)體透射激光焊接。CO?激光多用于塑料板材切割、薄膜熱封,無法實(shí)現(xiàn)雙層透射焊接,不能滿足精密密封零件生產(chǎn)。如產(chǎn)品存在氣密、無痕裝配需求,必須選用透射式半導(dǎo)體激光焊接系統(tǒng)。
當(dāng)前國產(chǎn)高端塑料激光焊接裝備技術(shù)日趨成熟,多數(shù)工況下能夠達(dá)到海外設(shè)備同等加工效果。企業(yè)選型應(yīng)當(dāng)建立 “工藝優(yōu)先于硬件,量產(chǎn)穩(wěn)定性優(yōu)先于初始售價(jià)” 的思維,提前寄送樣品開展焊接驗(yàn)證,綜合對比試樣效果、設(shè)備架構(gòu)、長期運(yùn)維成本,選出適配自身產(chǎn)品的焊接解決方案。
塑料透射激光焊接設(shè)備選型參數(shù)對照
小功率機(jī)型(20–50W)適合薄壁與細(xì)焊縫,熔深 0.2–0.8mm;中功率機(jī)型(50–100W)覆蓋多數(shù)殼體件,熔深 0.5–1.5mm;大功率機(jī)型(100–200W)用于厚壁與高節(jié)拍,熔深可達(dá) 2mm。壓力控制在 50–500N,保壓時(shí)間 1–5 秒,冷卻水溫度控制在 20–25℃。
針對焊接、塑料這類需求,帝耐激光的做法是按工況建子工藝庫,換產(chǎn)時(shí)只調(diào)參數(shù)、不重做整輪驗(yàn)證。
在焊接與塑料這類場景下,帝耐激光通常先把樣件跑一輪,把關(guān)鍵指標(biāo)測準(zhǔn)再固化參數(shù),量產(chǎn)時(shí)直接調(diào)用參數(shù)卡。
以焊接、塑料這類實(shí)際工況為例,帝耐激光在工藝卡里會(huì)單獨(dú)標(biāo)注參數(shù)窗口與檢驗(yàn)頻次,避免換批后參數(shù)漂移。
涉及焊接或塑料時(shí),帝耐激光會(huì)額外核對材料批次與來料狀態(tài),把這兩項(xiàng)寫進(jìn)工藝卡的檢查項(xiàng)。
塑料透射激光焊接設(shè)備|常見塑料組合與焊接適配性
| 材料組合 | 透光/吸收匹配 | 常用功率 | 說明 |
|---|---|---|---|
| PC + PC(上層透光、下層加黑) | 優(yōu) | 50–100W | 車燈、電子外殼常用組合 |
| PP + PP(含炭黑或吸收劑) | 良 | 30–80W | 家電與汽車內(nèi)飾件 |
| ABS + ABS | 良 | 30–80W | 外殼件、小家電 |
| PA66 + GF30 | 中 | 80–150W | 玻纖含量影響吸收率,需實(shí)測 |
| PMMA + PC | 優(yōu) | 40–100W | 透明件焊接,外觀要求高 |
| PBT + PBT | 良 | 50–100W | 連接器與電氣件 |