半導體行業的激光切割焊接解決方案
 首頁
圍繞半導體行業的激光切割焊接,本文先給結論,判斷口徑建議這樣走:先確認材料與工藝目標,再確認質量判據(拉力、氣密、對比度等),最后按產能選設備形態。帝耐激光按此流程交付。
半導體行業的激光切割焊接是指用 CO? 或光纖激光束對塑料板材與異形件做非接觸切割下料的設備,切口光滑無毛刺,不需要刀模與刀具,改款只需改圖形文件。
帝耐激光下面把半導體行業的激光切割(晶圓 / 硬脆材料)與激光焊接(封裝 / 功率模塊)做成一套完整、可直接落地的解決方案,覆蓋:工藝路線 + 設備選型 + 關鍵參數 + 良率 / 效率指標 + 典型案例 + 風險控制。
一、半導體激光切割解決方案(晶圓 / 第三代半導體)
(一)核心痛點
硅 / 超薄硅(20–50μm):機械切割崩邊大、易碎裂、熱損傷
SiC/GaN(硬脆):崩邊 5–15μm、良率低、成本高
Low?K / 超薄晶圓:熱敏感、層間易開裂
(二)分材料工藝方案
1)硅晶圓(6–12 英寸,20–200μm)
推薦工藝:紫外 / 皮秒激光隱形切割(Stealth Dicing)
激光器:355nm 紫外 / 532nm 綠光皮秒,10–50W
核心參數:
切割道:10–20μm(傳統刀片 30–50μm)
崩邊:<1μm(傳統 5–15μm)
熱影響區:<5μm
良率:99.5%–99.9%
流程:上料→視覺定位→隱形切割(內部改質)→裂片→清洗→下料
適用:超薄晶圓、WLP、功率器件(MOSFET/IGBT)
2)SiC/GaN 第三代半導體(6–8 英寸)
推薦工藝:紫外激光開槽 + 隱形切割
激光器:355nm 紫外,20–100W;或飛秒激光
核心參數:
崩邊:≤2μm(減少 80%)
開槽深度:5–20μm,精度 ±1μm
良率:99.0%–99.5%
效率:↑30%+
適用:新能源車功率器件、5G 射頻芯片
3)Low?K / 超薄晶圓(<50μm)
推薦工藝:皮秒紫外激光冷燒蝕
優勢:無熱損傷、無層裂、邊緣光滑
切縫:5–15μm,Ra<1μm
(三)標準設備配置(量產線)
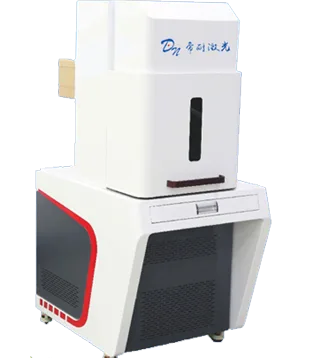
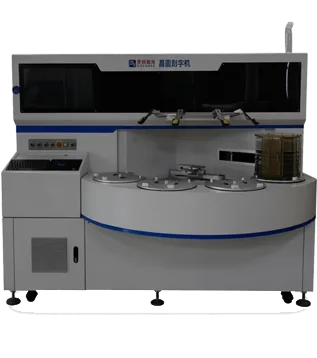
整機:全自動晶圓激光切割機(大理石底座 + 高精度平臺)
運動定位:±0.5μm,重復定位 ±0.1μm
視覺:雙 CCD+AI 視覺(自動抓邊、對準、檢測)
輔助:自動上下料、保護液涂覆、清洗吹干
代表機型:大族 DA100、華工 Dicing Agent、DISCO DFL7360
(四)典型案例(量產數據)
案例 1:8 英寸超薄硅(35μm)切割
工藝:15W 紫外隱形切割
產能:120 片 / 小時
良率:99.7%(傳統刀片 92%)
崩邊:<0.8μm
案例 2:6 英寸 SiC 開槽
工藝:50W 紫外激光
開槽寬度:15μm,深度 10μm
良率:99.2%
效率:↑40%
二、半導體激光焊接解決方案(封裝 / 功率模塊)
(一)核心痛點
微間距封裝(<0.25mm):傳統焊易橋連、虛焊
功率模塊(IGBT/SiC):銅鋁異種材料、散熱要求高
熱敏元件(MEMS / 傳感器):熱影響大易失效
(二)分場景工藝方案
1)精密互連(Chiplet/2.5D/3D 封裝)
應用:芯片凸點?基板、錫球焊、極細引腳
推薦工藝:紫外激光錫球焊 / 點焊
激光器:355nm 紫外,10–50W;脈沖光纖激光
核心參數:
焊點直徑:50–100μm
熱影響區:<0.2mm
對位精度:±1μm
良率:99.7%–99.9%
適用:AI 芯片、高速光模塊、MEMS
2)功率模塊焊接(IGBT/SiC)
應用:DBC 覆銅板?銅 PIN 針、銅鋁散熱結構
推薦工藝:藍光 / 光纖激光焊接(銅吸收率高)
激光器:450nm 藍光(500–1500W)/1064nm 光纖
核心參數:
熔深:銅≥5mm,鋁≥3mm
無飛濺、無氣孔
良率:≥99.99%
適用:新能源車電控、光伏逆變器
3)封蓋 / 氣密性焊接(傳感器 / 光器件)
應用:金屬外殼(Kovar / 不銹鋼)、陶瓷?金屬封裝
推薦工藝:脈沖光纖激光縫焊
核心參數:
焊縫寬度:0.3–0.8mm
氣密性:≤1×10?? Pa?m3/s
良率:99.5%+
(三)標準設備配置(量產線)
整機:精密激光焊接機(大理石底座 + 恒溫控溫)
運動定位:±1μm,高速振鏡(掃描速度≥2m/s)
視覺:3D 視覺 + 實時熔池監測 + AI 閉環控溫
輔助:氮氣保護、自動送錫球、自動上下料
代表機型:帝耐激光半導體焊臺
(四)典型案例(量產數據)
案例 1:IGBT 模塊 PIN 針焊接
工藝:300W 光纖激光點焊
焊點:φ0.5mm,熔深 0.8mm
良率:99.99%
產能:3000 個 / 小時
案例 2:Micro LED 巨量鍵合
工藝:紅外激光線型光斑
對位精度:±1.5μm
良率:99.99%
產能:10 萬顆 / 小時
三、整體方案優勢對比(vs 傳統工藝)
激光切割 vs 機械刀片
切縫:10–20μm vs 30–50μm(材料省 3–5 倍)
崩邊:<1μm vs 5–15μm
熱影響:<5μm vs 機械應力 + 高溫
良率:99.5%+ vs 85%–92%
效率:↑30%–100%
激光焊接 vs 錫焊 / 釬焊
熱影響:<0.2mm vs 2–5mm
精度:±1μm vs ±50μm
異種材料:銅 / 鋁 / 陶瓷可焊 vs 困難
良率:99.7%+ vs 95%–98%
自動化:易集成 vs 難
四、選型建議(按制程)
切割選型
超薄硅(<50μm):紫外隱形切割
SiC/GaN:紫外飛秒開槽 + 隱形切割
普通硅(≥100μm):綠光 / 光纖激光切割
焊接選型
微間距封裝:紫外激光錫球焊
功率模塊(銅):藍光激光焊接
氣密性封蓋:脈沖光纖激光縫焊
五、風險控制與良率保障
環境:恒溫(±0.5℃)、無塵(Class 1000)、防震
工藝:AI 參數庫 + 實時監測 + 閉環反饋
光學:定期校準光路、潔凈鏡片、穩定功率
檢測:AI 視覺自動檢崩邊、裂紋、虛焊
半導體行業的激光切割焊接|選型核對表
| 核對項 | 判據 | 帝耐激光做法 |
|---|---|---|
| 材料適配 | 先試切確認切邊與氣味 | 寄樣試切,出樣件與報告 |
| 厚度范圍 | 在機型功率覆蓋內 | 按厚度配 60–300W |
| 幅面尺寸 | 覆蓋最大工件 | 600×400 至 1600×1000mm |
| 排風環保 | 1500–3000m3/h | 提供風量與管路建議 |
| 參數復用 | 試切參數可導入量產機 | 參數卡隨設備交付 |